

Autore: Weibo
Data: Sep 21, 2026
Cosa significa estrusore? Tipi, cilindri a vite e guida completa alla selezione
Attraversa un tubo o un impianto per lamiere e sentirai un estrusore prima di vederlo: un lungo barile ronza, i pellet di plastica scompaiono in una tramoggia a un'estremità e un caldo tubo continuo scivola fuori da una trafila all'altra. Quella macchina nel mezzo è l'estrusore, ed è il motivo per cui una fabbrica può trasformare i pellet sfusi in un prodotto con una sezione trasversale costante, ora dopo ora, senza fermarsi.
Chiedi cosa significa estrusore e la risposta onesta ha due livelli. In termini ingegneristici, un estrusore è una macchina che scioglie o ammorbidisce un materiale e lo forza attraverso un'apertura sagomata chiamata trafila, in modo che il materiale esca come un filo continuo con un profilo fisso. Nel linguaggio quotidiano degli acquisti, la stessa parola spesso si riferisce all'insieme vite-corpo che effettua la fusione e il pompaggio. Un direttore di stabilimento che acquista una linea di produzione completa e un tecnico della manutenzione che ordina una vite sostitutiva possono entrambi dire "estrusore" e significare due cose diverse.
Questo doppio significato è importante dal punto di vista commerciale. Decide se stai offrendo un preventivo per una macchina, un pezzo di ricambio o un servizio e decide quali specifiche si applicano effettivamente all'ordine.
Un estrusore è meglio inteso come una pompa riscaldata con uno stampo di formatura: trasporta, scioglie, pressurizza e forma il materiale in modo continuo anziché riempire uno stampo colpo dopo colpo.
La risposta breve: cosa " Estrusore "Significa in linguaggio semplice
Il verbo "estrusione" deriva dal latino extrudere, che significa spingere, spingere fuori. Una pressa per la pasta, un'insaccatrice per salsicce, una pistola per calafataggio e una macchina per mattoni in argilla estrudono tutti materiale. L'estrusione di plastica fa esattamente la stessa cosa, tranne per il fatto che il materiale che viene spinto è un polimero fuso a una temperatura compresa tra 160 e 300 gradi Celsius.
Una macchina prende il nome di estrusore quando unisce cinque elementi funzionali:
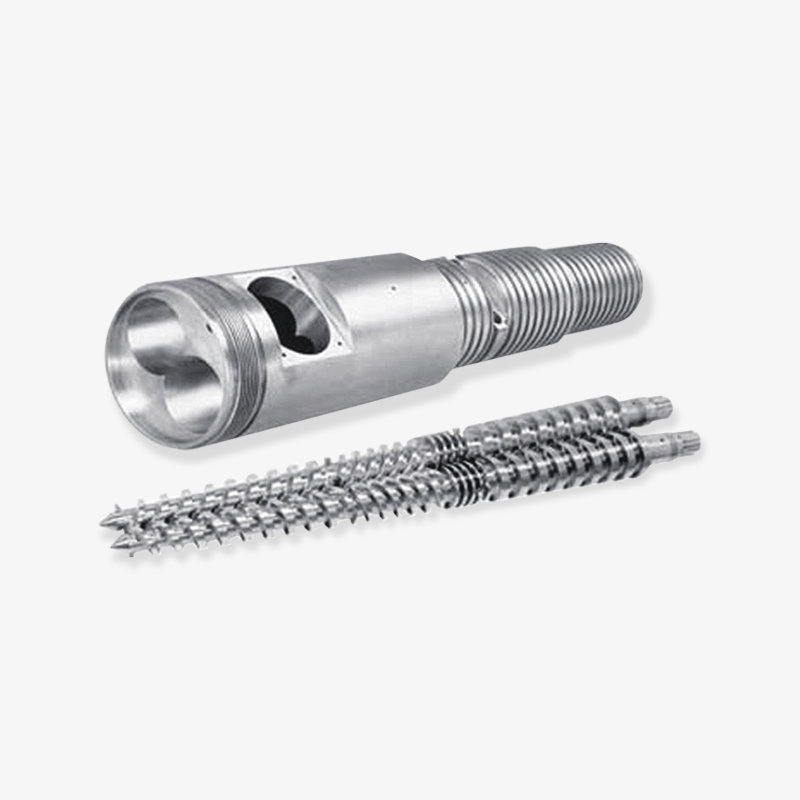
- Una botte, un cilindro d'acciaio a pareti spesse che contiene il processo.
- Una o più viti all'interno del cilindro, che trasportano, tagliano e pressurizzano il materiale.
- Un sistema di alimentazione, solitamente una tramoggia con dosatore o alimentatore gravimetrico.
- Un sistema di riscaldamento e raffreddamento, tipicamente riscaldatori in ceramica o fusione di alluminio con raffreddamento ad aria o ad acqua.
- Uno stampo all'estremità di scarico, più una trasmissione e un cambio che fanno girare la vite.
Cosa non è un estrusore è altrettanto utile capire. Non è una macchina per lo stampaggio, perché non ha cavità e non ha ciclo: il materiale esce in continuazione invece di essere iniettato a colpi discreti. Non è un miscelatore nel senso classico, anche se gli estrusori di compounding mescolano in modo aggressivo. E non si tratta semplicemente di un tubo con una vite inserita, perché la geometria della vite, il rapporto di compressione e il controllo della temperatura determinano se l'uscita è uniforme o piena di granelli non fusi.
La produzione è normalmente espressa in chilogrammi all'ora e la qualità è normalmente espressa come omogeneità della fusione, stabilità della pressione e tolleranza dimensionale. Questi tre numeri, non le dimensioni fisiche della macchina, indicano cosa può effettivamente fare un determinato estrusore.
Se una macchina eroga un flusso continuo di materiale fuso attraverso una filiera, si tratta di un estrusore; se riempie ciclicamente una cavità chiusa è una macchina formatrice.
I quattro lavori eseguiti da ogni estrusore
Sia che la vite abbia un diametro di 45 mm o 200 mm, che la macchina lavori polvere di PVC o scaglie di polietilene riciclato, lungo il cilindro si svolgono in sequenza le stesse quattro lavorazioni. Comprenderli rende le conversazioni sulle specifiche molto più brevi.
1. Trasporto solido
I pellet o la polvere cadono attraverso la gola di alimentazione e vengono trascinati in avanti dalle coclee rotanti. In questa zona il canale è più profondo e il polimero è ancora solido, quindi la coclea si comporta come un trasportatore. Le sezioni di alimentazione possono essere lisce o scanalate; una sezione di alimentazione scanalata afferra il materiale più saldamente e aumenta la produzione sulle poliolefine, mentre un foro liscio è più delicato ed è spesso preferito per il PVC sensibile al calore.
I problemi di alimentazione raramente derivano dalla sola coclea. L'umidità, la forma dei pellet, il contenuto dei fini e la temperatura della tramoggia sono tutti fattori che modificano la coerenza con cui il materiale entra nei primi voli. Una tramoggia a ponte o una zona di alimentazione affamata si presentano a valle come un'uscita in aumento che nessuna regolazione della temperatura può correggere.
2. Fusione e plastificazione
Man mano che la profondità del canale diminuisce, il letto solido viene compresso contro la parete della canna. L'attrito e il taglio generano la maggior parte dell'energia di fusione, con i riscaldatori a barile che contribuiscono in misura minore. Questo è il motivo per cui la potenza del motore e la geometria della vite contano più della potenza del riscaldatore quando l'uscita viene aumentata.
La fusione deve essere completa prima che il materiale raggiunga lo stampo. Le particelle non fuse appaiono come gel, granelli o punti deboli nel prodotto finito e rappresentano il reclamo più comune delle linee di estrusione che sono state spinte oltre il punto di progettazione.
3. Misurazione e aumento della pressione
Nella sezione di dosaggio il canale è meno profondo e il materiale fuso viene pompato come un fluido viscoso. La pressione aumenta da quasi zero sulla gola di alimentazione fino a un valore compreso tra 100 e 400 bar sullo stampo, a seconda della resistenza dello stampo e della viscosità del materiale. Tale pressione deve essere creata in modo uniforme, poiché la fluttuazione della pressione si traduce direttamente in una variazione di spessore nel prodotto finale.
Qui vengono spesso aggiunti elementi di miscelazione: sezioni Maddock o barriera per la miscelazione dispersiva, miscelatori ad ananas o pin per la miscelazione distributiva. Costano una certa produzione ma acquistano coerenza, che di solito è il commercio migliore.
4. Modellazione alla fustella
Lo stampo conferisce alla fusione la sua forma finale. Il design della matrice controlla la distribuzione dello spessore delle pareti, la finitura superficiale e la quantità di rigonfiamento della matrice, il fenomeno in cui la massa fusa si espande leggermente mentre lascia il labbro della matrice. Le attrezzature a valle, come manicotti di dimensionamento, serbatoi a vuoto, bagni di raffreddamento, unità di traino e taglierine, bloccano quindi le dimensioni.
Un estrusore perfettamente costruito con una filiera mal progettata produce comunque un prodotto scadente. Al contrario, un estrusore modesto con una filiera ben progettata e un’attrezzatura a valle stabile può mantenere tolleranze strette per anni.
Il trasporto, la fusione, il dosaggio e la modellatura avvengono in un passaggio continuo, quindi un punto debole in una singola zona limita le prestazioni dell'intera linea.
Cosa copre la parola in diversi settori
La lavorazione della plastica è il maggiore utilizzatore del termine, ma la stessa parola appare in diversi settori non correlati. Un acquirente che si sposta da un settore all'altro può rimanere sorpreso da quanto cambia il vocabolario.
- Estrusione di materie plastiche: tubi, lastre, pellicole, profili, rivestimento di fili, filamenti e compound. La produzione è misurata in chilogrammi all'ora.
- Estrusione di gomma: filtri, estrusori a caldo e a freddo che spingono le mescole di gomma attraverso stampi per tubi, guarnizioni e profili.
- Estrusione alimentare: gli estrusori per snack e cereali utilizzano una vite per cuocere ed espandere l'amido sotto pressione, quindi evaporano l'umidità sullo stampo.
- Estrusione di metallo e argilla: i profili di alluminio e le forme di mattoni o ceramica vengono estrusi in modo comparabile, solitamente a pressioni molto più elevate.
- Produzione additiva: l'"estrusore" su una stampante 3D è l'hot end più l'unità che alimenta il filamento. Esegue le stesse funzioni di trasporto e fusione su scala molto piccola.
La conseguenza pratica è che le specifiche non vengono trasferite tra settori. Un estrusore per snack e un estrusore per tubi possono condividere un'architettura a vite e cilindro senza condividere quasi alcun valore di progettazione. Quando qualcuno chiede cosa significa estrusore in una riunione tecnica, la domanda successiva utile è sempre quale materiale e quale prodotto.
"Estrusore" è una descrizione funzionale piuttosto che un singolo tipo di macchina, quindi materiale e prodotto definiscono sempre le specifiche reali.
Tipi comuni di estrusori e in cosa sono bravi
La classificazione più utile è quella in base alla configurazione della vite, poiché quell'unica scelta determina la capacità di miscelazione, il livello di taglio, il comportamento di alimentazione e il costo. La tabella seguente riassume le principali famiglie utilizzate nella lavorazione delle materie plastiche e della gomma.
| Estrusore type | Come funziona | Materiali tipici | Prodotti tipici |
|---|---|---|---|
| Vite singola | Una vite trasporta, comprime e pompa il materiale fuso | PE, PP, PS, ABS, PC, scaglie riciclate | Tubo, lamiera, film in bolla, rivestimento filo, bacchetta, filamento |
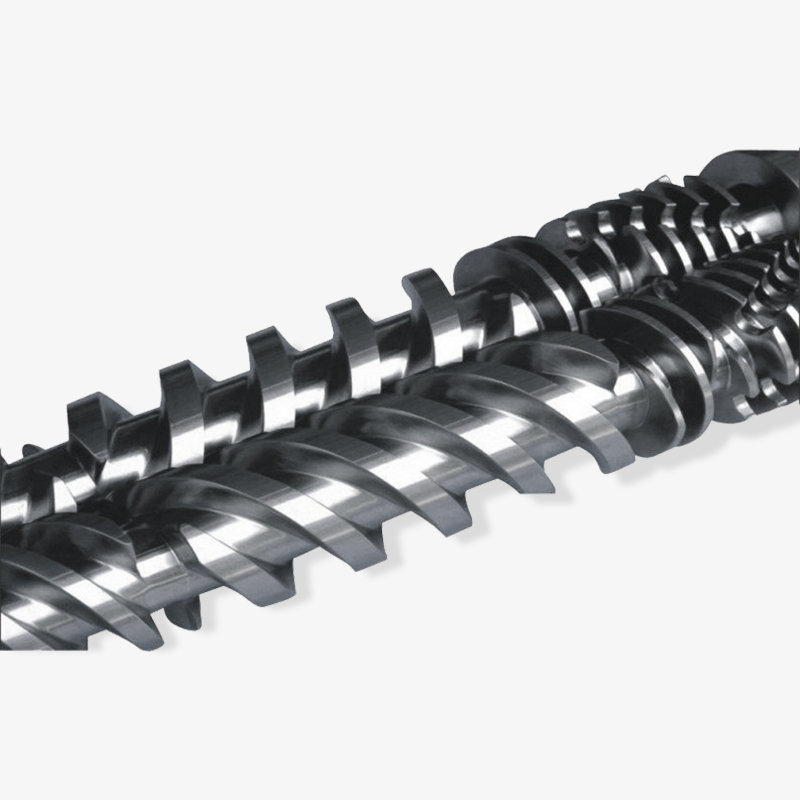
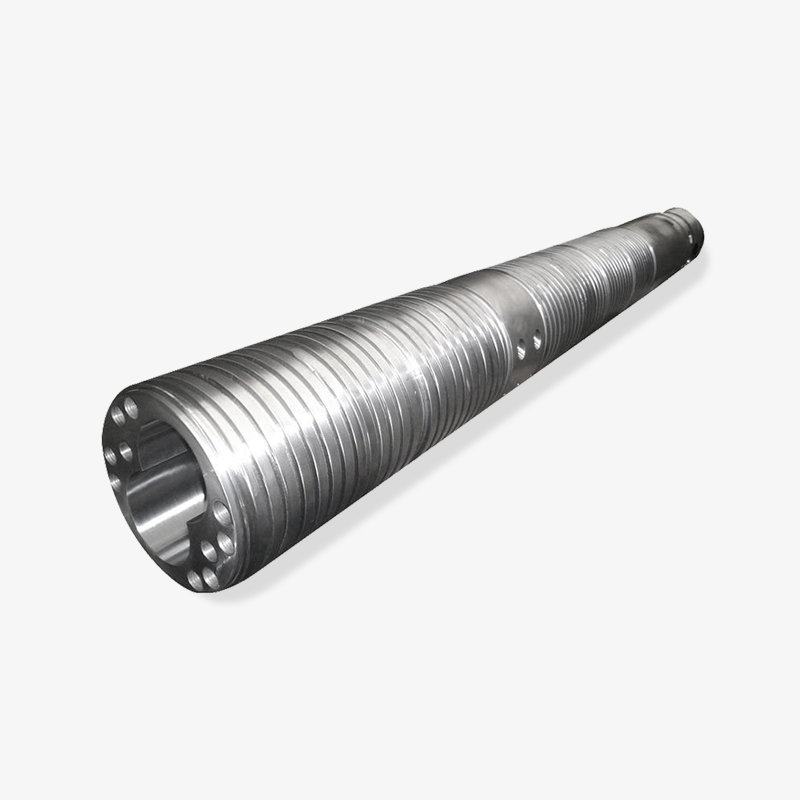
| Doppia vite conica | Due viti coniche intrecciate con un'ampia area di avanzamento e un taglio delicato | PVC rigido e morbido, compositi legno-plastica | Tubi, profili di finestre, rivestimenti, lamiere, canaline per cavi |
| Bivite parallela | Due coclee parallele compenetranti, spesso con elementi modulari di trasporto e miscelazione | PVC, PE, PP, compound caricati e rinforzati | Tubi, profili, lamiere, pellettizzazione, compounding |
| Estrusore a rulli planetari | Una vite centrale con più viti planetarie che rotolano all'interno di un cilindro scanalato | PVC, PVC espanso, composti sensibili al calore | Foglio, pannello in espanso, pellicola, materiale calandrato |
| Estrusori multivite e ad anello | Tre o più viti disposte simmetricamente per un elevatissimo rinnovamento superficiale | Composti altamente riempiti e sensibili al taglio | Foglio speciale compounding, devolatilizzante |
Dietro quel tavolo ci sono due compromessi. Le macchine bivite si mescolano e si alimentano meglio, ma costano di più per chilogrammo di produzione e necessitano di una manutenzione più attenta perché le viti si ingranano con spazi stretti. Le macchine monovite sono più semplici, più economiche da gestire e notevolmente affidabili, ma dipendono fortemente dalla qualità del pellet e dall’alimentazione costante.
Per il PVC, la scelta viene solitamente presa rapidamente: gli estrusori bivite conici dominano i tubi e i profili in PVC rigido perché la loro ampia area di alimentazione accetta la polvere e il loro delicato profilo di taglio limita la degradazione. Per i tubi in poliolefina, una macchina monovite con sezione di alimentazione scanalata è spesso la soluzione più economica. Per i sistemi compositi e ad alto riempimento, la risposta standard è la progettazione bivite parallela o planetaria.
La configurazione della vite, non la dimensione della macchina, è la decisione che determina se un estrusore è adatto a un determinato materiale e prodotto.
Estrusore vs macchina per stampaggio a iniezione: la differenza confonde gli acquirenti
Poiché entrambe le macchine utilizzano una vite all'interno di un cilindro riscaldato, vengono spesso confuse nei preventivi e nelle richieste di pezzi di ricambio. Il principio di funzionamento è completamente diverso, così come lo sono i modelli di usura e le parti di ricambio.
| Caratteristico | Estrusore | Macchina per lo stampaggio ad iniezione |
|---|---|---|
| Modalità di processo | Continuo | Ciclico, scatto dopo scatto |
| Movimento della vite | Ruota continuamente in una direzione | Ruota per plastificare, quindi ricambia per iniettare |
| Misura dell'output | Chilogrammi all'ora | Colpi all'ora o grammi per colpo |
| Elemento modellante | La matrice aperta lascia il materiale ininterrottamente | Cavità dello stampo chiusa, il materiale solidifica all'interno |
| Caratteristica tipica della vite | Sezione di dosaggio lunga, elementi di miscelazione, alto L/D | Valvola di non ritorno, L/D più corto, rapporto di compressione elevato |
| Modello di usura | Graduale, spargersi lungo la zona di dosaggio e morire | Concentrato vicino alla valvola di non ritorno e alla zona di alimentazione |
La conseguenza della manutenzione è pratica. La vite di un estrusore spesso si usura maggiormente nella sezione di dosaggio e sulla punta, perché è lì che il taglio e la pressione raggiungono il picco. A causa del ripetuto movimento assiale, solitamente la vite di iniezione si usura prima attorno alla valvola di non ritorno e all'anello di ritegno. Ordinare la vite sbagliata per la macchina sbagliata produce una parte che si adatta male e funziona peggio.
Questo è anche il motivo per cui un fornitore di pezzi di ricambio deve confermare il tipo di macchina, il diametro della vite, il rapporto L/D e la geometria di montaggio prima di fare un preventivo. Una vite dimensionalmente vicina non è la stessa cosa di una vite funzionalmente corretta.
L'estrusione e lo stampaggio a iniezione condividono l'hardware della vite e del cilindro ma non la geometria della vite, quindi le parti di ricambio non sono mai intercambiabili.
Rendimento in pratica: quanto spinge realmente un estrusore
Il throughput è il primo numero che la maggior parte degli acquirenti cerca e quello più spesso frainteso. Le cifre pubblicate di solito descrivono un materiale ottimale con una trafila ben abbinata e un avanzamento stabile. La produzione reale diminuisce quando il materiale viene riempito, quando lo stampo è restrittivo, quando l'alimentazione è incoerente o quando il sistema di raffreddamento non è in grado di rimuovere abbastanza calore. Il diametro della vite da solo spiega solo una parte del quadro, perché la profondità del canale, il rapporto L/D, la velocità della vite e la potenza di azionamento interagiscono tutti. Un cilindro più grande che funziona lentamente può spostare meno materiale di un cilindro più piccolo che funziona velocemente e una macchina che funziona alla massima velocità può produrre una qualità di fusione inaccettabile. La tabella seguente affianca le principali famiglie di estrusori utilizzando intervalli di uscita indicativi, che rappresentano un utile punto di partenza per la pianificazione in fase iniziale piuttosto che una specifica finale.
Intervalli di produttività indicativi per tipo di estrusore
Vite singola, 45 mm, 25:1 L/D
Vite singola, 90 mm, 30:1 L/D
Doppia vite conica, 55/110 mm
Bivite parallela, 62 mm
Estrusore a rulli planetari, 150 mm
La lunghezza della barra è proporzionale al limite superiore di ciascun intervallo tipico su una scala di 1.100 kg/h. La resa effettiva dipende dal materiale, dalla geometria della vite, dalla resistenza dello stampo e dalla potenza di azionamento.
La tendenza più evidente nel grafico è l’intervallo tra la piccola macchina monovite e l’estrusore a rulli planetari, che rappresenta all’incirca una differenza di venti volte nella produzione. Questo divario non è causato solo dal diametro. L'unità planetaria distribuisce il lavoro su molte piccole viti con una superficie di contatto molto ampia, in modo da poter plastificare delicatamente un grande volume, mentre una singola vite da 45 mm ha un canale stretto e uno spazio limitato per il trasferimento di calore.
La seconda tendenza è che le due famiglie bivite si collocano una accanto all'altra al centro della gamma nonostante la geometria molto diversa. Una doppia vite conica compensa la sua lunghezza ridotta con un'ampia area di alimentazione, motivo per cui gestisce così bene la polvere di PVC. Una doppia vite parallela raggiunge un rendimento simile con una vite più lunga e modulare che può accettare sezioni di miscelazione e sfiato.
Una terza osservazione è che gli intervalli di output sono ampi e l’ampiezza è significativa. La fascia da 250 a 600 kg/h per la doppia vite parallela da 62 mm riflette la forza con cui la formulazione cambia le prestazioni: un composto di PVC leggermente riempito corre vicino alla parte superiore del nastro, mentre un composto molto riempito con riempitivo abrasivo può cadere verso il fondo e consumare molta più potenza motrice disponibile.
Il confronto tra i due ingressi a vite singoli mostra quanto possano essere fuorvianti i confronti dei diametri. Raddoppiando il diametro da 45 mm a 90 mm, la produzione aumenta di circa un fattore otto anziché di due, poiché aumentano sia la sezione trasversale del canale che la velocità ottenibile della vite. Gli acquirenti che ampliano i propri prodotti in base a presupposti lineari spesso sovradimensionano l'unità o sottodimensionano la sezione di raffreddamento a valle.
La sola produzione non giustifica mai un acquisto. Una macchina che funziona al top della sua gamma con una fusione instabile produce rottami a una velocità che annulla qualsiasi vantaggio in termini di produttività. In pratica, l'output utilizzabile è il valore più alto al quale la stabilità della pressione, la temperatura di fusione e la tolleranza dimensionale rimangono tutte entro le specifiche.
La stessa logica vale per i pezzi di ricambio. Una vite sostitutiva con un rapporto di compressione diverso o un canale di dosaggio meno profondo modifica la curva di uscita dell'intera macchina. Quando un impianto aggiorna una vite, è necessario rivedere contemporaneamente la capacità di raffreddamento e di trasporto della linea di estrusione, poiché il collo di bottiglia si sposta spesso a valle una volta migliorata la vite.
Infine, i dati sulla produttività dovrebbero sempre essere legati al materiale dichiarato, alla velocità della vite dichiarata e alla matrice dichiarata. Un preventivo che elenca la produzione senza queste tre condizioni non può essere confrontato con un preventivo della concorrenza e la differenza di solito appare solo durante la prima settimana di produzione.
I dati sulla produzione pubblicati hanno senso solo quando il materiale, la velocità della vite e la matrice vengono specificati insieme, poiché la produzione utilizzabile è limitata dalla qualità stabile del fuso piuttosto che dalla velocità massima.
Viti e cilindri: le parti che decidono cosa può fare un estrusore
Due componenti svolgono la maggior parte del lavoro all'interno di qualsiasi estrusore: la vite e il cilindro. Sono anche i due componenti che si usurano per primi, il che li rende al centro delle discussioni sia di ingegneria che di approvvigionamento.
Geometria della vite
Una coclea standard a tre zone si divide in sezioni di alimentazione, compressione e dosaggio. Il rapporto di compressione, calcolato dalla profondità del canale di alimentazione divisa per la profondità del canale di dosaggio, è generalmente compreso tra 2:1 e 4:1 a seconda della densità apparente e del comportamento della fusione. Le viti barriera separano i canali del solido e del materiale fuso per migliorare la stabilità della fusione. Le sezioni di miscelazione come Maddock, Egan o i miscelatori a perno migliorano la dispersione del colore e l'omogeneità della fusione, con un certo costo in termini di produzione.
Il rapporto L/D, ovvero la lunghezza della canna divisa per il diametro della vite, è l'altro numero del titolo. Le macchine per uso generale spesso funzionano da 25:1 a 30:1, mentre le macchine ventilate e le viti di compoundazione possono raggiungere 36:1 o più. Una vite più lunga offre più tempo di permanenza e più spazio per la miscelazione e lo sfiato, ma aumenta anche il carico di coppia e i costi.
Costruzione di barili
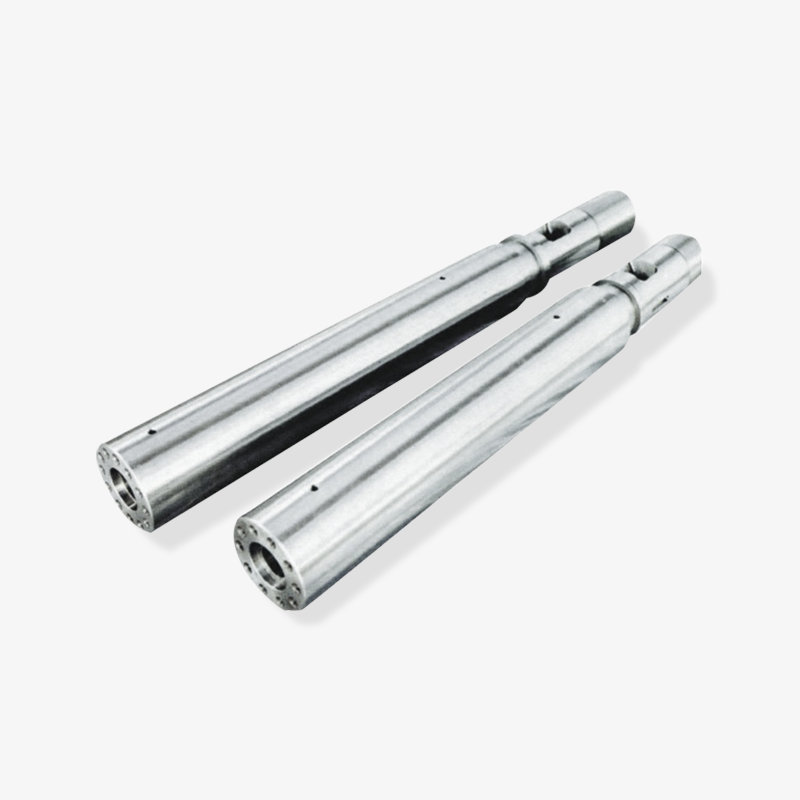
I barili sono generalmente costruiti in acciaio nitrurato, rivestimenti bimetallici o manicotti in acciaio per utensili. I fusti nitrurati sono adatti ai polimeri non caricati come PE e PP. Le canne bimetalliche, in cui una lega resistente all'usura viene colata mediante centrifugazione nella canna, gestiscono molto meglio composti riempiti di vetro, minerali e altamente abrasivi. Lo spessore del rivestimento varia tipicamente da 1,5 a 2,5 mm e valori di durezza compresi tra 55 e 65 HRC sono comuni per i gradi resistenti all'usura.
Famiglie di prodotti nella pratica
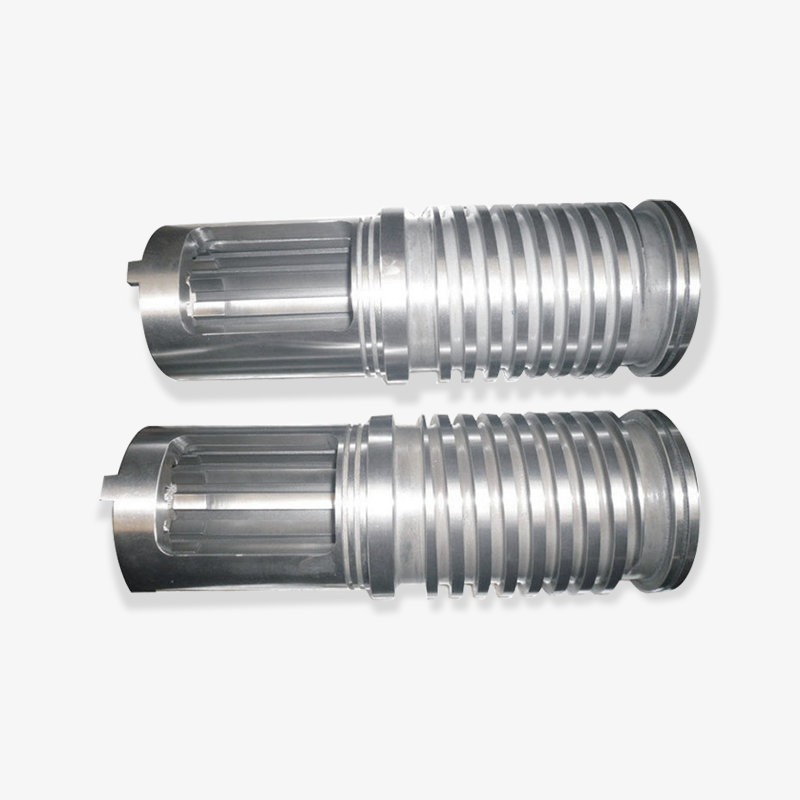
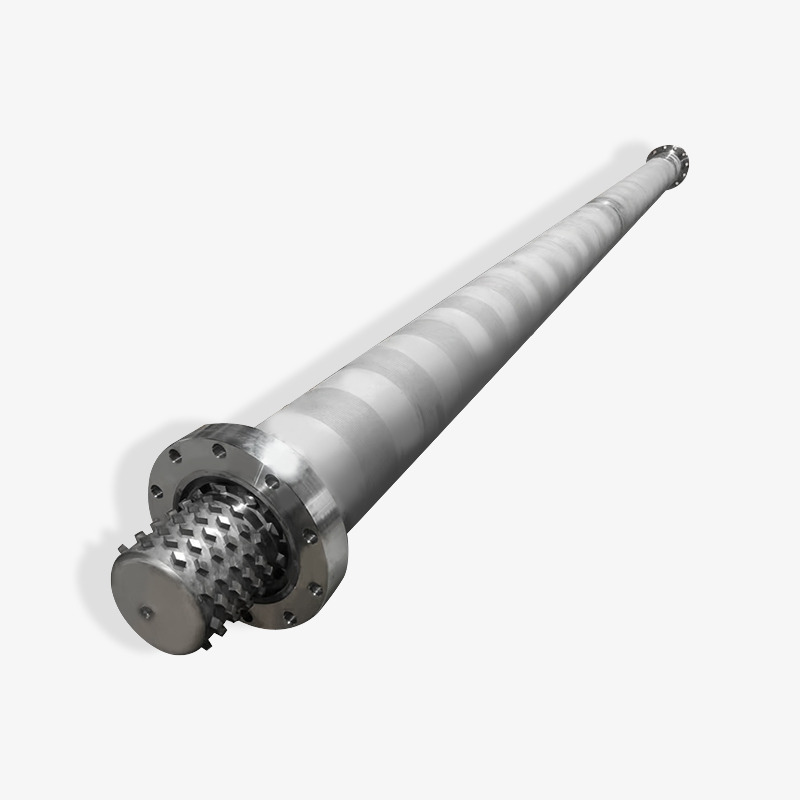
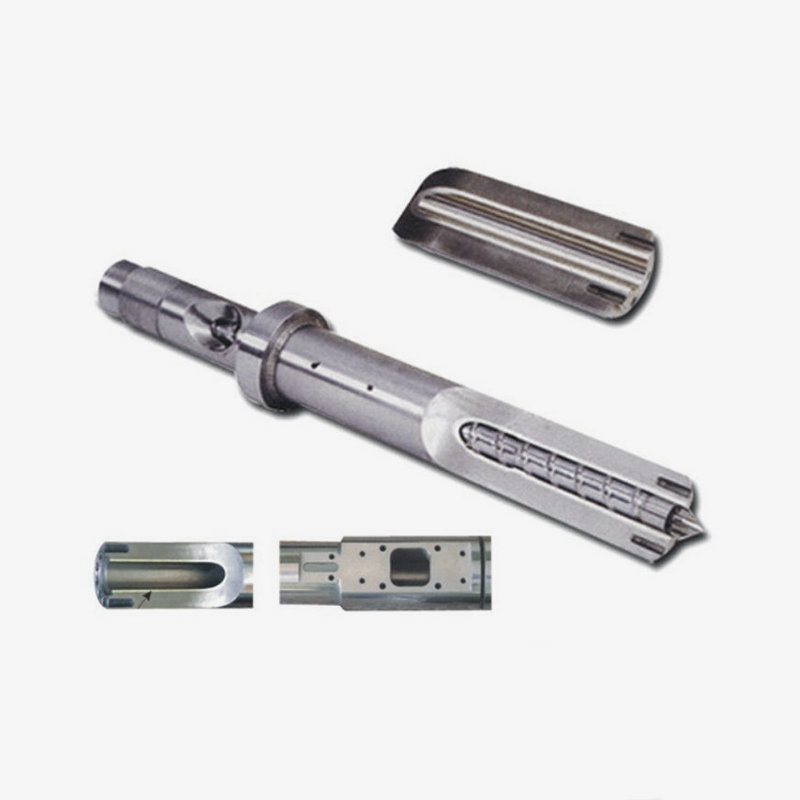
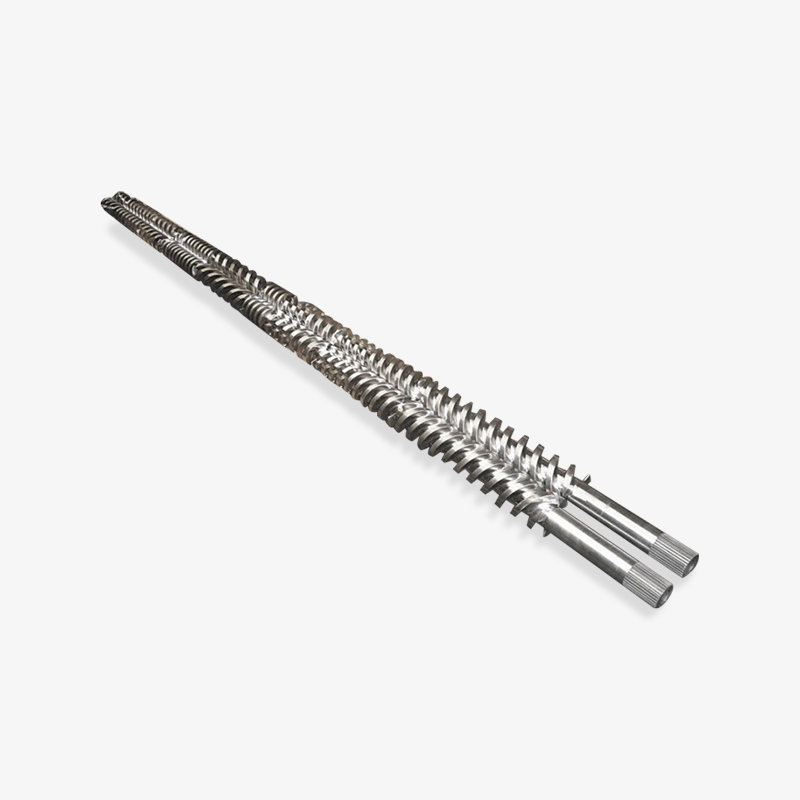
Per i costruttori di macchine e le aziende di trasformazione, la fornitura di viti e cilindri si suddivide in famiglie riconoscibili. I set a vite singola e cilindro della serie SJ coprono l'estrusione generale di tubi, lamiere e profili. I set bivite e cilindro conico della serie SJS servono linee in PVC rigido e morbido. I cilindri a doppia vite parallela gestiscono compiti di PVC e compounding ad alto rendimento. Le viti planetarie, i cilindri e gli estrusori planetari completi WB-WE sono adatti alla plastificazione delicata e ad alto rendimento. I set di viti e cilindri bimetallici sono adatti alle formulazioni abrasive. I gruppi vite e cilindro della macchina per lo stampaggio a iniezione coprono il lato ciclico del settore, mentre le viti dell'estrusore in gomma e i set di viti e cilindro in schiuma EPE servono alla lavorazione della gomma e alla produzione di schiuma di polietilene espanso.
I produttori di questo segmento lavorano tipicamente sia come fornitori di componenti che come risolutori di problemi. Zhoushan Microwave Screw Machinery, con sede a Zhejiang, fondata nel 1990, gestisce più di 10.000 metri quadrati di spazio di officina e si posiziona come produttore combinato di viti e cilindri di precisione e impianto di lavorazione, esportando in mercati tra cui Stati Uniti, Germania, Dubai, Vietnam e Tailandia. Questo profilo è tipico dei fornitori specializzati a cui fanno affidamento i costruttori di macchine quando una vite standard del catalogo non corrisponde a un materiale specifico o a un target di produzione.
La geometria della vite determina la capacità di fusione e miscelazione, mentre il materiale del cilindro determina la durata dell'usura; entrambi devono corrispondere al materiale in lavorazione.
Come selezionare un estrusore per un lavoro specifico
La selezione inizia dal prodotto e procede a ritroso. La tabella seguente elenca i parametri che più spesso decidono se un preventivo avrà successo nella produzione.
| Parametro | Gamma tipica | Perché è importante |
|---|---|---|
| Diametro della vite | 30-200 mm | Imposta la finestra di output insieme alla velocità e alla profondità del canale |
| Rapporto L/D | Da 20:1 a 36:1 | Controlla il tempo di permanenza, la miscelazione e la capacità di sfiato |
| Rapporto di compressione | Da 2:1 a 4:1 | Deve corrispondere alla densità apparente del pellet o della polvere |
| Potenza motrice | Dipende dal materiale e dalla produzione | Determina l'output ottenibile senza stallo della coppia |
| Costruzione a botte | Nitrurato o bimetallico | Indossare la vita con composti riempiti o corrosivi |
| Morire e a valle | Dimensionamento, raffreddamento, traino, taglio | La tolleranza e la finitura superficiale vengono impostate qui, non nella canna |
Nella pratica ricorrono due modalità di fallimento. Il primo è il sottodimensionamento dell'azionamento per ridurre i costi: la macchina raggiunge la potenza richiesta solo alla massima velocità della vite, dove la temperatura del materiale fuso diventa instabile e la qualità del prodotto diminuisce. Il secondo è scegliere un cilindro nitrurato per una formulazione abrasiva, che produce un'usura visibile in pochi mesi e un lento calo della produzione difficile da diagnosticare.
Il comportamento materiale dovrebbe guidare il resto. Il PVC necessita di un taglio basso e di un tempo di permanenza breve, il che indica un design a doppia vite conica. Il tubo in poliolefina predilige una macchina monovite con sezione di alimentazione scanalata. Le resine tecniche riempite di vetro necessitano di cilindri bimetallici e rivestimenti duri delle viti resistenti all'usura. Le applicazioni con schiuma richiedono un controllo preciso dell'iniezione di gas e della pressione di fusione, il che di solito significa un profilo della vite dedicato piuttosto che uno per uso generale.
Iniziare dal materiale, dalla tolleranza del prodotto e dall'output richiesto; la geometria della vite e il materiale del cilindro derivano da questi tre, non dalla comodità del catalogo.
Dove vengono utilizzati gli estrusori: applicazioni e prodotti reali
La portata dell’estrusione è più ampia di quanto la maggior parte degli acquirenti si aspetti, perché quasi tutti i prodotti con una sezione trasversale costante possono essere realizzati in questo modo.
- Tubazioni e tubazioni: approvvigionamento idrico, drenaggio, gas, canaline per cavi, tubi medicali.
- Lastre e cartoni: fogli da imballaggio, segnaletica, pannelli da costruzione, pannelli in schiuma.
- Film: film in bolla per sacchetti e liner, film cast per laminazione.
- Profili: telai di finestre, profili di porte, bordi di mobili, canaline per cavi.
- Fili e cavi: isolamento e rivestimento applicati ad alta velocità di linea.
- Schiuma: EPE e altri prodotti in polietilene espanso, dove una vite e un cilindro in schiuma dedicati gestiscono la fusione carica di gas.
- Gomma: tubi, guarnizioni, guarnizioni e preforme per stampaggio.
- Compounding: pellet riempiti, rinforzati e masterbatch colorati.
- Riciclaggio: i risultati dei panni stesi vengono convertiti in pellet riutilizzabili.
- Filamento: filamento per stampa 3D ricavato da un filo estruso.
Ogni applicazione porta con sé la propria cultura della tolleranza. I tubi medicali possono richiedere una variazione dello spessore delle pareti inferiore a pochi centesimi di millimetro, mentre un tubo di drenaggio può tollerare molto di più. Queste differenze si ripercuotono sul design delle viti, sulla qualità dello stampo e sulla stabilità del sistema di azionamento.
Lo stesso principio di estrusione copre tubi, lastre, pellicole, profili, schiuma, gomma e compositi; cambiano solo la vite, il cilindro e la matrice.
Acquisto di viti e cilindri: cosa dovrebbero verificare gli acquirenti B2B
L’approvvigionamento in questo settore è fortemente legato alle relazioni, ma dovrebbe comunque essere guidato dalle specifiche. Che tu stia lavorando con un produttore, un fornitore o un grossista orientato all'esportazione, si applica lo stesso elenco di verifica.
- Verificare il tipo di macchina, il diametro della vite, il rapporto L/D e le dimensioni di montaggio confrontandole con un disegno e non con una fotografia.
- Richiedere le specifiche del materiale per la vite e il cilindro, compresi il tipo di acciaio di base e il processo di trattamento.
- Richiedere i valori di durezza e, ove rilevante, profondità di nitrurazione o spessore del rivestimento bimetallico.
- Verificare per iscritto le tolleranze di rettilineità, concentricità e finitura superficiale.
- Chiarire se la vite è una sostituzione immediata o richiede l'abbinamento a un cilindro esistente.
- Esaminare il margine di usura e la durata prevista per il contenuto di riempitivo specifico.
- Confermare i tempi di consegna, il metodo di imballaggio e la documentazione di esportazione se le parti vengono spedite a livello internazionale.
I percorsi di fornitura personalizzati e standard differiscono in termini di costi e rischi. Una vite standard può essere consegnata rapidamente e avere un prezzo prevedibile, ma potrebbe non corrispondere a un materiale insolito. Una vite personalizzata costa di più e richiede più tempo, ma può eliminare un persistente problema di qualità che assorbe gli scarti da anni. Gli acquirenti esperti di solito richiedono un'opzione standard e un'opzione personalizzata nella stessa richiesta, quindi confrontano entrambe con il costo di una produzione scadente.
Anche il MOQ e la politica di stoccaggio influiscono sulla decisione. I costruttori di macchine che supportano molti clienti beneficiano di un fornitore che produrrà uno o due pezzi su disegno, mentre le aziende di lavorazione con volumi elevati potrebbero preferire tenere un set di riserva. Mantenere una vite e un cilindro di riserva sullo scaffale è poco costoso rispetto a una settimana di produzione persa.
Verificare per iscritto la qualità del materiale, la durezza e le tolleranze dimensionali prima di ordinare, poiché una vite che si adatta non è automaticamente una vite che funziona.
Elementi essenziali per la manutenzione e la risoluzione dei problemi
Gli estrusori si guastano gradualmente ed è facile non notare i primi segnali perché la linea continua a funzionare. Osservando insieme la resa, la pressione di fusione e il carico del motore, di solito si rileva l'usura prima che la qualità del prodotto crolli.
| Sintomo | Probabile causa | Controlla prima |
|---|---|---|
| Calo graduale della produzione | Usura della vite o del cilindro, gioco aumentato | Misurare il diametro della vite e il foro del cilindro |
| Granelli o gel non fusi | Capacità di fusione superata, temperatura profilo errata | Profilo della temperatura del cilindro, velocità della vite, contropressione |
| Potenza in aumento e fluttuazione della pressione | Alimentazione, ponti o umidità incoerenti | Temperatura della tramoggia, dell'alimentatore, dell'asciugatura, della zona di alimentazione |
| Fusione per surriscaldamento | Taglio eccessivo, vite usurata, raffreddamento bloccato | Velocità della vite, circuito di raffreddamento, precisione della termocoppia |
| Breve durata della vite | Materiale di riempimento abrasivo, grado del cilindro errato | Contenuto di riempitivo, materiale della canna, opzione riporto duro |
Le routine preventive sono semplici. Controllare mensilmente i riscaldatori e le termocoppie, poiché un riscaldatore guasto costringe la vite a generare più calore di taglio e accelera l'usura. Ispezionare la gola di alimentazione e la tramoggia per individuare eventuali parti fini e ponti. Tirare la vite a intervalli pianificati e registrare i diametri in modo che le tendenze dell'usura siano visibili anziché indovinate. Mantenere il materiale di spurgo adatto al polimero da lavorare e non lasciare mai che la macchina rimanga a temperatura con il PVC.
Quando la produzione diminuisce, l’istinto è quello di aumentare la velocità della vite. Ciò di solito aumenta la temperatura di fusione invece di ripristinare la produttività e riduce la durata della vite. Misurare prima la distanza è più veloce ed economico.
Registrare le dimensioni della vite e del cilindro ad ogni arresto programmato; i dati sull'andamento dell'usura prevengono la maggior parte delle interruzioni di linea non pianificate.
Domande frequenti
Cosa significa estrusore in una frase?
Un estrusore è una macchina che scioglie o ammorbidisce il materiale e lo spinge continuamente attraverso uno stampo per produrre un prodotto con una sezione trasversale fissa, come tubo, lamiera, pellicola o profilo.
Un estrusore è una macchina o una parte?
Entrambi gli usi sono corretti. Nella pianificazione della produzione, un estrusore è la macchina completa che comprende azionamento, cilindro, vite e filiera. Nella manutenzione e nell'acquisto di pezzi di ricambio, "estrusore" si riferisce spesso specificamente al gruppo vite-corpo. Conferma sempre quale significato si applica prima di citare.
Qual è la differenza tra un estrusore e una macchina per lo stampaggio a iniezione?
Un estrusore funziona ininterrottamente e spinge la fusione attraverso una trafila aperta, quindi la produzione viene misurata in chilogrammi all'ora. Una macchina per lo stampaggio a iniezione plastifica con una vite ma poi inietta colpi discreti in uno stampo chiuso, quindi la produzione viene misurata in colpi o grammi per colpo.
Cosa significa L/D su una vite dell'estrusore?
L/D è la lunghezza effettiva della vite divisa per il suo diametro. Una vite 25:1 su una canna da 45 mm ha una lunghezza effettiva di circa 1.125 mm. Rapporti più elevati offrono più tempo di permanenza per la fusione, la miscelazione e lo sfiato, ma richiedono una coppia maggiore e un costo di produzione maggiore.
Perché gli estrusori bivite costano più delle macchine monovite?
Le macchine bivite richiedono due viti abbinate, una scatola del cambio più complessa con alberi sincronizzati e tolleranze di produzione più strette. Inoltre alimentano e miscelano meglio, soprattutto polveri e composti caricati, il che giustifica il costo nelle applicazioni di PVC e compounding.
Quanto durano la vite e il cilindro di un estrusore?
La durata dipende principalmente dal contenuto del riempitivo, dalla temperatura di lavorazione e dalla disciplina di manutenzione. Le poliolefine non caricate su una vite e un cilindro nitrurati possono funzionare per molti anni, mentre i composti caricati con vetro possono usurare notevolmente un set nitrurato entro un anno o due. I cilindri bimetallici e il rivestimento duro della vite resistente all'usura prolungano notevolmente la durata in applicazioni abrasive.
Posso sostituire solo la vite senza cambiare la canna?
Sì, ma solo se l'alesaggio della canna rientra ancora nella tolleranza. Una volta che lo spazio tra le eliche della vite e la parete del cilindro supera il limite delle specifiche, una nuova vite da sola non ripristinerà la produzione, poiché la massa fusa scivola all'indietro sulle eliche. Misurare entrambi i componenti prima di ordinare evita errori costosi.
Di quali materiali sono fatte le viti e i cilindri dell'estrusore?
Gli acciai per viti comuni includono gradi da nitrurazione come 38CrMoAlA e acciai per utensili come SKD61 o D2. Le canne sono tipicamente in acciaio nitrurato o bimetallico, dove una lega resistente all'usura viene colata nella canna. La scelta corretta dipende dall'abrasività e dal potenziale di corrosione del polimero in lavorazione.
Cos'è una vite e un cilindro bimetallici?
Bimetallico si riferisce a una canna con un rivestimento in lega resistente all'usura centrifugata, spesso accoppiato con una vite temprata o con faccia dura. La combinazione resiste all'abrasione delle fibre di vetro e dei riempitivi minerali molto meglio di un foro nitrurato, a un prezzo di acquisto più elevato.
Ho bisogno di una vite personalizzata o di una standard?
Le viti standard sono adatte ai materiali comuni e ai prodotti standard. Le viti personalizzate hanno senso quando il materiale è insolito, quando viene utilizzato un riempitivo speciale, quando la produzione deve essere aumentata senza cambiare la macchina o quando un problema di qualità esistente ha resistito alle modifiche del processo.
La maggior parte delle domande sugli estrusori si riducono a tre fatti: il materiale, il prodotto e le dimensioni della macchina; quelle tre risposte definiscono tutto il resto.
Modulo di riferimento: famiglie di viti e cilindri
Il modulo seguente riassume le famiglie di componenti che compaiono più spesso nelle richieste di pezzi di ricambio per estrusione. È intesa come una mappa di orientamento rapido per acquirenti e ingegneri che stanno preparando una specifica o confrontando preventivi.
Vite singola e canna
Estrusione per uso generale per tubi, lastre, barre e profili. Geometria della serie SJ con zone di alimentazione, compressione e dosaggio.
Bivite conica e cilindro
Set della serie SJS per PVC rigido e morbido, con un'ampia area di alimentazione e taglio delicato per composti sensibili al calore.
Bivite e cilindro paralleli
Geometria modulare per PVC ad alto rendimento, compound caricati e linee di compounding con sezioni di sfiato e miscelazione.
Vite e cilindro planetario
Viti planetarie, cilindri ed estrusori completi serie WB-WE per una plastificazione delicata e ad alto volume.
Vite e cilindro bimetallici
Set resistenti all'usura per formulazioni caricate con vetro, minerali e corrosive in cui i fori nitrurati si usurano troppo rapidamente.
Viti e cilindri speciali
Gruppi di macchine per stampaggio a iniezione, viti per estrusori in gomma e set di viti e cilindri in schiuma EPE per l'estrusione di schiuma.
Poiché queste famiglie si sovrappongono nella geometria ma differiscono per materiale, durezza e trattamento, l'approccio più sicuro per un costruttore di macchine è fornire insieme il disegno della macchina e le specifiche del materiale. Questo unico passaggio elimina la maggior parte dei rischi derivanti da un ordine di pezzi di ricambio effettuato all'estero.
Una specifica di vite e cilindro è completa solo quando la geometria, il materiale di base, il trattamento e la durezza sono tutti indicati nello stesso disegno.
Conclusione
Cosa significa estrusore? Significa una macchina che fonde e pompa il materiale continuamente attraverso uno stampo, e significa anche l'assemblaggio vite-corpo che lo rende possibile. Le due definizioni sono collegate da un'unica idea: la pressione controllata e la temperatura controllata producono una sezione trasversale stabile, e la stabilità è ciò per cui i clienti pagano.
Per i costruttori di macchine e i trasformatori, il percorso pratico è semplice. Definire innanzitutto il materiale e la tolleranza del prodotto. Scegli la configurazione della vite adatta al materiale. Scegli la costruzione del barile adatta al contenuto del riempitivo. Dimensionare l'azionamento in modo che la potenza richiesta venga raggiunta al di sotto della velocità massima della vite. Quindi verificare dimensioni e durezza per iscritto prima di effettuare l'ordine.
L’estrusione premia la preparazione e punisce le scorciatoie. Un set di viti e cilindri ben abbinato funziona silenziosamente per anni e mantiene la tolleranza anche durante lunghi cicli di produzione. Un set non corrispondente produce scarti, problemi di calore e usura prematura che nessuna regolazione del processo può compensare completamente.
Abbinare prima il materiale, la geometria della vite e la struttura del cilindro; la resa e la durata utile derivano automaticamente da tale corrispondenza.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
