

Autore: Weibo
Data: Sep 15, 2026
Significato dell'estrusore: tipi, principio di funzionamento e guida all'acquisto completa
Un ingegnere di manutenzione presso una fabbrica di tubi di medie dimensioni una volta si fermò davanti alla sua linea di estrusione e ci fece una domanda che sembrava più semplice di quanto non fosse in realtà. Indicò il lungo cilindro riscaldato montato tra la scatola del cambio e la testa della filiera e disse: "L'operatore lo chiama estrusore, ma quando mi chiede cosa fa effettivamente la macchina, ho bisogno di una risposta migliore di 'fa tubi'". La risposta più utile è che un estrusore è una macchina per la formatura continua. Prende granuli di plastica sfusi, li scioglie all'interno di un barile riscaldato con l'aiuto di una vite rotante, quindi spinge il materiale fuso attraverso una trafila per creare un prodotto con una sezione trasversale fissa.
Negli ultimi decenni, l’estrusore a vite è diventato l’attrezzatura di produzione più utilizzata nell’industria della lavorazione della plastica. Tubi dell'acqua, telai di finestre, isolamento dei cavi, borse della spesa, pellicole da imballaggio, fogli di schiuma e persino i pellet che alimentano le macchine per lo stampaggio a iniezione, tutti passano attraverso un estrusore ad un certo punto della loro vita. Lo scopo di questo articolo è spiegare il significato di estrusore in modo pratico: prima la definizione, poi la sequenza di lavoro, poi i principali tipi di macchine, la terminologia standard di viti e cilindri che incontrerai nelle schede tecniche e infine i punti di selezione e manutenzione che decidono se una linea di estrusione funziona senza intoppi o trascorre troppo tempo in officina.
Un estrusore è una macchina per la formatura continua: fonde i granuli di plastica in un cilindro riscaldato con una vite rotante e spinge la massa fusa attraverso una matrice per produrre un pezzo lungo con una sezione trasversale costante.
Cosa significa estrusore? Una definizione pratica
Nei dizionari la parola estrusore ha un significato molto ampio. Descrive una persona o una macchina che estrude qualcosa e, in termini di produzione, la definizione di estrusore si riferisce solitamente a una macchina che modella un materiale forzandolo attraverso uno stampo. Gli estrusori metallici spingono le billette di alluminio riscaldate attraverso una matrice per formare profili; estrusori di argilla modellano mattoni e tegole; gli estrusori alimentari cucinano e modellano snack e pasta. Nell'industria della plastica, tuttavia, il significato di estrusore è diventato strettamente legato a un tipo specifico di macchina: l'estrusore a vite, a volte chiamato estrusore a vite o estrusore a vite.
La differenza è importante perché un estrusore per plastica fa molto di più che spingere il materiale attraverso uno stampo. Inoltre scioglie il polimero, vi mescola gli additivi, lo degasa e aumenta la pressione. La macchina esegue queste attività in un'unica operazione continua. Questo è ciò che distingue un vero estrusore da una semplice pompa o da un miscelatore batch. Quando un ingegnere dice "stiamo riscontrando un problema con l'estrusore", di solito intende l'intero gruppo vite-corpo, insieme al sistema di azionamento, riscaldamento e controllo.
È utile anche separare la macchina dal processo. L'estrusione è il processo di formatura continua; un estrusore è l'attrezzatura che lo esegue. Molte linee di estrusione sono in realtà costruite attorno a un estrusore più una serie di unità a valle: una filiera, un calibratore, una vasca di raffreddamento, un traino e un taglierino. Questo è il motivo per cui due stabilimenti possono produrre entrambi lo stesso diametro di tubo e avere comunque linee completamente diverse, a seconda del design della vite, del rivestimento del cilindro e delle attrezzature ausiliarie.
Infine, il significato di estrusore non deve essere confuso con quello di macchina per lo stampaggio ad iniezione. Entrambi utilizzano una vite in un cilindro riscaldato ed entrambi lavorano materiali termoplastici, ma una macchina per lo stampaggio a iniezione funziona in modo intermittente: fa moto alternativo alla vite, riempie uno stampo chiuso, apre lo stampo, espelle la parte e ripete il ciclo. Un estrusore eroga un flusso continuo di materiale fuso e raggiunge lo stato stazionario solo quando la vite ruota costantemente a una velocità stabile e il flusso di materiale fuso diventa costante. Comprendere questo requisito di stato stazionario è il primo passo verso la comprensione di tutto il resto dell'estrusione.
Nella plastica, un estrusore è una macchina continua a vite che scioglie, mescola e scarica il polimero sotto pressione; è la coppia vite-corpo, non solo lo stampo, a determinare il rendimento dell'intero processo.
Come funziona un estrusore? Il principio di funzionamento
Ogni estrusore a vite, indipendentemente dalla marca o dalle dimensioni, funziona secondo lo stesso principio fisico: una vite ruota all'interno di un cilindro ben aderente, trascinando in avanti il polimero granulare mentre il calore e l'attrito lo ammorbidiscono. Se la canna fosse trasparente e potessi ingrandire il canale della vite, vedresti la plastica muoversi come un'onda a spirale continua. Nel breve percorso dalla tramoggia alla trafila si susseguono cinque fasi distinte.
Cinque fasi dai granuli alla fusione
- Alimentazione. I pellet o la polvere dalla tramoggia cadono nel canale della coclea mentre la coclea rotante trascina il materiale in avanti. La zona di alimentazione, con le sue scanalature profonde, determina la quantità di materiale che può entrare nella macchina.
- Fusione. L'attrito tra la vite rotante e la parete del cilindro, oltre al calore proveniente dai riscaldatori del cilindro, inizia a sciogliere il polimero. Nella zona di compressione, quando il volume del canale diminuisce, i granuli vengono compressi contro la superficie calda del cilindro e si sviluppa una pellicola fusa.
- Miscelazione. La fusione continua in avanti e le eliche creano un taglio che disperde uniformemente additivi, pigmenti, riempitivi e fibra di vetro attraverso la fusione.
- Misurazione. Nella zona di misurazione il canale ha una profondità costante e ridotta. In questo caso la vite funziona come una pompa volumetrica, fornendo allo stampo un flusso di materiale fuso stabile e a pressione controllata.
- Formatura a stampo. All'estremità del cilindro, la massa fusa viene forzata attraverso l'apertura della trafila, che conferisce la forma al prodotto. Le apparecchiature a valle tirano, raffreddano e tagliano il profilo emergente.
I componenti che rendono possibile la sequenza
Ogni fase si basa su uno specifico componente meccanico. La canna è un tubo spesso di acciaio temprato che contiene il materiale e assorbe il calore. La coclea è l'elemento mobile che trasporta e impasta la plastica; il suo diametro e il rapporto lunghezza/diametro controllano ampiamente la resa e la qualità della fusione. Il sistema di azionamento, solitamente un motore CA con riduttore, determina la coppia e la velocità della vite. Le fasce riscaldanti attorno al cilindro forniscono calore aggiuntivo all'avvio e regolano la temperatura del cilindro, mentre le ventole di raffreddamento o i canali dell'acqua rimuovono il calore in eccesso quando il taglio della fusione è elevato. La filiera è l'orifizio di formatura finale e un cambiafiltro o una piastra interruttore davanti alla contaminazione dei filtri della filiera. Tutti questi componenti devono lavorare insieme perché il polimero non si fonda in un unico blocco; si scioglie progressivamente e qualsiasi disturbo in uno stadio cambia le condizioni in ogni stadio successivo.
Quando la macchina funziona normalmente, il flusso del materiale fuso sullo stampo è uniforme e la resa per giro della vite è stabile. Quando uno dei componenti inizia a guastarsi, i primi segni compaiono quasi sempre come variazioni di potenza, pressione o temperatura di fusione. Questo è il motivo per cui team di manutenzione esperti controllano i manometri e le letture dell'amperaggio del motore invece di attendere difetti visibili del prodotto.
La geometria della vite controlla anche il tempo di residenza e la velocità di taglio. Una vite lunga con un rapporto di compressione delicato offre un tempo di permanenza più lungo e una velocità di taglio inferiore, ideale per materiali sensibili al calore come il PVC. Una vite corta con un rapporto di compressione elevato applica un'elevata velocità di taglio, che migliora la miscelazione ma aumenta la temperatura di fusione. Questo compromesso entra in gioco in ogni tipo di vite descritto nel capitolo successivo.
Tutti gli estrusori seguono la stessa sequenza in cinque fasi: alimentazione, fusione, miscelazione, dosaggio e formatura; uno squilibrio in qualsiasi fase si manifesta immediatamente come fluttuazione dell'output o deriva della temperatura di fusione.
Principali tipi di estrusori e significato di ciascun nome
Nella conversazione pratica, "che tipo di estrusore hai?" si riferisce quasi sempre alla disposizione delle viti. La vite è la parte che dà il nome alla macchina: estrusore monovite, estrusore bivite, estrusore a rulli planetari o estrusore a pistone. Ogni progetto esiste perché risolve un diverso problema di lavorazione e scegliere quello sbagliato limiterà la produzione o danneggerà il materiale.
Estrusori monovite
L'estrusore monovite è il tipo più comune al mondo e la macchina che la maggior parte delle persone intende quando parla di "estrusore". È costituito da una vite che ruota in un cilindro, solitamente con un foro liscio o una sezione di alimentazione scanalata. I suoi vantaggi sono la costruzione semplice, il basso costo, il funzionamento facile e la produzione affidabile per materiali ben definiti come polietilene, polipropilene e polistirene. La maggior parte delle linee di tubi, profili, pellicole e lastre utilizzano estrusori monovite perché questi prodotti richiedono un'erogazione stabile del materiale fuso anziché una miscelazione intensiva.
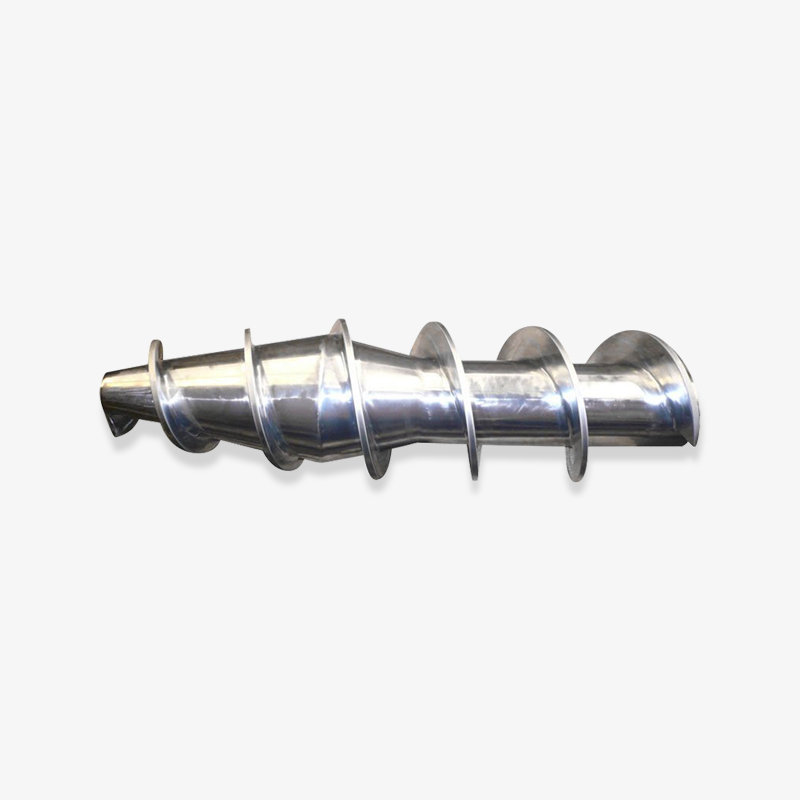
Il design delle viti per macchine monovite segue una classica geometria a tre zone: zona di alimentazione, zona di compressione e zona di dosaggio. La profondità e la lunghezza di ciascuna zona definiscono il rapporto di compressione, che normalmente è compreso tra 2:1 e 3,5:1 per i polimeri per uso generale. Con una vite adeguatamente selezionata, un estrusore monovite può fornire una pressione di fusione molto stabile, ma è un miscelatore moderato; riempitivi e pigmenti possono rimanere scarsamente dispersi a meno che la vite non abbia elementi di miscelazione aggiuntivi. Per molti processori, la risposta è acquistare la singola vite e il cilindro come coppia abbinata da un produttore specializzato anziché da fonti separate.
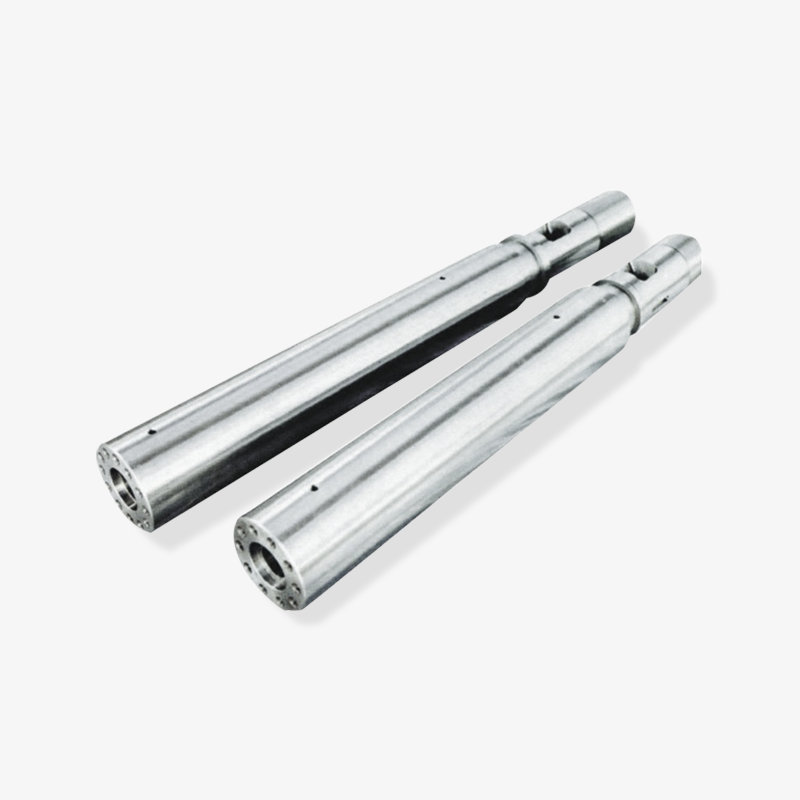
 Set a vite singola e cilindro abbinati per un'estrusione stabile Questo fornitore offre coppie a vite singola e cilindro abbinate progettate per una pressione di fusione stabile in applicazioni a lungo termine come tubi, pellicole e fogli in PE. La struttura in acciaio legato con lavorazione di precisione supporta una plastificazione costante e un'usura ridotta. Visualizza il prodotto →
Le applicazioni tipiche per le macchine monovite includono tubi dell'acqua in PE, tubi in PPR, pellicola di polietilene, fogli in PP, profili in PS e isolamento dei cavi. In questi lavori, la macchina lavora un materiale per lunghi periodi e il profilo della vite è sintonizzato esclusivamente su quel materiale.
Estrusori bivite: paralleli e conici
Quando l'applicazione richiede una migliore miscelazione o una manipolazione diretta della polvere, un estrusore bivite è solitamente la risposta migliore. Come dice il nome, la macchina ha due viti affiancate in un unico cilindro; le viti possono essere compenetranti o non compenetranti, corotanti o controrotanti. Per i compositi termoplastici, la disposizione più comune è l'intreccio di viti gemelle parallele corotanti. Il foro a otto e i profili delle viti autopulenti garantiscono un buon rinnovamento della superficie e un'elevata efficienza di miscelazione con un tempo di permanenza molto più breve rispetto a una macchina a vite singola. Il nostro precedente articolo tecnico spiega come la tecnologia bivite parallela consente di ottenere un'efficiente miscelazione, trasporto e lavorazione dei materiali dettagliatamente passo dopo passo.
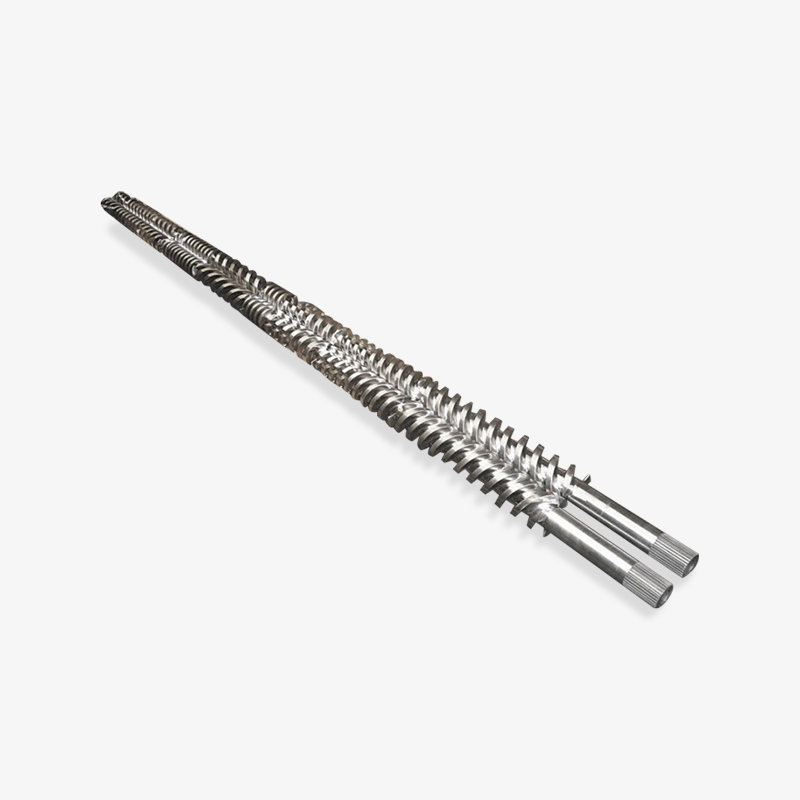
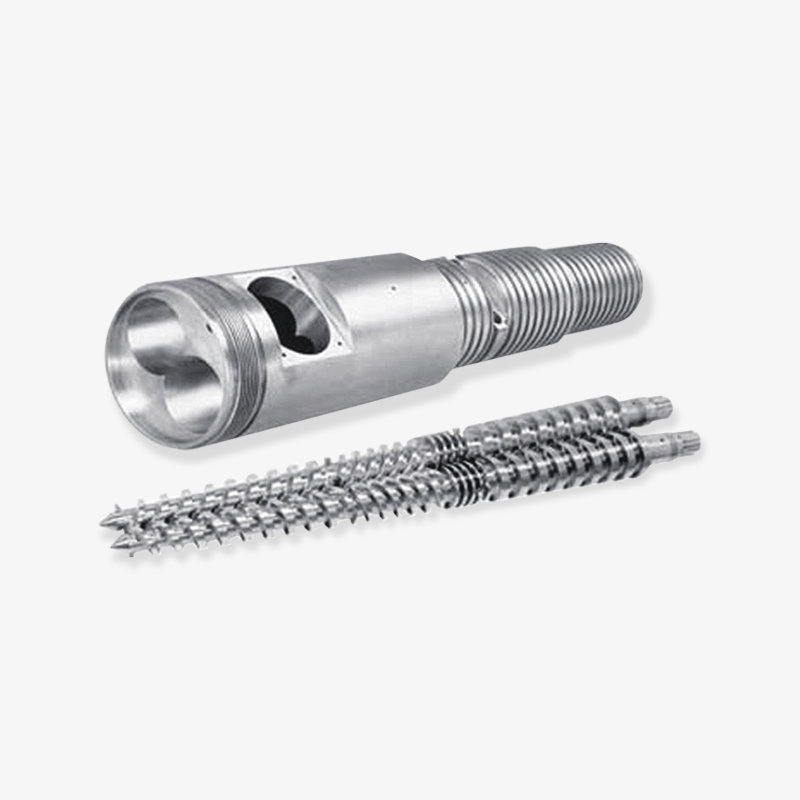
Gli estrusori bivite conici funzionano diversamente. Le viti sono più larghe all'estremità di alimentazione e più strette all'estremità di scarico e la canna corrisponde a questa forma conica. Questo design comprime gradualmente il materiale, producendo una fusione delicata e a basso taglio. Le macchine bivite coniche sono ampiamente utilizzate per tubi e profili in PVC rigido, perché il PVC è sensibile al calore e al taglio; la geometria conica mantiene bassa la temperatura di fusione pur garantendo un rendimento elevato a bassa velocità della vite.
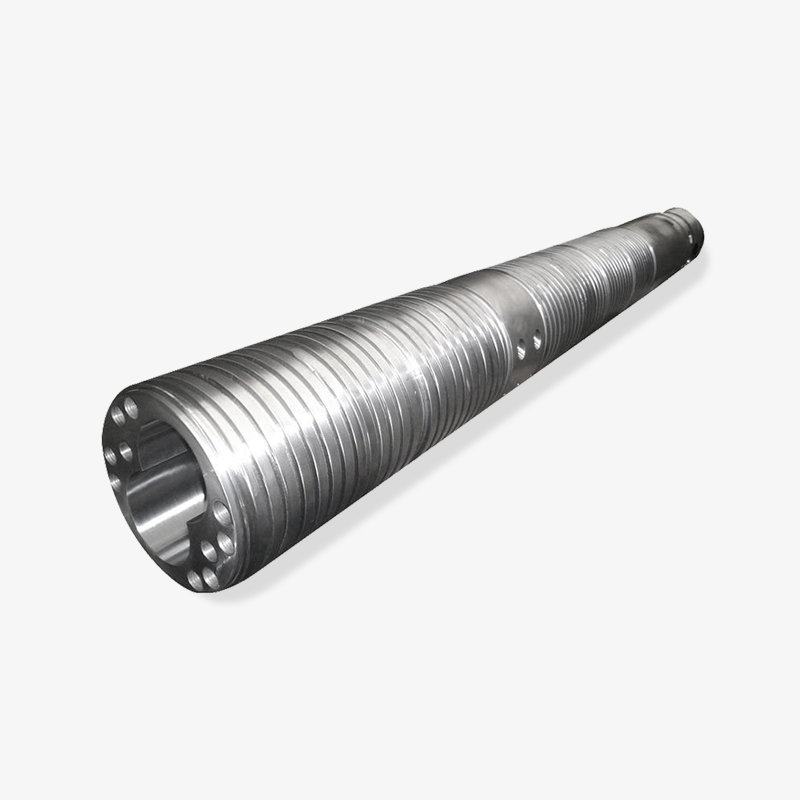
 Doppia vite conica e cilindro per una lavorazione delicata del PVC I gruppi bivite e cilindro conico garantiscono una fusione a basso taglio, ideale per tubi e profili in PVC rigido. L'acciaio legato di alta qualità con geometria ottimizzata migliora l'uniformità della miscelazione riducendo al contempo il consumo energetico e i costi di manutenzione. Visualizza il prodotto →
Per i trasformatori, la distinzione pratica può essere riassunta come segue: le biviti parallele si miscelano meglio e sono ideali per composti, masterbatch e pellet; Le doppie viti coniche si sciolgono delicatamente e sono ideali per polvere e profili in PVC. Le coppie di utensili e viti non sono intercambiabili tra i due tipi, anche quando il diametro esterno è lo stesso, poiché la geometria del cono è unica per ciascun modello di macchina.
Estrusori a rulli planetari
Un estrusore a rulli planetari è un design speciale che occupa la via di mezzo tra una vite singola e una vite doppia. La vite principale, chiamata rullo solare o mandrino centrale, è circondata da diversi mandrini planetari più piccoli che ruotano all'interno di un barile con una parete interna scanalata. Il risultato è una superficie di scambio termico molto ampia in una lunghezza compatta. Il materiale viene tagliato in molti piccoli spazi alla stessa temperatura, il che conferisce un'eccellente uniformità termica senza un elevato taglio meccanico. Queste macchine spesso servono come pompe di fusione nelle linee di film e fogli, o come fase di miscelazione finale subito prima di un cambiafiltro, dove rimuovono gli agglomerati e le differenze di temperatura lasciate da una singola coclea a monte.
Estrusori speciali utilizzati nella lavorazione della gomma e della schiuma
Gli estrusori per gomma, detti anche viti per gomma a caldo o a freddo, sono progettati per mescole di gomma; hanno spire più profonde e velocità inferiori per evitare il surriscaldamento dell'elastomero. Per il polietilene espanso, le aziende di lavorazione utilizzano un set cilindro-vite per estrusione di schiuma EPE, ottimizzato per l'iniezione di agenti espandenti nella massa fusa a una pressione stabile. Esistono anche estrusori a pistone, che spingono in avanti un blocco solido di materiale, come PTFE o UHMWPE, con un pistone anziché con una vite rotante. Queste macchine non fondono il polimero come le macchine a vite; fanno affidamento sull'alta pressione e su uno stampo riscaldato.
| Tipo di estrusore | Disposizione delle viti | Rapporto L/D tipico | Più adatto per | Prodotti comuni |
|---|---|---|---|---|
| A vite singola | Una vite in un barile | Da 20:1 a 34:1 | Erogazione stabile del materiale fuso per polimeri standard | Tubi, profili, pellicole, lastre, rivestimento cavi |
| Bivite parallela | Due viti corotanti che si intrecciano | Da 28:1 a 48:1 | Miscelazione e compounding intensi | Masterbatch, compound, pellet riciclati |
| Bivite conica | Due viti controrotanti convergenti | Da 16:1 a 25:1 | Fusione delicata di polveri sensibili al calore | Tubo in PVC rigido, profili, composito legno-plastica |
| Rullo planetario | Fuso centrale con satelliti planetari | da 5:1 a 15:1 | Trattamento termico e omogeneizzazione della fusione | Linee per film e fogli come pompe di fusione |
| Alimentazione a freddo della gomma | Una vite con volo profondo | da 8:1 a 16:1 | Estrusione di mescole di gomma non vulcanizzata | Guarnizioni in gomma, componenti di pneumatici, guarnizioni |
| Estrusore a pistone | Azionamento a pistone, nessuna vite rotante | Non applicabile | Polimeri ad alta viscosità che si sciolgono a malapena | Barre, tubi, profilati in PTFE e UHMWPE |
Il nome di un estrusore indica la disposizione delle viti e tale disposizione determina il materiale che può elaborare, l'energia di miscelazione che può fornire e le forme del prodotto che può mantenere in modo economico.
Vite e cilindro: i componenti principali che definiscono un estrusore
Sia i progettisti delle macchine che gli esperti addetti alla manutenzione ti diranno che il vero estrusore è la vite e il cilindro. Il motore, il cambio e il sistema di riscaldamento esistono solo per girare la vite e per mantenere la canna alla temperatura corretta. Se la coppia vite-cilindro funziona male, nulla a valle può risolverlo. Questo capitolo spiega la geometria, i materiali e le finestre di lavorazione che definiscono come dovrebbe essere interpretato un set vite-barile.
Geometria della vite: diametro, rapporto L/D e rapporto di compressione
Il primo numero in ogni scheda tecnica dell'estrusore è il diametro della vite, solitamente indicato in millimetri. Un estrusore monovite da 75 mm, ad esempio, significa che il diametro esterno della vite è di 75 mm; la capacità di produzione varia all'incirca con il quadrato del diametro, quindi una vite da 90 mm può fornire una produzione significativamente maggiore alla stessa velocità della vite. Il secondo numero è il rapporto L/D, il rapporto tra la lunghezza della canna e il diametro della vite. Una vite da 75 mm con un rapporto L/D di 30 significa che la lunghezza effettiva della canna è di 2250 mm. Le macchine più lunghe garantiscono un tempo di permanenza più lungo e una maggiore lunghezza di miscelazione, il che è utile quando gli additivi devono essere incorporati gradualmente.
Il rapporto di compressione è il rapporto tra la profondità del canale nella zona di alimentazione e la profondità del canale nella zona di dosaggio. Rappresenta la forza con cui il materiale viene schiacciato mentre viaggia lungo la vite. Una tipica vite per uso generale ha un rapporto di compressione compreso tra 2,5:1 e 3:1. Se il rapporto è troppo basso, la massa fusa non è sufficientemente pressurizzata e l'uscita aumenta; se è troppo alto, la massa fusa si surriscalda e il polimero si degrada.
Costruzione della canna e rivestimenti interni
La canna deve contenere alta pressione, condurre il calore in modo uniforme e resistere all'usura. Gli estrusori di piccole dimensioni utilizzano un cilindro monopezzo in acciaio temprato con trattamento di nitrurazione sul foro. Le macchine di grandi dimensioni e quelle che utilizzano materiali abrasivi o corrosivi utilizzano un cilindro bimetallico: un robusto guscio di acciaio con un rivestimento interno molto duro applicato mediante fusione centrifuga o sinterizzazione. I materiali di rivestimento più comuni sono le leghe di ferro e carburo di tungsteno ad alto contenuto di cromo.
L'usura della canna di solito si manifesta prima nella zona di alimentazione perché lì il materiale è ancora solido e crea un elevato attrito attraverso i pallini. Per i materiali rinforzati con fibra di vetro, la zona ad alta usura spesso si sposta nella zona di dosaggio, dove la velocità di fusione è elevata e le estremità delle fibre abradono il metallo. La corrosione, comune durante la lavorazione del PVC o di alcuni ritardanti di fiamma che rilasciano gas acidi, attacca l'intera lunghezza della canna. La scelta corretta tra acciaio nitrurato, bimetallico ad alto contenuto di cromo e carburo di tungsteno bimetallico dipende dalla ricetta del materiale, non solo dal budget.
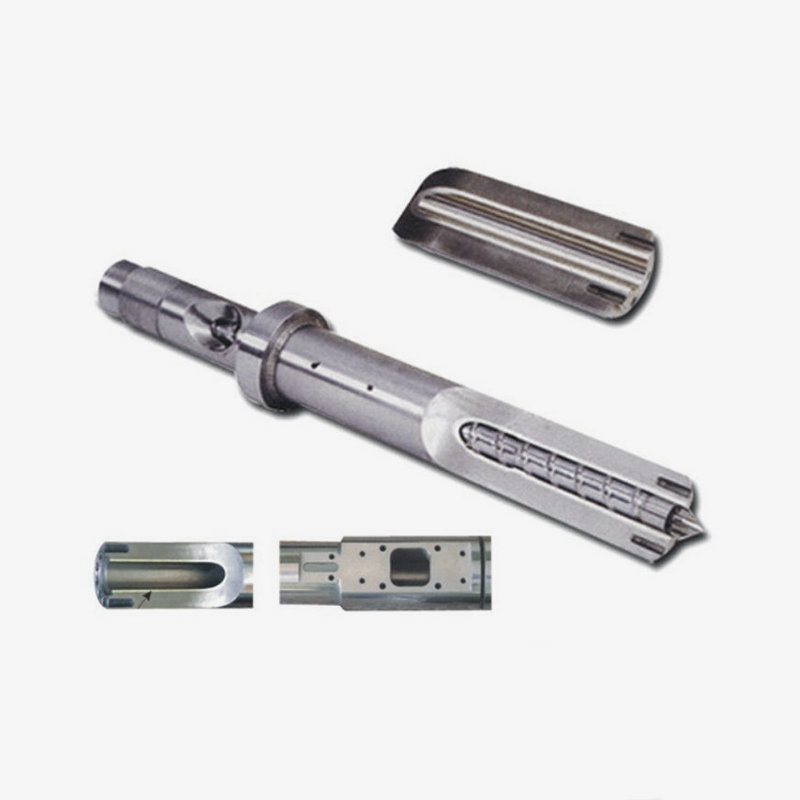
 Vite e cilindro bimetallici per materiali abrasivi e corrosivi Le opzioni bimetalliche con vite e cilindro con carburo di tungsteno o leghe a base di nichel garantiscono una lunga durata delle plastiche rinforzate con fibra di vetro e corrosive. La durezza fino a HRC60-70 riduce la frequenza di sostituzione e supporta il funzionamento continuo ad alta temperatura. Visualizza il prodotto →
I gradi di acciaio per viti seguono la stessa filosofia. Le viti nitrurate vengono indurite mediante un trattamento di nitrurazione gassosa e forniscono una soluzione a basso costo per i polimeri standard. Per i composti abrasivi, una vite bimetallica con rivestimento duro sui bordi della rampa o un rivestimento protettivo completo, prolunga notevolmente la durata utile. Alcuni trasformatori scelgono un design a vite intercambiabile, chiamato anche vite modulare, in modo che la stessa macchina possa eseguire diverse ricette di prodotto cambiando solo la vite, un approccio che semplifica anche la manutenzione.
Scelta della finestra di lavorazione: perché le impostazioni della temperatura della canna seguono il materiale
I setpoint della temperatura del barile non sono mai arbitrari; seguono la finestra di lavorazione del polimero. Ogni materiale termoplastico si ammorbidisce e fonde entro un intervallo relativamente ristretto, e non rientrare in questo intervallo produce visibili problemi di qualità. Se il fusto è troppo freddo, la fusione rimane viscosa e instabile, provocando un aumento della produzione e la formazione di granuli non fusi nel prodotto. Se il fusto è troppo caldo, il polimero si degrada e il prodotto diventa giallo, fragile o grigio slavato. Per questo motivo, qualsiasi definizione sensata di estrusore include l'idea di un percorso a temperatura controllata dalla tramoggia alla testa.
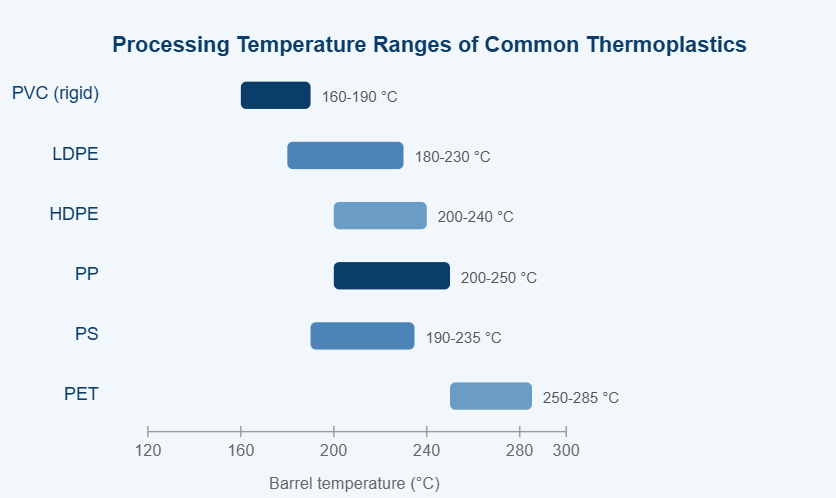
Finestre tipiche della temperatura del cilindro per sei materiali termoplastici comuni lavorati su estrusori a vite. I setpoint effettivi dipendono dal tempo di permanenza, dal design della vite e dai pacchetti stabilizzatori.
Il grafico sopra mette a confronto le finestre di temperatura approssimative del cilindro per sei materiali termoplastici che vengono abitualmente lavorati su estrusori monovite e bivite. Il primo messaggio del grafico è che le comuni materie plastiche non sono intercambiabili; ciascuna resina richiede la propria regione di temperatura. Il PVC si trova all'estremità inferiore perché inizia a decomporsi intorno ai 200°C, rilasciando acido cloridrico e scolorendo rapidamente. I polietileni coprono una finestra ampia e tollerante, motivo per cui l'LDPE rimane il materiale più semplice da estrudere per un principiante. L'HDPE necessita di un setpoint del cilindro leggermente più alto rispetto all'LDPE per evitare cristalli non fusi nel film. Il polipropilene si comporta in modo simile prima della degradazione, ma il suo punto di fusione elevato fa sì che una variazione di pochi gradi possa modificare nettamente il flusso di fusione. Anche il polistirolo è tollerante in termini di temperatura, ma tende a richiedere una buona ventilazione su macchine più grandi. Il PET richiede le temperature più elevate e necessita di un'attenta asciugatura prima dell'estrusione perché l'umidità idrolizza la catena polimerica e riduce la viscosità. Le diverse finestre influiscono direttamente sulla progettazione della vite: i materiali a bassa temperatura tollerano un taglio elevato, mentre i materiali ad alta temperatura richiedono un profilo di taglio inferiore e una zona di misurazione più lunga. Pertanto, quando un'azienda di trasformazione passa da PVC a PP sulla stessa macchina, la pratica consigliata è quella di sostituire il set vite-cilindro con uno progettato per il nuovo polimero. Anche le fluttuazioni delle materie prime, come i diversi pesi molecolari, spostano la finestra ideale, quindi un operatore esperto presta sempre attenzione all'andamento della temperatura di fusione, non solo al setpoint del cilindro. In breve, il grafico spiega perché la vite e il cilindro di un estrusore non sono mai uguali per tutti.
Opzioni resistenti all'usura e trattamenti superficiali
Cassa nitrurata
Superficie di azoto indurita; basso costo; adatto per la lavorazione pulita di PE e PP.
Rivestimento bimetallico ad alto contenuto di cromo
Resistenza bilanciata all'usura e alla corrosione; standard per composti caricati con talco e carbonato di calcio.
Rivestimento bimetallico in carburo di tungsteno
Massima resistenza all'usura per materiali abrasivi in fibra di vetro e contenenti minerali.
Vite modulare con elementi di usura sostituibili
Per le aziende di lavorazione che cambiano frequentemente le ricette e desiderano costi di sostituzione inferiori.
La scelta tra queste opzioni modifica il costo totale di proprietà di una macchina. Una canna nitrurata può essere riparata rimuovendo la vecchia superficie e rinitrurandola, ma un rivestimento in carburo di tungsteno usurato di solito richiede una nuova canna. Al contrario, una macchina ad alta produttività che utilizza composti di fibra di vetro di solito ripaga un rivestimento in carburo di tungsteno entro una singola stagione di produzione, perché i tempi di fermo macchina sono ridotti.
La vite e il cilindro costituiscono un'unica coppia funzionante; la geometria, il tipo di acciaio e il trattamento superficiale devono tutti corrispondere al polimero e ai suoi riempitivi e la tabella delle temperature di lavorazione è la mappa per tale scelta.
Applicazioni industriali comuni degli estrusori
Gli estrusori sono presenti in quasi tutti i settori della produzione di plastica, ma i compiti che svolgono possono essere raggruppati in due famiglie: la formatura diretta di un profilo finito e la miscelazione di materiali che vengono poi formati in pellet, pellicola o altri semilavorati. Capire a quale famiglia appartiene la propria applicazione è fondamentale durante la lettura delle schede tecniche delle apparecchiature.
| Sagomatura diretta di profili finiti
| Composizione e recupero
|
Un'utile regola empirica: se il prodotto deve mantenere una sezione trasversale precisa, scegliere un tipo di estrusore noto per un rendimento stabile e utilizzare una vite progettata per quel singolo prodotto; se il prodotto è un pellet o un composto la cui esatta composizione conta più della sua forma, scegliere una macchina con miscelazione intensiva e prevedere più tempi di manutenzione per il cambio delle viti.
Un discorso a parte merita l'estrusione di schiuma perché unisce le due famiglie. Un set di cilindri a vite in schiuma EPE deve prima sciogliere completamente il polimero, quindi iniettare un agente espandente fisico nella massa fusa e quindi mantenere la massa fusa ad alta pressione fino all'uscita dallo stampo. L'intero profilo della vite è ottimizzato per questo percorso di pressione, motivo per cui i trasformatori di polietilene espanso non utilizzano viti PE standard.
Le applicazioni di estrusione si dividono in modellatura diretta e compounding ad alta intensità di miscelazione; scegliere la famiglia di macchine sbagliata significa lottare fin dal primo giorno contro il prodotto, la vite e il programma di manutenzione.
Come selezionare l'estrusore, la vite e il cilindro giusti
Selezionare un estrusore o sostituirne la vite e il cilindro è una decisione che dovrebbe essere presa basandosi sui numeri della scheda tecnica piuttosto che su ipotesi. Cinque fattori portano la maggior parte del peso.
- Ricetta e forma del materiale: tipo di resina, additivi, riempitivi, contenuto riciclato e se il mangime è pellet vergine o polvere.
- Obiettivo di uscita: kg/h richiesti, che definisce il diametro minimo della vite e la potenza di azionamento. Raddoppiando il diametro della vite si quadruplica circa la capacità di pompaggio alla stessa velocità della vite.
- Requisiti di qualità della fusione: tolleranze sullo spessore della parete, sulla distribuzione del riempitivo e sul colore; tolleranze impegnative richiedono un rapporto L/D più lungo ed eventualmente una barriera o una vite di miscelazione.
- Ambiente di usura e corrosione: riempitivi abrasivi come fibra di vetro, talco e biossido di titanio e sottoprodotti corrosivi come i gas di decomposizione del PVC, decidono tra materiali nitrurati e bimetallici.
- Interfaccia macchina esistente: le dimensioni della flangia, l'altezza dell'asse centrale, la sede della chiavetta, le zone di riscaldamento e il software di controllo devono corrispondere esattamente.
| Fattore | Cosa verificare | Conseguenza di una scelta sbagliata |
|---|---|---|
| Ricetta polimerica | Indice di fluidità, additivi, percentuale di riempitivo, degradabilità | Surriscaldamento, usura delle viti o scarsa dispersione |
| Uscita | kg/h ad una determinata velocità della vite e contropressione | La linea non riesce a raggiungere l'obiettivo di produzione |
| Rapporto L/D | Rapporto lunghezza-diametro necessario per la ricetta | L/D corto significa fusione instabile; un L/D lungo rischia di subire danni dovuti al calore |
| Rapporto di compressione | Corrisponde al tipo di polimero e alla densità apparente | Granuli in aumento, in fiamme o non fusi |
| Indossare protezione | Tipo di rivestimento per la canna e rivestimento per la vite | Usura prematura e contaminazione del prodotto con particelle metalliche |
| Vestibilità geometrica | Diametro, lunghezza totale, sede chiavetta, zone riscaldanti, flangia | Impossibile installare la macchina o le perdite si sciolgono |
Collaborazione con un produttore di viti e cilindri
Poiché la vite e il cilindro sono parti personalizzate, i risultati migliori si ottengono lavorando con un produttore che pone le domande giuste prima di fornire un preventivo. Un competente produttore di componenti per macchinari in plastica ti chiederà la marca della macchina, il diametro della vite, il rapporto L/D, il target di output, il polimero e gli additivi utilizzati e la modalità di guasto attuale, che si tratti di usura, corrosione o scarsa miscelazione. Dovrebbero anche concordare le misure esatte del disegno, perché una dimensione di mezzo millimetro può modificare il rendimento e il comportamento di fusione. In molti mercati di esportazione, i trasformatori acquistano set di cilindri a vite direttamente dal produttore per evitare il ricarico dei grossisti intermedi e ricevono allo stesso tempo supporto applicativo.
Nella nostra officina, fondata nel 1990 e che ha servito clienti negli Stati Uniti, Germania, Dubai, Vietnam e Tailandia, spesso vediamo lo stesso errore: un trasformatore acquista una macchina estrusore completa da un fornitore e successivamente acquista set di cilindri a vite da una fonte diversa, aspettandosi che siano intercambiabili. In pratica, i set vite e cilindro devono essere prodotti come una coppia accoppiata, con il gioco radiale e le tolleranze di volo corretti. Quando sono abbinati, la produzione per giro rimane stabile e la macchina funziona silenziosamente; quando non lo sono, si notano picchi, sbalzi di temperatura e una rapida usura.
La selezione di un set cilindro-vite inizia con cinque numeri: materiale, resa, qualità della fusione, ambiente di usura e interfaccia macchina; termina con una coppia di componenti abbinati su misura.
Manutenzione, usura e durata
Anche un estrusore selezionato correttamente si usura. La vite e il cilindro sono parti della macchina a contatto e ogni giro della vite produce una piccola quantità di attrito contro la parete del cilindro e contro il materiale. La vera domanda non è se l'usura si verificherà, ma quanto velocemente e in quale zona.
I meccanismi di usura più comuni
- Usura abrasiva dei riempitivi: fibre di vetro, carbonato di calcio, talco e biossido di titanio agiscono come carta vetrata all'interno della canna.
- Usura corrosiva da sottoprodotti acidi: la decomposizione del PVC rilascia acido cloridrico; i ritardanti di fiamma e alcuni polimeri di origine biologica rilasciano altri composti aggressivi.
- Contatto metallo-metallo causato da disallineamento, viti piegate o carichi laterali eccessivi; questo è il modo più veloce per distruggere entrambe le parti.
- Erosione nella zona di dosaggio e sui bordi di volo dovuta all'elevata velocità di fusione, più visibile su composti rinforzati o resine ad alta temperatura.
Sintomi che indicano usura
- La resa diminuisce del 10% o più con la stessa velocità della vite e contropressione.
- La temperatura del materiale fuso inizia a fluttuare senza una modifica dei punti di regolazione.
- Appare una variazione dello spessore del prodotto, soprattutto lungo un lato della fustella.
- Nella massa fusa compaiono macchioline nere o striature scure; il materiale intrappolato nelle tasche usurate si degrada nel tempo.
- Inceppamenti delle viti, rumori insoliti o un amperaggio elevato del motore indicano un'interferenza meccanica.
Una routine di manutenzione preventiva di base
- Misurare il diametro esterno della vite e il diametro del foro del cilindro nelle zone di alimentazione, compressione e dosaggio ogni 6-12 mesi, a seconda del materiale.
- Tenere un registro della produzione per giro della vite; una lenta tendenza al ribasso è più affidabile di una singola misurazione.
- Spurgare accuratamente la macchina prima di spegnerla, soprattutto quando si utilizza PVC o altri materiali corrosivi.
- Ispezionare i bordi della rampa della vite per individuare eventuali arrotondamenti o crepe e il foro della canna per eventuali rigature o una superficie ruvida.
- Controllare l'allineamento tra il cambio e la canna e verificare che la vite sia diritta.
- Collabora con un fornitore affidabile di pezzi di ricambio e tieni pronto un set di cilindri a vite di riserva per le linee critiche.
La manutenzione ordinaria prolunga la durata utile, ma alla fine ogni set di viti e cilindri raggiunge un limite. Una regola generale nel settore è che una vite nitrurata dura da uno a due anni in buone condizioni; una vite bimetallica può durare da tre a cinque anni o più in servizio abrasivo. Quando il foro della canna viene allargato di più di circa 0,3-0,5 mm oltre la dimensione originale, un nuovo set abbinato è solitamente più economico del ricondizionamento.
L'usura in un estrusore non è un'emergenza; si tratta di una condizione normale che può essere monitorata, pianificata e rallentata mediante la corretta selezione del materiale e una semplice routine di misurazione.
Domande frequenti sugli estrusori
Queste sono le domande che gli operatori e i team di acquisto si pongono più spesso quando iniziano con l’estrusione.
Qual è la definizione semplice di estrusore?
In parole povere, il significato di estrusore nella produzione di plastica è una macchina che fonde e pompa continuamente materiale plastico attraverso uno stampo per creare un prodotto lungo con una sezione trasversale costante. In una frase: la materia prima entra da un lato, il materiale fuso e pressurizzato esce dall'altro e una vite all'interno del cilindro riscaldato effettua la spinta e la miscelazione. Lo stesso termine è usato nell'estrusione dei metalli, ma nella plastica "estrusore" indica quasi sempre un estrusore a vite con un cilindro e una vite rotante.
Qual è la differenza tra un estrusore e una macchina per lo stampaggio a iniezione?
Un estrusore lavora continuamente e produce infiniti profili, pellicole, fogli o pellet. Una macchina per lo stampaggio a iniezione funziona in modo intermittente: scioglie il polimero con una vite, inietta il materiale fuso in uno stampo chiuso, mantiene la pressione, quindi apre lo stampo ed espelle il pezzo. Molti processori possiedono entrambi i tipi. Il set vite-cilindro di una macchina per lo stampaggio a iniezione è simile ma solitamente più corto e progettato per il movimento alternativo, quindi non può essere semplicemente sostituito con una vite di estrusione.
Cosa fa effettivamente la vite all'interno di un estrusore?
La vite ha tre compiti: trasportare il materiale solido in avanti, scioglierlo e aumentare la pressione. Sembra una semplice spirale, ma la profondità del canale, il passo di volo e la lunghezza determinano la quantità di calore generata dall'attrito, la miscelazione degli additivi e la stabilità dell'uscita. Una piccola variazione del rapporto di compressione può modificare la temperatura di fusione di diversi gradi, motivo per cui la vite è considerata il cuore della macchina.
Quali materiali possono essere lavorati su un estrusore?
La maggior parte dei materiali termoplastici: PE, PP, PVC, PS, ABS, PA, PET e molti copolimeri, nonché composti di gomma e alcuni prodotti in pasta alimentare nell'industria alimentare. I fattori limitanti sono il flusso di fusione, la stabilità termica e la corrosione del cilindro. I materiali che si decompongono vicino ai punti di fusione, come il PVC, richiedono viti a taglio basso; i materiali con viscosità del fuso molto elevata, come il PTFE, richiedono un'attrezzatura speciale del tipo a pistone anziché una normale vite.
Vite singola o doppia vite: quale è meglio?
Nessuno dei due è universalmente migliore; i due tipi rispondono a domande diverse. Se il tuo lavoro è la semplice produzione di tubi o pellicole, un estrusore monovite è economico e facile da usare. Se è necessario miscelare pigmenti, riempitivi o contenuto riciclato nel polimero o se si alimenta polvere anziché pellet, un estrusore bivite è più efficace. Per la polvere di PVC, molte aziende di trasformazione in tutto il mondo scelgono una doppia vite conica perché garantisce una fusione delicata a un rendimento elevato. Il termine "migliore" dipende dalla ricetta, dall'obiettivo di output e dalle tolleranze del prodotto.
Quanto durano le viti e i cilindri dell'estrusore?
La durata varia da meno di un anno a più di cinque anni, a seconda del contenuto abrasivo e corrosivo del materiale, della temperatura del cilindro, della velocità della vite e della cura con cui viene mantenuta la macchina. L'utilizzo di composti rinforzati con fibra di vetro con un cilindro nitrurato spesso produce un'usura visibile entro una stagione; un rivestimento bimetallico in carburo di tungsteno nello stesso servizio può durare molte volte di più. Il metodo intelligente consiste nel misurare periodicamente il diametro della vite e il foro del cilindro e sostituire il set quando la potenza diminuisce o si verifica una variazione di spessore.
La definizione pratica di un estrusore è una macchina di fusione e pompaggio continuo, e la sua vera identità è decisa dalla coppia vite-cilindro al suo interno.
Comprendere il significato di estrusore non richiede una laurea in ingegneria dei polimeri, ma richiede il giusto modello mentale. Quando si vede la macchina come una pipeline continua in cinque fasi: alimentazione, fusione, miscelazione, dosaggio e formatura dello stampo, ogni scheda tecnica, ogni elenco di parti di ricambio e ogni conversazione per la risoluzione dei problemi diventa più trasparente.
Con oltre tre decenni di esperienza nella produzione di cilindri a vite singola, gemelli paralleli, gemelli conici, planetari e set di cilindri a vite bimetallici, la nostra azienda fornisce sia componenti singoli che soluzioni complete di cilindri a vite ai costruttori di macchinari per la plastica e ai trasformatori di materie plastiche. Se la tua linea attuale soffre di aumento della produzione, fusione irregolare o rapida usura delle viti, inviaci la marca della macchina e la ricetta del prodotto e ti consiglieremo il set cilindro-vite adatto sia alla tua macchina che al tuo budget.
Una coppia vite-cilindro di alta qualità rappresenta l'aggiornamento prestazionale più economico che un processore possa realizzare: migliora allo stesso tempo la stabilità dell'output, le tolleranze del prodotto, l'efficienza energetica e l'intervallo di sostituzione.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
