

Autore: Weibo
Data: Oct 05, 2026
Guida cilindro bimetallica per acquirenti di estrusori e macchine per stampaggio a iniezione
Una linea di estrusione di tubi composta per il 40% da PVC riciclato con un riempitivo di carbonato di calcio ha distrutto un cilindro di 38CrMoAlA nitrurato in meno di nove mesi. La stessa linea, passata a una canna bimetallica centrifugata con un rivestimento a base di nichel, ha funzionato quattro anni prima che qualcuno pensasse di misurare nuovamente la canna. Nove mesi contro quattro anni rappresentano l'intero argomento economico per una canna bimetallica, ed è anche il motivo per cui i dettagli delle specifiche contano molto più dell'etichetta su un preventivo.
La conclusione innanzitutto: quando un processo spinge cariche abrasive, fibra di vetro o polimeri corrosivi attraverso la vite e il cilindro, un cilindro bimetallico solitamente costa meno all'anno di produzione rispetto ad uno nitrurato, anche se la fattura è più alta. Ciò che decide se ciò è vero è la famiglia di leghe del rivestimento, quanto saldamente il rivestimento è legato al guscio in acciaio, lo spessore del rivestimento rispetto al foro e se la geometria della canna corrisponde alla vite già in funzione nella macchina.
Questa guida analizza questi punti dal punto di vista di un costruttore di macchinari per la plastica o di un trasformatore che sostituisce un cilindro usurato: cos'è realmente il rivestimento, come differiscono i tassi di usura nella pratica, quale grado si adatta a quale polimero, cosa appartiene al disegno, come controllare un produttore o fornitore di cilindri bimetallici e cosa controllare dopo che il cilindro arriva alla banchina di carico.
Cos'è in realtà una canna bimetallica e cosa fa il rivestimento in lega
Una canna bimetallica è un tubo d'acciaio con un rivestimento in lega dura fuso all'interno della canna. Il guscio esterno sopporta la pressione, i carichi sulle flange e le fasce riscaldanti. Il rivestimento sopporta l'abrasione, la corrosione e gran parte dell'attrito generato dalla rotazione della vite.
Due materiali, una superficie di lavoro
Nella maggior parte dei modelli di fusione centrifuga, il guscio è in acciaio a basso tenore di carbonio o al cromo-molibdeno e la lega del rivestimento viene colata allo stato fuso mentre il guscio gira. La forza centrifuga preme la lega contro la parete del foro e i due materiali si legano metallurgicamente mentre si raffreddano. Esistono anche percorsi di fusione a caldo e pressatura isostatica a caldo e possono produrre risultati comparabili quando la finestra del processo è strettamente controllata. Ciò che conta nel pezzo finito è che l'interfaccia tra rivestimento e guscio sia un legame autentico piuttosto che un manicotto pressato in un foro grezzo.
Lo spessore del rivestimento varia generalmente da 1,5 mm a 3 mm sulle dimensioni degli estrusori comuni, con rivestimenti più spessi su cilindri di grande diametro. Le famiglie di leghe in regolare produzione sono:
- Leghe a base di ferro della famiglia Fe-Cr-B, utilizzate per la maggior parte delle poliolefine caricate e che offrono un equilibrio tra resistenza all'usura e costi
- Leghe a base Nichel della famiglia Ni-Cr-B-Si, scelte per PVC e polimeri che rilasciano sottoprodotti corrosivi
- Leghe a base di cobalto per combinazioni di corrosione e temperatura operativa elevata
- Rivestimenti a base di nichel rinforzati con carburo di tungsteno per fibra di vetro, riempimenti minerali e altri impieghi abrasivi ad alto carico
La durezza del liner sfuso solitamente è compresa tra HRC 55 e HRC 65 a seconda del grado. Questo numero è facile da fraintendere, perché una canna nitrurata può mostrare una durezza superficiale superiore all'equivalente di HRC 65. La differenza è la profondità. La nitrurazione gassosa produce un involucro di diffusione di circa 0,3 mm - 0,7 mm e, una volta che l'involucro si consuma, il materiale sottostante si comporta come l'acciaio di base più morbido e il tasso di usura accelera bruscamente. Un rivestimento bimetallico è una lega dura per tutto il suo spessore, quindi la perdita di pochi decimi di millimetro di foro lascia comunque la superficie di lavoro all'interno di materiale resistente all'usura.
Perché la profondità batte la durezza della superficie
Pensa a dove effettivamente un barile fallisce. Raramente si tratta di una frattura improvvisa. Si tratta di un cambiamento graduale del diametro e della rotondità del foro che aumenta lo spazio tra l'elica e la parete del cilindro. Questo cambiamento riduce l’efficienza del trasporto, aumenta la variazione della temperatura di fusione e alla fine si manifesta come deriva dimensionale nel prodotto finito. Una custodia sottile e rinforzata fa guadagnare tempo; un rivestimento in lega spessa fa risparmiare anni. Questa è la differenza pratica tra i due tipi di costruzione, ed è il motivo per cui la selezione del cilindro dell'estrusore e della macchina per lo stampaggio a iniezione tende a spostarsi verso la costruzione bimetallica non appena entrano in gioco riempitivi o formulazioni corrosive.
| Materiale forato | Durezza tipica | Resistenza all'abrasione | Resistenza alla corrosione | Vestibilità tipica |
|---|---|---|---|---|
| Acciaio al cromo-molibdeno nitrurato | Elevata durezza superficiale, cassa da 0,3 a 0,7 mm | Da basso a moderato | Basso | PE e PP non caricati, rimacinato pulito, estrusione per uso generale |
| Liner bimetallico a base di ferro | HRC da 55 a 62 attraverso lo spessore del rivestimento | Da moderato ad alto | Moderato | PP o PE caricato carbonato di calcio e talco, PVC rigido a carico moderato |
| Liner bimetallico a base di nichel | HRC da 52 a 58 attraverso lo spessore del rivestimento | Da moderato ad alto | Alto | Miscela secca di PVC, sistemi ritardanti di fiamma alogenati, flussi riciclati con residuo acido |
| Rivestimento bimetallico rinforzato con carburo | HRC da 60 a 68 attraverso lo spessore del rivestimento | Molto alto | Alto | PA, PBT e POM rinforzati con fibra di vetro, resine tecniche fortemente caricate con minerali |
La lega del rivestimento e la qualità del legame, non la parola bimetallico, determinano la durata di una canna.
Dove una canna bimetallica guadagna il suo prezzo nella produzione giornaliera
L'usura non avviene in modo uniforme lungo il foro. È più pesante nella sezione di alimentazione, dove i pellet solidi e la polvere vengono compattati contro la parete, ed è ancora pesante nelle zone di compressione e dosaggio dove la pressione di fusione e le particelle di riempitivo lavorano insieme contro la superficie.
Tre fattori pratici determinano il tasso di usura: il tipo e il carico del riempitivo, i sottoprodotti corrosivi rilasciati dal polimero, la velocità della vite e la contropressione a cui funziona la linea. Il carbonato di calcio e il talco con un carico del 20-30% ovalizzeranno un foro nel corso dei mesi. PA, PBT e POM rinforzati con fibra di vetro attaccano il foro in modo diverso, poiché le fibre agiscono come piccoli utensili da taglio. Il PVC è ancora più sottile: la degradazione termica rilascia acido cloridrico, che attacca i bordi dei grani anziché raschiare la superficie, quindi un involucro nitrurato prima si buca e poi si scheggia.
La tabella seguente colloca un cilindro nitrurato rispetto a tre tipi di rivestimento bimetallico sotto il servizio PA riempito con fibra di vetro. I valori sono moltiplicatori della durata relativa piuttosto che ore di funzionamento assolute, poiché la durata effettiva dipende dalla formulazione, dal design della vite e dal profilo di temperatura.
Durata relativa del foro con PA caricata con fibra di vetro: cilindro nitrurato come riferimento
Canna in 38CrMoAlA nitrurato: 1,0x linea di base
Rivestimento bimetallico a base di ferro: circa 3,0x
Liner bimetallico a base di nichel: circa 3,5x
Rivestimento bimetallico rinforzato con carburo: circa 6,0x
Rispetto a una canna nitrurata, un rivestimento bimetallico a base di ferro allunga comunemente la durata di due o tre volte, e un rivestimento a base di nichel resiste meglio dove la corrosione è parte del problema piuttosto che la sola abrasione. I rivestimenti rinforzati con carburo possono ampliare il divario fino a cinque volte o più, ma comportano anche il prezzo di acquisto più elevato, quindi di solito hanno senso solo dove il caricamento del riempitivo è veramente pesante o dove un cambio di canna costa una linea più della parte stessa. Un produttore che fonde internamente sia viti bimetalliche che cilindri bimetallici tende a raccomandare innanzitutto un grado di rivestimento in base al contenuto di riempitivo e al rischio di corrosione, quindi torna al costo totale annuo, piuttosto che lasciare che il budget scelga il materiale.
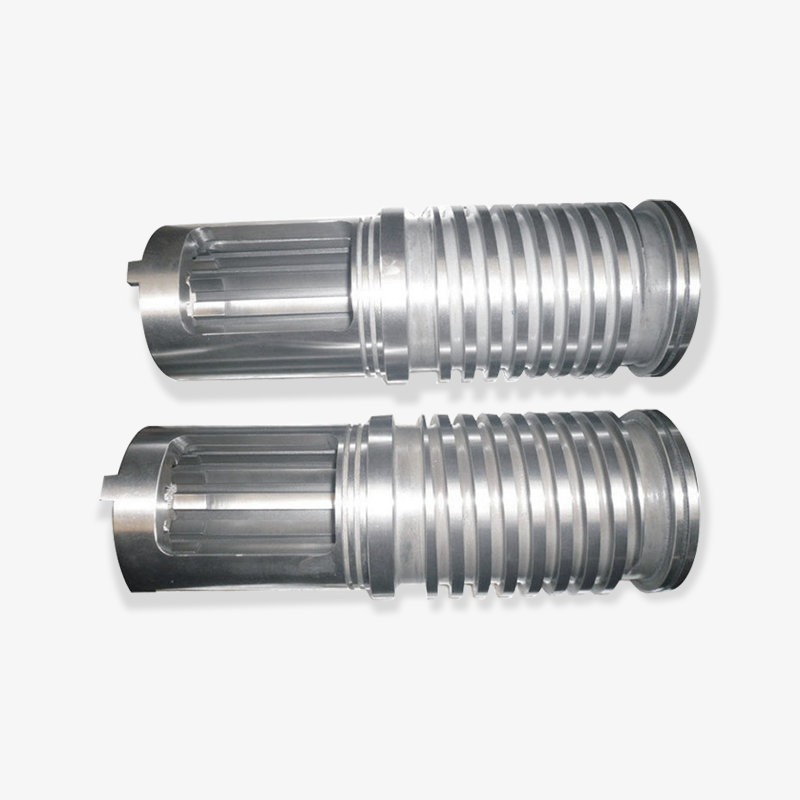
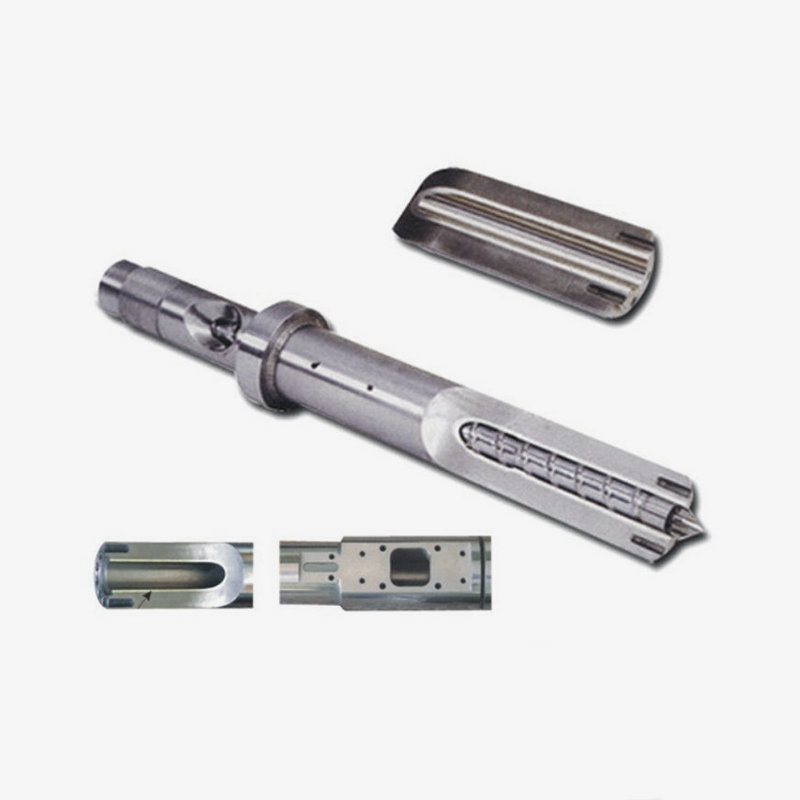
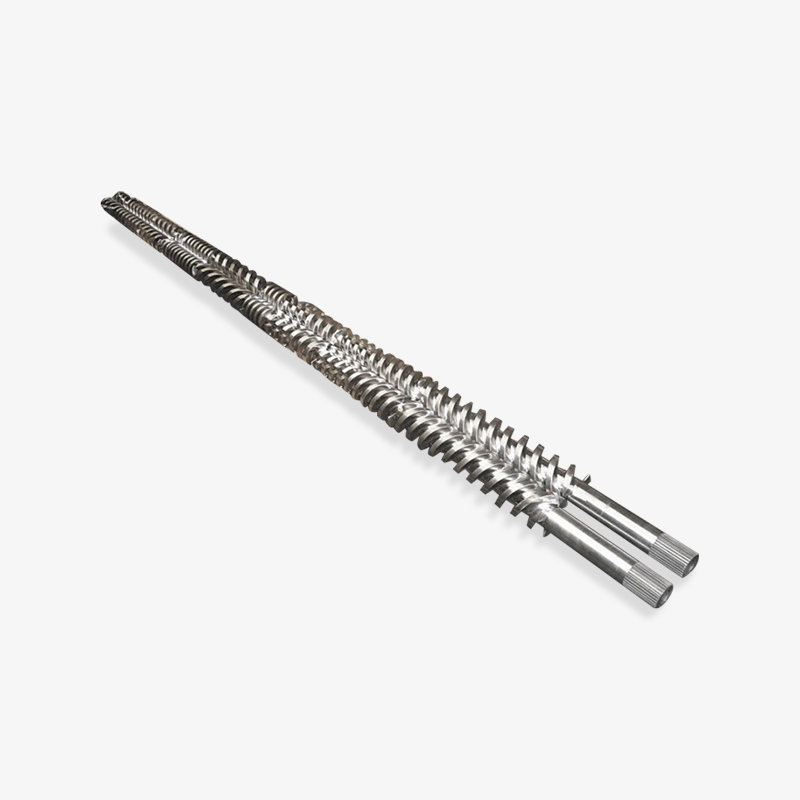
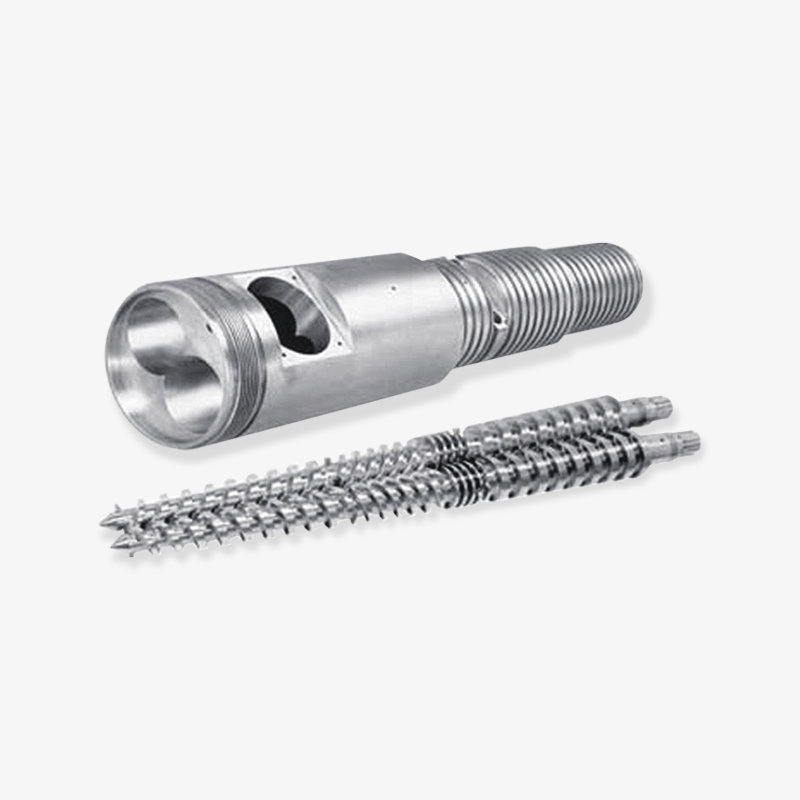
 Canna bimetallica Canna bimetallica are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Visualizza il prodotto →
Vale la pena notare come la scelta del materiale interagisce con il layout della macchina. Un estrusore monovite che utilizza un composto fortemente riempito si usura in modo diverso da un estrusore bivite parallelo o da un estrusore bivite conico, perché il meccanismo di trasporto e la distribuzione del tempo di residenza non sono gli stessi. Le attività di estrusione planetaria e di gomma introducono i propri modelli. In ogni caso la domanda utile è la stessa: quanto lavoro abrasivo o corrosivo viene svolto sulla parete del foro per ora di produzione.
Una canna bimetallica ripaga il suo premio più velocemente dove i riempitivi sono pesanti, è presente corrosione o un arresto costa più della canna.
Abbinamento del grado del rivestimento al polimero effettivamente utilizzato
La scelta del rivestimento non è una questione di acquisto della lega più dura disponibile. Si tratta di abbinare la lega al meccanismo di danneggiamento effettivamente presente nel processo, quindi abbinare la vite al cilindro in modo che i due si usurino insieme invece che l'uno contro l'altro.
Poliolefine caricate
PE e PP caricati con carbonato di calcio, talco o solfato di bario sono l'applicazione bimetallica più comune. I rivestimenti a base di ferro sono solitamente la risposta economica in questo caso. Al di sotto di circa il 10% di riempimento, un cilindro nitrurato può ancora essere tollerabile, ma una volta che il caricamento supera il 20%, il rivestimento bimetallico a base di ferro avanza dal primo anno in poi, e il divario continua ad ampliarsi perché il rivestimento nitrurato scompare dopo il primo anno o due mentre il rivestimento in lega è ancora funzionante.
PVC e altri sistemi corrosivi
La miscela secca di PVC, i pacchetti ritardanti di fiamma alogenati e i flussi riciclati che trasportano residui acidi spostano il problema dall'abrasione alla corrosione. I rivestimenti a base di nichel sono la soluzione migliore perché resistono al cloruro e ai sottoprodotti acidi al confine del grano. Un dettaglio è facile da trascurare: allo stesso tempo la vite deve essere aggiornata. Se il foro è resistente all'usura ma i piani della vite si appiattiscono entro pochi mesi, il gioco si apre, la potenza diminuisce e il cilindro viene accusato di un problema alla vite. Un approccio coordinato alla progettazione di viti resistenti all'usura, con piani di volo temprati o un corpo della vite bimetallico, è solitamente parte della stessa decisione di acquisto.
Fibra di vetro e resine tecniche altamente caricate
Al di sopra del 20% circa di contenuto di fibra di vetro, il danno è meccanico e aggressivo. I rivestimenti a base di nichel rinforzati con carburo durano più a lungo, sebbene il prezzo unitario sia più elevato. Per un contenuto di fibre moderato, i rivestimenti a base di ferro o nichel combinati con un rapporto di compressione ragionevole e una vite adeguatamente temprata spesso forniscono un intervallo di manutenzione accettabile senza spingere il budget al top della gamma.
E la vite?
Acquistare la canna e la vite come set abbinato è solitamente la strada più intelligente. Una canna bimetallica accoppiata con una vite nitrurata standard tende a finire con la vite che si rompe per prima, e può trascinare la canna con sé, perché le particelle dure si incastrano nel volo ammorbidito e poi setacciano la canna come un grembo. I fornitori che trattano il bimetallo come una categoria di materiale che comprende costruzioni a vite singola, bivite conica, bivite parallela e planetari possono fornire il cilindro e la sua vite corrispondente dallo stesso flusso di produzione, rimuovendo uno strato di negoziazione della tolleranza dal progetto.
La questione dell'abbinamento vite-canna
È disponibile un'utile nota tecnica su come viene specificata la geometria della vite resistente all'usura per lo stampaggio a iniezione rinforzato con fibra di vetro, che copre l'indurimento del volo, il rapporto di compressione e l'effetto dell'aumento del gioco sulla qualità della fusione. Leggerlo insieme a una quotazione a barile aiuta ad allineare le due parti dell'acquisto invece di trattarle come voci separate.
Se il grado del rivestimento non corrisponde al polimero, un cilindro bimetallico perde il suo vantaggio e ti ritrovi con la fattura più alta.
Tolleranze, geometria e dettagli dell'interfaccia da inserire nel disegno
Una canna bimetallica è una parte personalizzata. Se il disegno dice solo canna bimetallica, alesaggio 90 mm, il fornitore deve indovinare tutto il resto, e le ipotesi sono esattamente dove si verificano i problemi in seguito.
Come minimo, la specifica dovrebbe contenere:
- Diametro del foro e classe di tolleranza, verificati rispetto alla vite effettiva anziché alla dimensione nominale
- Limiti di rotondità e rettilineità del foro, ad esempio rettilineità entro 0,05 mm per 1000 mm di lunghezza
- Spessore del rivestimento e spessore minimo della parete rimanente
- Dettagli su lunghezza totale, diametro della flangia, circonferenza dei bulloni, gradino di posizionamento e superficie di tenuta
- Dimensioni e posizione dell'apertura di alimentazione, porta di sfiato e porte del sensore di pressione o temperatura
- Scanalature della fascia del riscaldatore, compresa la lunghezza e la spaziatura delle scanalature
- Rugosità della superficie del foro, tipicamente Ra da 0,4 a 0,8 micrometri per operazioni di estrusione
- Verifica della durezza del liner e della qualità del legame, mediante ispezione ad ultrasuoni, un campione metallografico o un provino colato con il lotto
- Gioco della vite all'atterraggio del volo, perché una canna non può essere accettata isolata dalla vite con cui funzionerà
Due abitudini di approvvigionamento evitano problemi. Innanzitutto, non consentire la riduzione dello spessore del rivestimento per risparmiare sui costi. Un rivestimento sottile è più economico, ma ha un margine minore contro lo stress da incollaggio e, una volta usurata la lega, l'intero vantaggio scompare. In secondo luogo, richiedere i valori misurati nel rapporto di ispezione della spedizione, non una dichiarazione di conformità. Le misurazioni del foro in posizioni definite, le letture della durezza e i numeri di eccentricità indicano immediatamente se il fornitore ispeziona effettivamente la propria produzione o semplicemente inoltra un certificato generico.
Un disegno a botte senza requisiti di spessore del rivestimento, rettilineità e verifica dei legami è un invito aperto a una vita utile breve.
Canna bimetallica vs Canna nitrurata: costo reale di proprietà
Una canna bimetallica costa tipicamente tra 1,8 e 3 volte di più di una canna nitrurata della stessa dimensione. Questo multiplo sembra significativo finché non viene confrontato con il costo di una linea ferma.
Prendiamo una linea di estrusione bivite con PA rinforzata con fibra di vetro. Se una botte nitrurata dura dodici mesi, ogni sostituzione comporta manodopera, smontaggio, riallineamento, riavvio e rottamazione durante la rampa di risalita. Se un barile bimetallico sulla stessa macchina funziona per quarantotto mesi, l'impianto acquista un barile in quattro anni invece di quattro, ed evita anche tre fermi macchina non pianificati. Una volta trascritti i calcoli, la decisione di solito viene presa da sola.
Ci sono ancora casi in cui una canna nitrurata è la scelta sensata. Il PE o PP non caricato che funziona a temperatura moderata, con un basso contenuto di riempitivo e senza additivi corrosivi, usura lentamente il foro. L'inserimento di un rivestimento bimetallico in questo processo significa pagare un margine che la linea non utilizzerà mai. Il giudizio, però, dipende dalla formulazione reale e non da quella ideale. Molti impianti iniziano con la resina non caricata e iniziano a miscelare il rimacinato due anni dopo, a quel punto la curva di usura cambia completamente.
Esiste anche una via di mezzo che vale la pena conoscere: utilizzare un rivestimento bimetallico nelle sezioni di alimentazione e compressione dove l'usura è peggiore, mantenendo una costruzione meno costosa nella zona di dosaggio. Non è adatto a tutte le geometrie, ma come metodo per controllare i costi sulle canne lunghe è una conversazione legittima da avere con un fornitore durante la quotazione.
Calcolate il costo per anno di servizio e per fermo evitato, non il costo per barile in fattura.
Come controllare un produttore, fornitore o grossista di canne bimetalliche
Il mercato delle canne bimetalliche comprende veri e propri impianti di produzione e società commerciali che rivendono. Entrambi possono fornire parti utilizzabili, ma dovresti sapere quale hai di fronte, perché i tempi di consegna, la personalizzazione e la responsabilità quando qualcosa va storto sono tutti diversi.
Domande che separano rapidamente i due:
- Il processo di colata o fusione è controllato internamente ed è possibile risalire al tipo del rivestimento in base a un lotto?
- Il fornitore può fornire i risultati della durezza e l'ispezione del legame a ultrasuoni per il rivestimento?
- Esiste una capacità di lavorazione interna o il foro viene rifinito da terzi dopo la fusione del rivestimento?
- La canna può essere costruita secondo un disegno specifico per quanto riguarda alesaggio, tolleranza e dimensioni della flangia, o selezionata solo tra dimensioni standard?
- Qual è il tempo di consegna realistico per un diametro personalizzato di grandi dimensioni, dato che le canne bimetalliche lunghe generalmente richiedono più tempo rispetto alle parti nitrurate?
- Come vengono gestiti l'imballaggio e la documentazione per l'esportazione, compresi i certificati dei materiali e i rapporti dimensionali?
- Con quali categorie di polimeri ha effettivamente lavorato il fornitore, compresi i livelli di contenuto di riempitivo e di fibre?
Una domanda tende a superare la maggior parte del rumore: chiedere al fornitore di spiegare come viene incollato il rivestimento e come viene verificata la qualità dell'incollaggio. Un vero impianto di produzione può descrivere il processo e il metodo di ispezione senza esitazione. Un rivenditore solitamente non può rispondere a quel livello di dettaglio.
È utile anche considerare l'ampiezza della famiglia di prodotti di un fornitore. Un'azienda che produce cilindri a vite singola, cilindri a doppia vite conici, cilindri a doppia vite parallela, cilindri a vite planetaria, cilindri per macchine per stampaggio a iniezione e parti di macchine in plastica probabilmente avrà la capacità di lavorazione e il controllo del processo per gestire un lavoro bimetallico personalizzato, perché le tolleranze in quelle altre linee di prodotti lo richiedono.
Chiedere a un fornitore di cilindri bimetallici di spiegare il processo di incollaggio e il metodo di ispezione del legame; la risposta rivela il tipo di azienda con cui hai a che fare.
Routine di installazione, rodaggio e ispezione del foro
Una volta che un barile raggiunge l'impianto, una manciata di decisioni determinano se durerà tutta la vita prevista o si romperà presto.
- Allineamento. Avvicinare quanto più possibile l'asse della vite e l'asse del foro della canna, mirando a una deviazione entro 0,05 mm. Una canna fuori linea si usura su un lato e la vite lavora continuamente contro di essa.
- Sequenza di riscaldamento. Portare la canna e l'avvitamento a temperatura prima di introdurre il materiale. L'alimentazione di materiale freddo in un barile freddo è un attrito a secco con passaggi aggiuntivi.
- Evitare il funzionamento a secco. L'esecuzione della vite in una canna vuota macina il metallo contro il metallo. Spurgare invece con un composto purgante adeguato.
- Osserva il composto purgante. I gradi abrasivi per spurgo possono rimuovere il materiale dal rivestimento con la stessa rapidità con cui lo rimuovono dalla vite.
- Registrare le misurazioni del foro di base. Misurare il foro in posizioni definite prima dell'installazione e ripetere nelle stesse posizioni ad ogni finestra di manutenzione.
- Imposta un limite di usura. Stabilire una regola interna, ad esempio iniziare a pianificare la sostituzione una volta che l'usura del foro raggiunge una frazione definita del gioco originale, e rivedere la qualità dell'output rispetto a tale numero.
Molti stabilimenti scoprono un cilindro usurato solo quando le dimensioni del prodotto si spostano o la coclea inizia a trascinarsi. Una semplice routine di misurazione del foro converte quella sorpresa in un acquisto programmato e pianificato, il che significa anche che la sostituzione può essere ordinata prima che la linea venga fermata anziché dopo che si è già fermata.
Gran parte della vita utile di una canna bimetallica viene decisa durante l'allineamento, il riscaldamento e il rodaggio, non al momento della scelta del tipo di rivestimento.
Perché i costruttori di macchinari per la plastica acquistano barili dai macchinari per viti a microonde di Zhoushan
Zhoushan Microwave Screw Machinery è stata fondata nel 1990 a Zhoushan, Zhejiang, e costruisce componenti principali per macchinari per la lavorazione della plastica, principalmente viti, cilindri e parti correlate. L'azienda gestisce un'officina di oltre 10.000 metri quadrati con una forza lavoro di oltre 60 persone e i suoi prodotti vengono spediti in mercati tra cui Stati Uniti, Germania, Dubai, Vietnam e Tailandia. I suoi clienti sono principalmente impianti di produzione di macchinari per la plastica, aziende che assemblano viti e cilindri in estrusori completi e macchine per lo stampaggio a iniezione.
L'ampiezza della gamma di prodotti è importante per un team di acquisti. Oltre alle viti bimetalliche e ai cilindri bimetallici, l'azienda produce cilindri monovite, cilindri bivite conici, cilindri bivite paralleli, viti e cilindri planetari, viti e cilindri per macchine per stampaggio a iniezione, viti per estrusori in gomma, set di viti e cilindri per estrusione di schiuma EPE, parti e accessori di macchine in plastica e linee di produzione complete di tubi, lastre e profili. Questa combinazione significa che un costruttore di macchinari può procurarsi un cilindro e la sua vite corrispondente, o un intero gruppo bivite conico, da un unico fornitore invece di coordinarne tre.
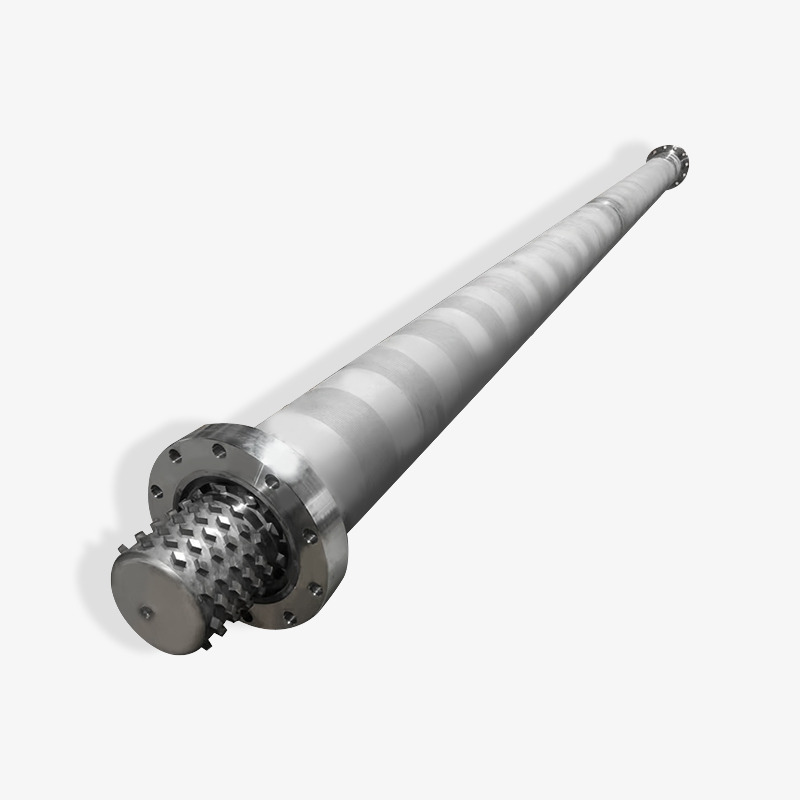
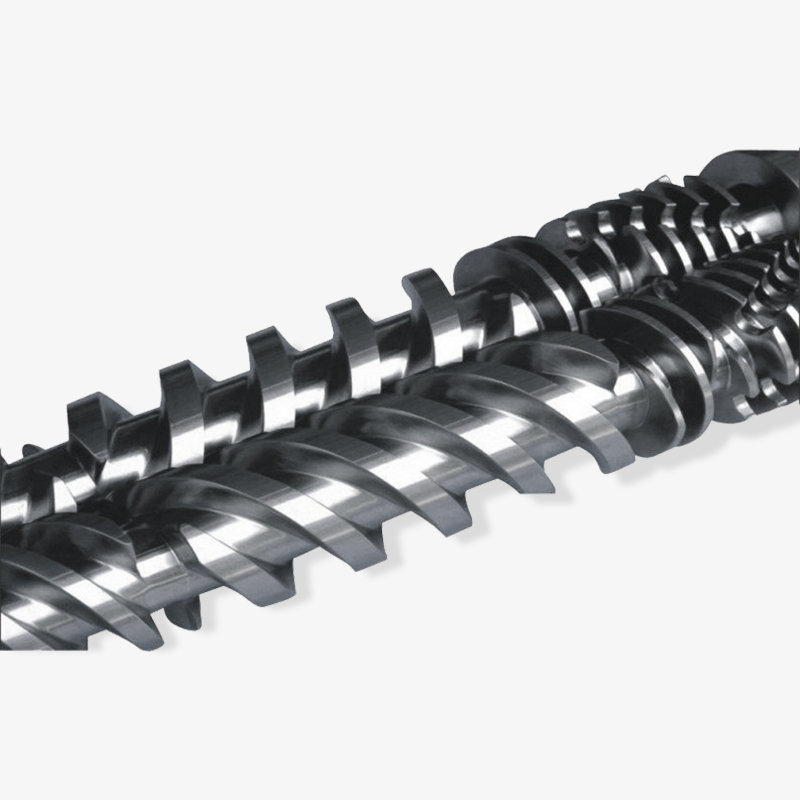
 Vite bimetallica Vite bimetallica is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Visualizza il prodotto →
La personalizzazione è l’altra differenza pratica. L'azienda si basa sull'idea di poter fornire sia un singolo componente che un set completo di attrezzature e combina la produzione di viti e cilindri di precisione con la lavorazione generale. Per i costruttori di macchinari che necessitano regolarmente di flange non standard, diametri di foro insoliti, aperture di alimentazione modificate, prese d'aria riposizionate o porte per sensori aggiuntive, la collaborazione con un fornitore che cola il rivestimento e lavora il foro rimuove uno strato di disadattamento di tolleranza che altrimenti si manifesterebbe durante l'assemblaggio.
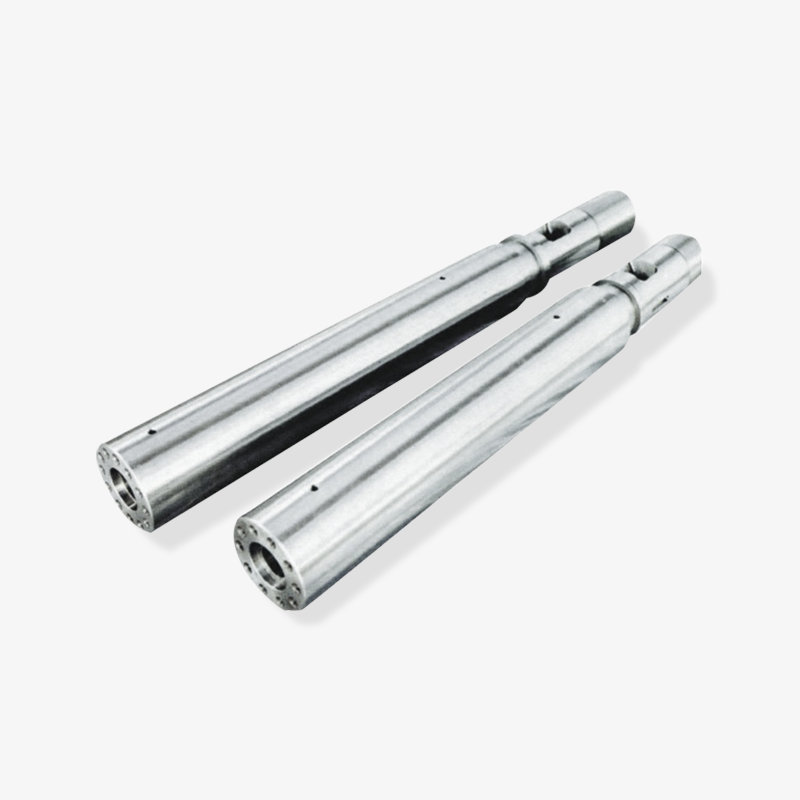
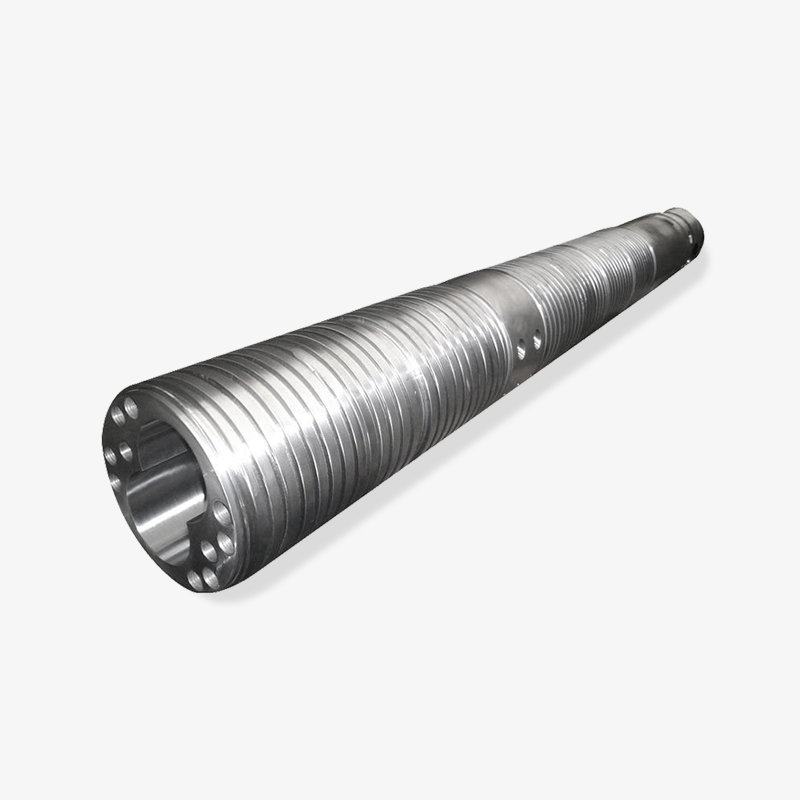
 Barilotto della vite della macchina per stampaggio a iniezione La vite è il cuore del sistema di plastificazione e le materie prime plastiche vengono tranciate, compresse, miscelate e trasportate mediante movimento rotatorio. Il design... Visualizza il prodotto →
Lo stampaggio a iniezione è un buon esempio. Uno stampatore o un costruttore di macchine che si occupa di resine tecniche caricate ha bisogno di un set di viti e cilindri il cui comportamento all'usura sia prevedibile su un lungo intervallo di manutenzione e la gamma di viti e cilindri per macchine per stampaggio a iniezione copre direttamente tale applicazione. La stessa logica si applica al lato dell'estrusione, dove le camicie bimetalliche si accoppiano con design a vite singola, doppia vite e planetari per adattarsi a diversi meccanismi di trasporto e tempi di permanenza.
L'azienda afferma di essere diventata un importante fornitore di componenti meccanici per numerosi clienti di macchinari per la plastica in Cina, il che descrive un rapporto di fornitura a lungo termine piuttosto che una transazione una tantum. Dal punto di vista dell'acquirente, ciò significa che vale la pena gestire deliberatamente il coinvolgimento del personale tecnico durante la selezione e il mantenimento delle specifiche fisse durante la produzione, poiché il rapporto è destinato a continuare su più programmi macchina.
Un fornitore che cola il proprio rivestimento e lavora il proprio foro può coordinare le tolleranze del cilindro, della vite e della flangia come un unico set abbinato invece di tre acquisti separati.
Domande frequenti sui cilindri bimetallici
Cos'è una canna bimetallica?
È una canna in acciaio con un rivestimento in lega dura fuso all'interno della canna. Il guscio esterno in acciaio garantisce robustezza, contenimento della pressione e dimensioni di montaggio. Il rivestimento in lega garantisce resistenza all'usura e, a seconda del grado, resistenza alla corrosione. Viene utilizzato su estrusori e macchine per stampaggio a iniezione come partner di lavoro della vite.
Quanto dura una canna bimetallica rispetto ad una canna nitrurata?
Nei lavori abrasivi, un rivestimento bimetallico normalmente dura da tre a sei volte più a lungo di un cilindro nitrurato, con la cifra esatta che dipende dal tipo di riempitivo e dal carico, dal grado del rivestimento e dalla temperatura di processo. Nel caso di compiti lievi e non soddisfatti, la differenza è molto più piccola, quindi il confronto dovrebbe basarsi sulla formulazione effettiva piuttosto che su un moltiplicatore generale.
È possibile riparare o rifoderare una canna bimetallica?
Dipende dalla profondità dell'usura e dalle condizioni del guscio. Se l'usura è ancora all'interno del rivestimento e il guscio è diritto con uno spessore di parete adeguato, alcuni fornitori possono rifondere il rivestimento. Se il guscio stesso si è deformato o la canna ha perso troppo materiale, una nuova canna è solitamente più pratica. La misura decisiva è quanto liner rimane.
Vale la pena utilizzare un cilindro bimetallico per un piccolo estrusore?
Può esserlo, se il piccolo estrusore esegue un composto molto riempito e i tempi di inattività sono costosi. Se viene utilizzato PE o PP non riempito e un fusto di riserva è già sullo scaffale, un fusto nitrurato può essere economico per i primi anni. I fattori decisivi sono il contenuto del riempitivo, i costi di arresto e l’intervallo di sostituzione, non le dimensioni della macchina.
Le canne bimetalliche funzionano con il PVC?
Sì, ma con un rivestimento a base di nichel anziché a base di ferro. I sottoprodotti corrosivi del PVC attaccano i bordi dei grani, quindi la resistenza alla corrosione è importante quanto la resistenza all'abrasione. Anche la vite deve essere sottoposta ad un trattamento anticorrosione, altrimenti l'usura si sposta semplicemente dalla canna alla vite.
È possibile personalizzare le dimensioni di una macchina esistente?
SÌ. Le canne bimetalliche vengono normalmente costruite a disegno. Prima di ordinare, misurare la vecchia canna e registrare il diametro del foro, la lunghezza totale, le dimensioni della flangia e la posizione dell'apertura di alimentazione, quindi utilizzare tali misurazioni come base per la nuova parte. Se la vecchia canna è già ovale non copiare la dimensione usurata; utilizzare invece il disegno originale o le specifiche originali.
Cosa deve includere un ordine di acquisto per una canna bimetallica?
Diametro e tolleranza del foro, limiti di rettilineità, qualità del rivestimento e spessore minimo, dimensioni della flangia e della porta, rugosità del foro, requisiti di ispezione della durezza e dei legami, metodo di imballaggio e rapporto dimensionale che deve essere spedito con la parte. Mettere tutto questo su carta fornisce ad entrambe le parti un punto di riferimento nel caso in cui un problema si presentasse in seguito.
Quale qualità di rivestimento dovrebbe scegliere un acquirente per la prima volta?
Cominciamo dal meccanismo dei danni piuttosto che dal listino prezzi. PE e PP riempiti indicano un rivestimento a base di ferro. I sistemi in PVC o alogenati puntano a quelli a base di nichel. Fibra di vetro pesante o carichi minerali elevati puntano su un rivestimento rinforzato con carburo. Se il processo combina abrasione e corrosione, dare priorità alla famiglia dei materiali resistenti alla corrosione e accettare una durezza leggermente inferiore.
La scelta di un cilindro bimetallico si riduce a far corrispondere la formulazione del polimero e il modello di usura al grado del rivestimento, quindi a confermare che il fornitore possa costruire secondo il tuo disegno e documentare ciò che ha misurato. Per il PVC e i sistemi corrosivi, ciò significa un rivestimento a base di nichel. Per fibre di vetro e riempimenti minerali pesanti, punta verso un rivestimento rinforzato con carburo. Per i normali PE e PP caricati, spesso è sufficiente un liner a base di ferro. Dopo la scelta della lega, le domande riguardano la qualità dell'incollaggio, lo spessore del rivestimento, le tolleranze del foro e i rapporti di ispezione.
Se stai specificando un set bimetallico con vite e cilindro per un estrusore o una macchina per lo stampaggio a iniezione, il percorso più veloce per ottenere un preventivo utile è inviare il diametro del foro, il polimero, il tipo e il contenuto del riempitivo e l'attuale intervallo di manutenzione che ricevi dalla parte nella macchina. Con queste quattro informazioni, un produttore può consigliare un tipo di rivestimento e una vite corrispondente, ed è possibile confrontare le opzioni sul costo per anno di produzione anziché sul solo prezzo unitario.
Ulteriori letture su questo sito:
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
