

Autore: Weibo
Data: Oct 12, 2026
Guida alla piastra portastampo: selezione, allineamento e usura per lo stampaggio a iniezione
Una macchina per lo stampaggio a iniezione da 330 tonnellate ha lavorato per tre ore su contenitori in PP da 2,5 mm con bave su un angolo del pezzo. L'operatore ha aumentato la forza di serraggio due volte. L'ingegnere di processo ha scambiato l'anello di ritegno. La manutenzione mette "vite e cilindro" in cima all'elenco dei ricambi. La misurazione effettiva è risultata diversa: la deviazione parallela tra le piastre dello stampo mobili e fisse nella posizione di chiusura era di 0,14 mm. A quel tonnellaggio, la linea di separazione dello stampo deve generalmente trovarsi all'interno di 0,05 mm.
Diagnosi errate di questo tipo sono di routine in un'area di stampaggio ed è qui che gran parte del budget per la manutenzione viene speso nella direzione sbagliata.
Una piastra dello stampo non è una semplice piastra d'acciaio. È la superficie di riferimento in una catena dimensionale. La forza di serraggio della ginocchiera o del cilindro idraulico passa attraverso di essa nello stampo e l'unità di plastificazione eroga la massa fusa in una cavità posizionata dalla piastra. Qualsiasi deviazione in quella superficie di riferimento si manifesta in due punti contemporaneamente: bava sulla linea di giunzione e usura sull'unità di iniezione.
La piastra dello stampo imposta il punto di riferimento. Una volta che si deforma, si usura o perde il parallelismo, nessuna vite, cilindro o impostazione di processo più in basso può recuperare quell'errore.
Ciò che controlla effettivamente la piastra dello stampo in una cella di stampaggio
Ogni macchina per lo stampaggio porta due piastre. La piastra fissa è imbullonata al telaio fisso di fronte all'unità di iniezione. Il piano mobile si sposta sulle colonne tramite la ginocchiera o la pinza idraulica. Entrambi sono legati insieme dalla spaziatura delle colonne ed entrambi sono legati all'unità di iniezione semplicemente da una base comune e da una pila di tolleranza comune.
Una piastra tiene sotto controllo cinque cose contemporaneamente:
- Parallelismo nella posizione di bloccaggio, ovvero la distanza tra le due superfici di divisione una volta applicata la forza di bloccaggio.
- Planarità della superficie di montaggio dello stampo, che determina se la base dello stampo è posizionata in modo uniforme o oscilla.
- Spessore e tolleranza dello spessore, poiché impostano l'altezza di chiusura dello stampo che la macchina può accettare.
- Condizioni del materiale e del trattamento termico. I gradi comuni fusi e forgiati sulle piastre delle macchine per lo stampaggio includono getti di classe S45C, S50C e ZG270-500.
- Gioco del foro della barra di collegamento e del foro dell'espulsore, che controlla quanto lo stampo può spostarsi sotto carico.
Gli ultimi due punti sono quelli che gli acquirenti sottovalutano maggiormente. Una piastra che misura il freddo perfettamente piatto può ancora deviarsi una volta che la forza di serraggio raggiunge l'80% e l'espansione termica dello stampo viene aggiunta sulla parte superiore. Sulle macchine inferiori a 250 tonnellate, un'officina manterrà solitamente il parallelismo tra 0,02 mm e 0,05 mm per 100 mm e tale misurazione deve essere effettuata nella posizione di bloccaggio anziché nella posizione aperta.
C'è un secondo lavoro, meno ovvio. La piastra è anche un dissipatore di calore. La temperatura dello stampo si diffonde attraverso la base dello stampo e una piastra con nervature irregolari o una sezione di parete incoerente svilupperà zone calde e fredde locali nel corso degli anni di servizio. Queste zone sono dove appare la prima deformazione misurabile.
Il parallelismo deve essere misurato con la macchina fissata, non aperta. Una misurazione fredda e aperta è un numero confortevole che ti dice molto poco.
Perché la condizione della piastra dello stampo si manifesta al termine dell'iniezione
Una volta che il parallelismo comincia a spostarsi, le conseguenze sono meccaniche e prevedibili. La catena funziona più o meno così:
- La forza di chiusura è distribuita in modo non uniforme lungo la linea di giunzione e un angolo dello stampo trasporta più carico degli altri.
- L'operatore vede il bagliore e aumenta la forza di serraggio per chiuderlo.
- Una maggiore forza di chiusura spinge ulteriormente la piastra nello stampo, amplificando la deviazione che ha causato la bava.
- Lo sfiato dello stampo si apre in modo non uniforme, pertanto la contropressione della cavità varia da iniezione a iniezione.
- L'instabilità della plastificazione costringe l'operatore a regolare la velocità della vite e la contropressione per compensare.
- La vite e il cilindro assorbono ora un carico che appartiene alla tolleranza della piastra.
Ecco perché continua a ripetersi il "abbiamo cambiato la vite e per tre settimane è andato tutto bene". La vite non era il problema. Veniva utilizzato per compensare una piastra che aveva già lasciato la sua fascia di tolleranza. Nel corso di alcune migliaia di cicli, tale compensazione si manifesta sotto forma di usura accelerata del fianco, crescente incoerenza della temperatura di fusione e, infine, un anello di controllo che si guasta precocemente perché funziona contro un bersaglio in movimento.
La diagnosi inversa è altrettanto utile. Se sono installate una vite nuova e un cilindro nuovo e appare ancora la bava, misurare il parallelismo prima di toccare qualsiasi altra cosa. Questo controllo costa circa venti minuti e non richiede smontaggio. Dovrebbe venire prima dell'ordine dei pezzi di ricambio, non dopo.
Se una nuova vite e un cilindro non riparano la bava, il problema non è mai stato nell'unità di iniezione. Misurare prima la piastra dello stampo.
Parallelismo della piastra dello stampo e usura delle viti: un confronto pratico
La tabella seguente mappa la deviazione del parallelismo misurata in officina rispetto ai sintomi che compaiono per primi e rispetto a ciò che accade sul lato dell'iniezione. Le cifre descrivono una macchina della classe 250 tonnellate e sono valori tipici piuttosto che standard pubblicati, quindi dovrebbero essere letti accanto al disegno della macchina.
| Deviazione al morsetto | Primo sintomo visibile | Effetto a catena sul lato iniezione | Azione suggerita |
|---|---|---|---|
| Entro 0,05 mm | Nessuno | Nessuno | Manutenzione preventiva normale |
| da 0,05 a 0,08 mm | Flash su un angolo dello stampo | La forza di serraggio aumenta, la contropressione aumenta, il carico sulla vite aumenta | Misurare nuovamente e livellare nuovamente la piastra |
| da 0,08 a 0,15 mm | Usura irregolare del perno di guida, deriva del tempo di ciclo | Instabilità della plastificazione, usura più rapida della vite e del cilindro | Rilavorare o sostituire la piastra, ispezionare la vite |
| da 0,15 a 0,25 mm | Schiacciamento della linea di giunzione, danneggiamento della base dello stampo | L'anello di controllo si guasta prima che la vite possa compensare | Interruzione della produzione, rilievo completo dell'allineamento |
| Superiore a 0,25 mm | Danni alla muffa, rischio per la sicurezza | Carico laterale sulla vite, rigatura del foro della canna | Revisione della macchina |
Due cose in quella tabella meritano di essere sottolineate. Il primo è che il salto dalla seconda alla terza riga è il punto in cui i costi aumentano più rapidamente. Una piastra sporgente di 0,06 mm può spesso essere riportata indietro con una passata di rilivellamento. Una piastra che ha raggiunto 0,12 mm di solito necessita di lavorazione e, una volta lavorata la superficie di montaggio, si modifica anche l'altezza chiusa che la macchina può accettare.
Il secondo è che il punteggio della canna nella quinta fila non si annuncia da solo. Successivamente si presenta come una vite che non tira più un peso di tiro costante, e a quel punto il costo di sostituzione copre sia la vite che la canna anziché solo una parte.
La decisione di manutenzione più costosa su una macchina per lo stampaggio viene solitamente presa tra 0,08 mm e 0,15 mm, quando la piastra è ancora riparabile e l'unità di iniezione è ancora sana.
Approvvigionamento insieme delle parti della piastra dello stampo e dell'unità di iniezione
Quando una macchina per lo stampaggio viene ricostruita, il lavoro sulla piastra e quello sull'unità di iniezione dovrebbero essere programmati come un lavoro anziché due. Condividono una catena di tolleranza e una piastra che viene rilavorata a una nuova altezza di chiusura cambierà il modo in cui lo stampo si trova rispetto all'ugello, il che a sua volta cambia il modo in cui devono essere impostati la vite e il cilindro.
Zhoushan Microwave Screw Machinery Co., Ltd. produce viti, cilindri e relative parti di macchinari in plastica nello Zhejiang dal 1990, fornendo costruttori di macchinari in plastica anziché utenti finali. Il suo stabilimento copre più di 10.000 metri quadrati e la sua produzione spedisce negli Stati Uniti, Germania, Dubai, Vietnam e Tailandia. Per i progetti di ricostruzione, la linea della vite e del cilindro della macchina per stampaggio a iniezione copre il lato di plastificazione della catena di tolleranza di cui la piastra si trova all'altra estremità.
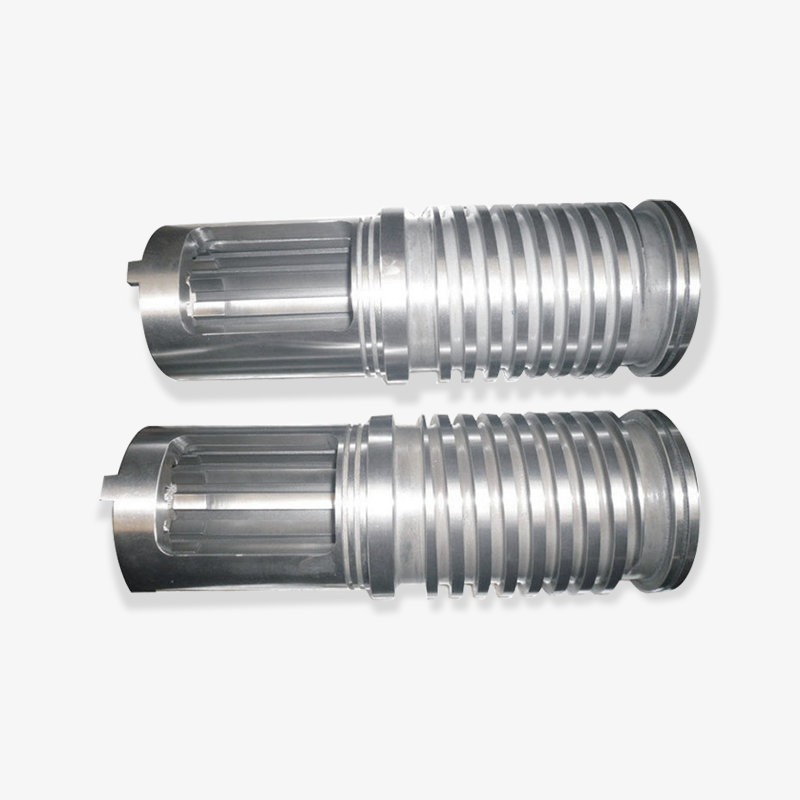
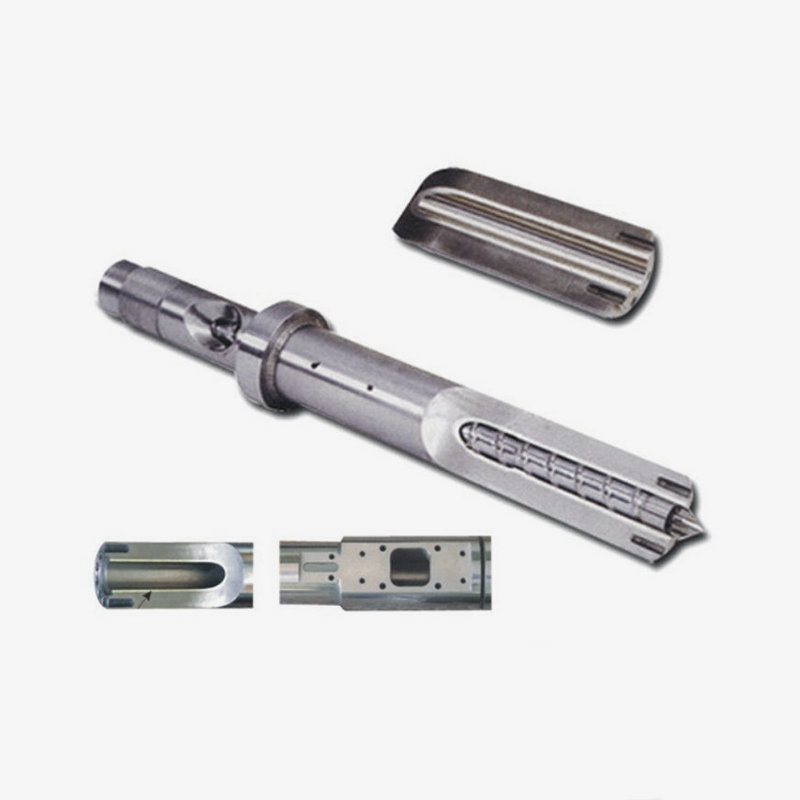
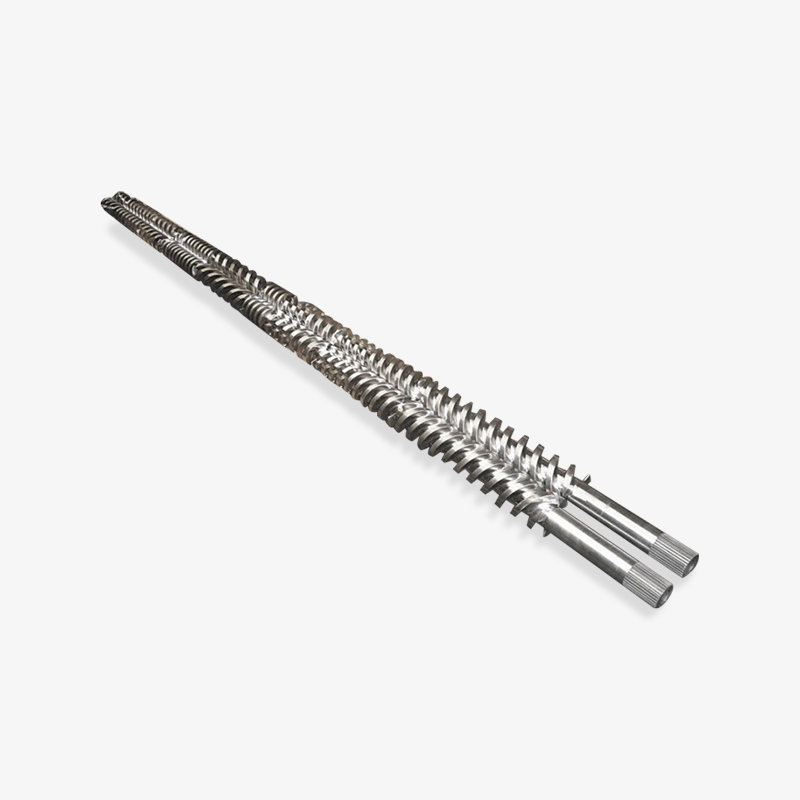
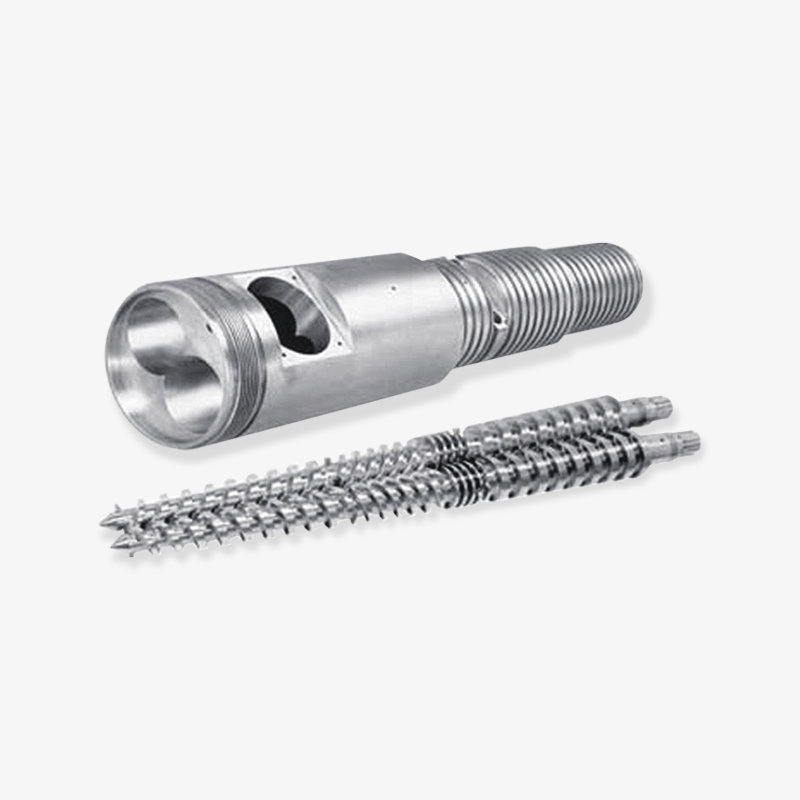
 Barilotto della vite della macchina per stampaggio a iniezione La vite è il cuore del sistema di plastificazione e le materie prime plastiche vengono tranciate, compresse, miscelate e trasportate mediante movimento rotatorio. Il design... Visualizza il prodotto →
Ciò che conta quando si ordinano entrambi insieme è che il fornitore possa quotare in base al disegno della macchina piuttosto che a una dimensione generica. Il diametro della vite, il rapporto L/D, il grado del rivestimento del cilindro, lo stile dell'anello di controllo e la superficie della flangia dell'ugello devono tutti corrispondere all'altezza di chiusura della piastra che si ottiene. Se la piastra viene rilavorata, la posizione di contatto dell'ugello si sposta e un cilindro ordinato prima che venga fissato quel numero potrebbe non essere adatto.
Questo è uno dei motivi per cui i progetti di ricostruzione funzionano meglio quando viene eseguito prima il rilievo della piastra e l'ordine delle unità di iniezione viene posizionato rispetto alla dimensione finale. Ciò spiega anche perché i programmi di ricostruzione slittano così spesso: il lavoro delle piastre e l'ordine dei cilindri vengono eseguiti in parallelo, e il secondo dipende silenziosamente dal primo.
Esaminare prima la piastra, quindi ordinare il cilindro rispetto all'altezza di chiusura finale. Ordinarli entrambi contemporaneamente è il modo in cui i programmi di ricostruzione scivolano.
I dettagli delle specifiche che causano la maggior parte dei resi
Il grado del rivestimento del cilindro è l'unica variabile che sposta maggiormente l'intervallo di sostituzione su un'unità di iniezione. Il grafico seguente mette a confronto tre comuni configurazioni di rivestimento sulla stessa macchina che utilizza polipropilene non caricato, utilizzando un indice di durata relativa all'usura in cui un cilindro nitrurato standard è impostato su 100.
Indice relativo di durata dell'usura per configurazione della camicia del cilindro (nitrurato = 100)
Dati indicativi per PP non riempito su una macchina di medio tonnellaggio. La durata effettiva dipende dalla temperatura di fusione, dalla velocità della vite e dal contenuto di riempitivo abrasivo.
La costruzione bimetallica è la configurazione su cui finiscono la maggior parte dei progetti di ricostruzione, e il motivo non è solo la resistenza all'abrasione. Una canna bimetallica mantiene la dimensione del foro più a lungo, mantenendo stabile il gioco vite-canna per una finestra di servizio più lunga. Questa stabilità è ciò che effettivamente protegge la ripetibilità del peso dei pallini, ed è la proprietà per la quale la maggior parte degli acquirenti paga davvero anche quando pensano di pagare per la durezza.
Tieni presente che la terza barra non è automaticamente la risposta giusta. Sulla resina di base non riempita a velocità della vite moderate, la prima configurazione spesso raggiunge il recupero dell'investimento più velocemente e il costo aggiuntivo del rivestimento acquista un vantaggio che l'applicazione non utilizzerà mai. La decisione dovrebbe tenere traccia del contenuto del riempitivo, della temperatura di fusione e del tempo di funzionamento della macchina tra le fermate pianificate.
Il punto in cui gli acquirenti vengono colti di sorpresa è nell'abbinamento. Un cilindro bimetallico dotato di una vite nitrurata standard sposta l'usura sulla vite, mentre una vite usurata in un cilindro duro incide il rivestimento dall'interno. Le configurazioni sono un insieme abbinato, non un menu in cui ogni elemento pubblicitario può essere ottimizzato in modo indipendente.
Una canna dura abbinata a una vite morbida non allunga la vita, sposta l'usura. Abbinare il grado del rivestimento e la vite come un'unica decisione.
Come giudicare un fornitore di stampi e cilindri in Cina
Acquistare sia il telaio della macchina che i componenti dell'unità di iniezione da un unico fornitore è conveniente, ma la comodità non è un motivo per saltare le domande. Il prezzo da solo è un filtro inadeguato in questo caso, perché due preventivi che sembrano identici possono differire di un fattore tre nella durata di servizio, e la differenza è sepolta nella qualità del materiale e nel controllo della lavorazione piuttosto che nei termini commerciali.
Domande utili da porre a un produttore o fornitore prima di effettuare un ordine:
- Il grado del rivestimento è indicato dalla designazione del materiale o è descritto solo come "bimetallico"?
- La canna viene levigata e rifinita internamente o la finitura viene subappaltata?
- Il fornitore può confermare il gioco di esercizio tra la vite specifica e il cilindro specifico citato?
- La gamma di prodotti è organizzata per tipo di struttura (monovite, gemellare conico, gemellare parallelo, planetaria) in modo che la geometria corretta possa essere selezionata anziché indovinata?
- Il fornitore gestisce sia il lato della ricostruzione che quello della nuova costruzione e in ogni caso effettua un preventivo rispetto al disegno della macchina?
Zhoushan Microwave Screw Machinery produce famiglie a vite singola, bivite conica, bivite parallela e viti planetarie, insieme a cilindri per viti per macchine per stampaggio a iniezione, set di viti e cilindri bimetallici, viti per estrusori in gomma e cilindri per viti per estrusione di schiuma EPE. Un produttore con questa varietà di geometrie solitamente ha risposte dirette sui gradi di adattamento e di rivestimento, perché gli stessi utensili e la stessa disciplina del trattamento termico li alimentano tutti.
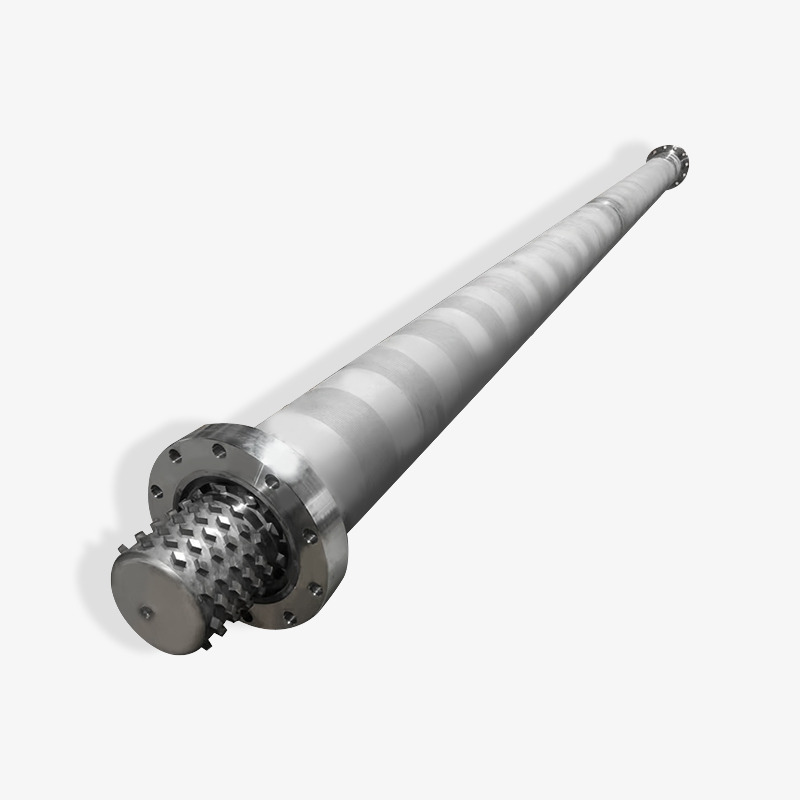
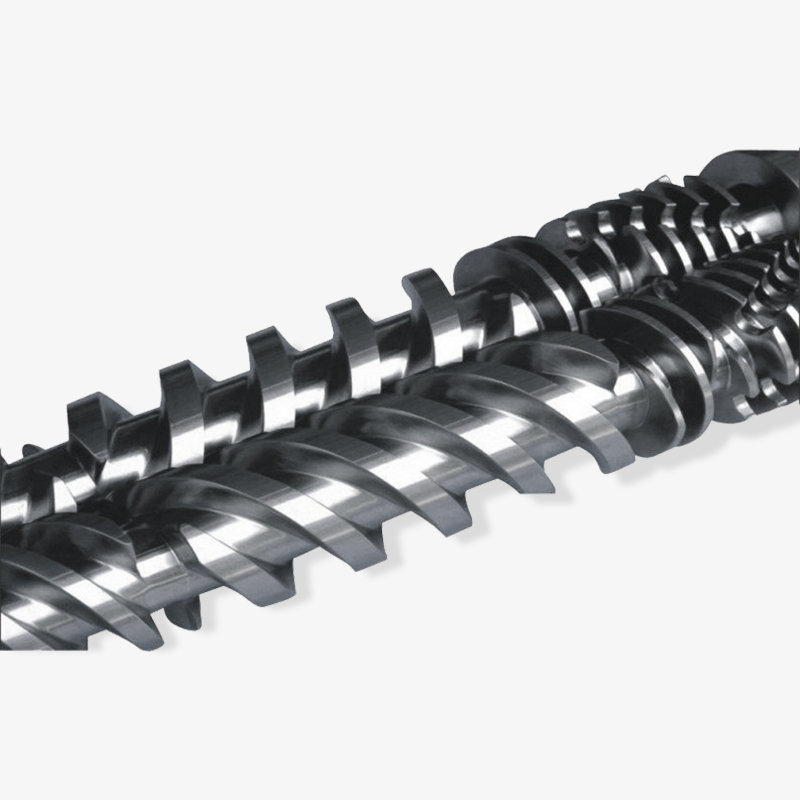
 Vite bimetallica Vite bimetallica is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Visualizza il prodotto →
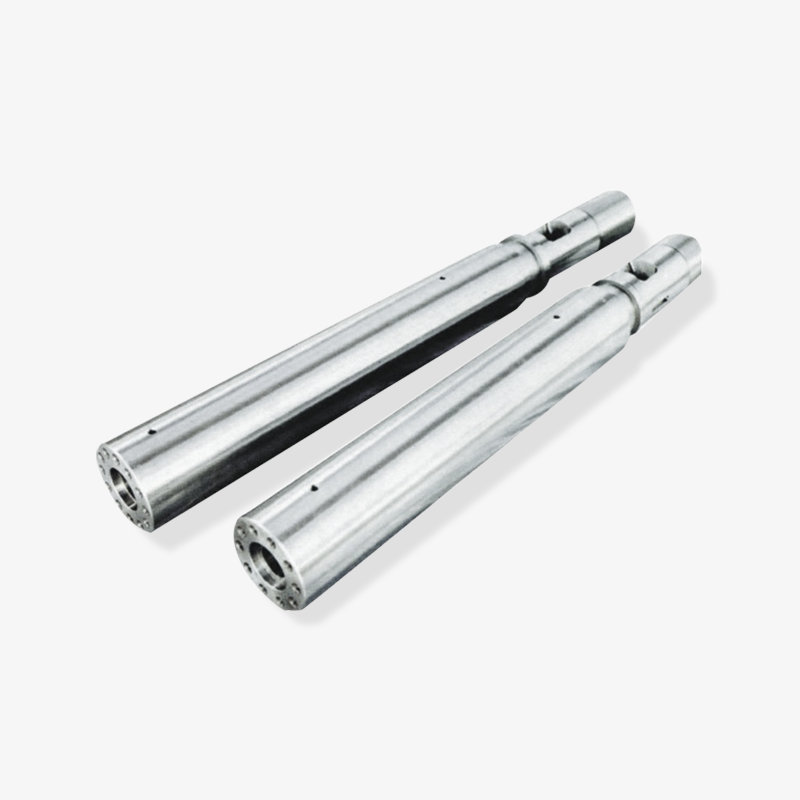
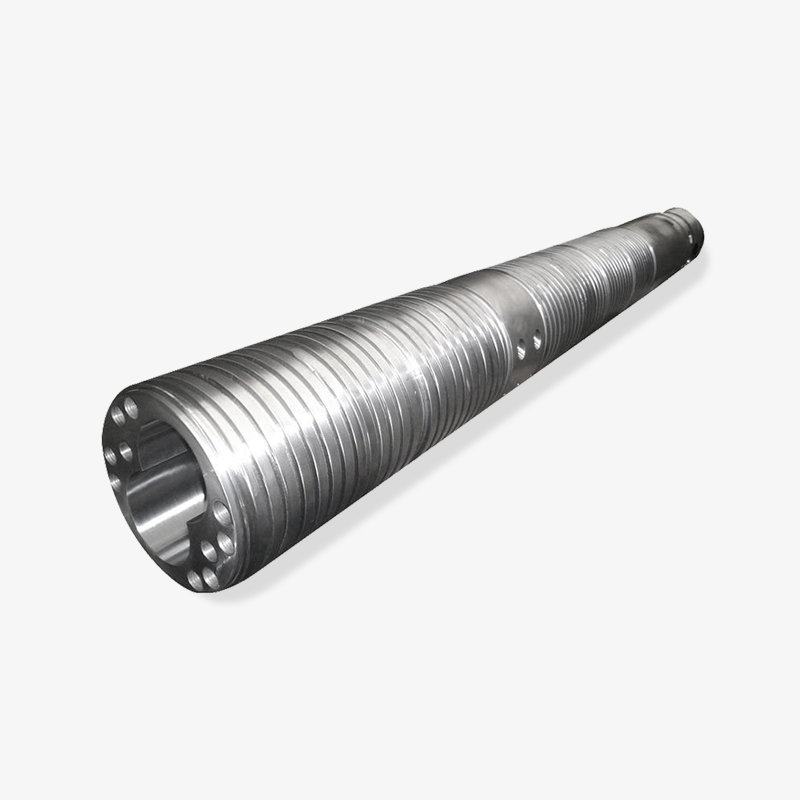
 Canna bimetallica Canna bimetallica are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Visualizza il prodotto →
Per i grossisti e le società commerciali che rivendono nei mercati dello stampaggio, la distinzione utile è tra un fornitore che può mantenere una tolleranza su ordini ripetuti e uno che può raggiungerla solo una volta. Le combinazioni bimetalliche di vite e cilindro rappresentano un buon banco di prova, perché la lega viene applicata in condizioni controllate e il processo è difficile da falsificare. Richiedi la specifica del materiale sull'ordine del campione e poi verifica che la stessa specifica appaia sull'ordine di produzione. Se i due non corrispondono, il problema non è il fornitore: lo è il controllo del processo.
Richiedi le specifiche del materiale sull'ordine del campione, quindi conferma le stesse specifiche sull'ordine di produzione. Questo unico confronto separa un produttore da un rivenditore.
Pratiche di manutenzione che mantengono allineate le tolleranze della piastra e delle viti
La maggior parte dei problemi di allineamento descritti nelle sezioni precedenti sono economici da prevenire e costosi da risolvere. Una routine breve e noiosa mantiene intatta la catena di tolleranza:
- Misurare il parallelismo nella posizione della pinza secondo un programma fisso, in genere ogni trimestre su una macchina che esegue tre turni. Registra il numero, non solo un passaggio o un fallimento.
- Mantenere la lubrificazione delle colonne nei tempi previsti. I tiranti asciutti aumentano il carico visto dal piano mobile e accelerano la deviazione che si sta cercando di prevenire.
- Registrare la contropressione per le prime 500 ore dopo qualsiasi sostituzione della vite o del cilindro. Una lenta deriva verso l'alto nel valore registrato è il primo segnale che l'anello di controllo o la piastra si sono spostati.
- Smetti di considerare la forza di serraggio come uno strumento di correzione del flash. Sollevarlo per chiudere una linea di giunzione è il modo più comune in cui una piastra riparabile diventa un lavoro sostitutivo.
- Quando si cambiano la vite e il cilindro, misurare la piastra nella stessa finestra di manutenzione. Farli entrambi contemporaneamente costa meno che farli a sei mesi di distanza.
La disciplina della misurazione conta più degli strumenti. Un comparatore e una serie di spessimetri risponderanno alla domanda, a condizione che la lettura venga presa e registrata rispetto a una linea di base da quando la macchina era nuova. Senza una linea di base, ogni lettura è ambigua e le letture ambigue tendono a risolversi a favore della spiegazione più economica.
Sul lato iniezione, l'utilizzo di un set di vite bimetallica e cilindro abbinati riduce la frequenza con cui la macchina deve smontarsi, il che a sua volta riduce la frequenza con cui la piastra viene esposta a un riassemblaggio affrettato. I due sistemi non sono indipendenti e il calendario di manutenzione non dovrebbe trattarli come se lo fossero.
Registrare la lettura del parallelismo bloccato rispetto a una linea di base di quando la macchina era nuova. Una misurazione non registrata è una misurazione sulla quale non è possibile agire.
Domande frequenti sulle piastre dello stampo e sulle unità di iniezione
Le condizioni della piastra dello stampo influiscono davvero sulla durata della vite e del cilindro?
Lo fa, indirettamente ma costantemente. Quando il parallelismo si sposta, gli operatori rispondono aumentando la forza di chiusura e regolando la contropressione per mantenere la qualità della parte. Tali regolazioni aumentano il carico trasportato dalla vite e ampliano la variazione da colpo a colpo che l'anello di ritegno deve assorbire. La vite non è la causa dell'usura, ma ne subisce le conseguenze.
A quale tolleranza di parallelismo dovrei puntare sulla mia macchina?
Sulle macchine inferiori a 250 tonnellate, un intervallo di officina compreso tra 0,02 mm e 0,05 mm per 100 mm nella posizione di bloccaggio è un obiettivo ragionevole. Le macchine più grandi generalmente consentono proporzionalmente di più. Il numero che conta è quello riportato nel disegno della macchina, misurato serrato anziché aperto.
Dovrei acquistare la vite e il cilindro e organizzare il lavoro della piastra con lo stesso fornitore?
Non necessariamente lo stesso fornitore, ma la stessa conversazione sulla tolleranza. La posizione di contatto dell'ugello dipende dall'altezza di chiusura finale dopo qualsiasi lavorazione della piastra, quindi l'ordine dei cilindri dovrebbe seguire il rilievo della piastra anziché correre accanto ad essa. Un fornitore che fa un preventivo a fronte di un disegno macchina può assorbire tale cambiamento; chi cita contro una taglia generica non può.
Un cilindro bimetallico vale il costo aggiuntivo per la resina non riempita?
Spesso no, almeno non solo per motivi di abrasione. Dove può ancora essere ripagato è la stabilità della canna per un lungo periodo di servizio, che protegge la ripetibilità del peso dei pallini. Se la macchina utilizza resina di base non caricata a velocità della vite moderate e raramente si rompe, un cilindro nitrurato standard con una vite ben abbinata potrebbe recuperare l'investimento prima.
Come faccio a sapere se l'usura è nella piastra o nella vite?
Misura prima il parallelismo, perché ci vogliono venti minuti e nessuno smontaggio. Se il parallelismo rientra nella tolleranza e il peso della pallina è ancora in deriva, il problema è sul lato dell'iniezione e il prossimo punto in cui guardare è l'anello di controllo o il gioco della vite.
Cosa dovrebbe includere un primo ordine da un fornitore cinese?
Come minimo: il riferimento del disegno della macchina, la geometria della vite e il rapporto L/D, il grado del rivestimento della canna in base alle specifiche del materiale, lo stile dell'anello di ritegno e il gioco di esercizio richiesto. Un produttore che lavora su geometrie singole, doppie, coniche e planetarie normalmente le richiederà prima di fare un preventivo, il che è di per sé un segnale utile.
Misurare prima la piastra, poi l'unità di iniezione. L’ordine della diagnosi conta più della precisione di entrambe le misurazioni.
Lettura correlata
Altre due pagine di questo sito coprono in modo più dettagliato l'unità di iniezione e la gamma di prodotti più ampia.
Entrambe le pagine si trovano accanto al materiale di allineamento sopra e vale la pena leggerle prima che venga finalizzato un preventivo di ricostruzione, poiché le decisioni di tolleranza che descrivono si inseriscono direttamente nelle cifre relative all'altezza di chiusura e al gioco discusse qui.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
