

Autore: Weibo
Data: Nov 03, 2026
Parti di macchine a iniezione: guida a vite e cilindro per costruttori e fornitori
Una pressa da 250 tonnellate che ha eseguito lo stesso lavoro di nylon caricato con vetro per quattro anni raramente si guasta senza preavviso. Inizia a perdere ammortizzazione, il tempo di recupero della vite aumenta di due o tre secondi e al terzo colpo di ogni ciclo appare una sottile scia di granelli neri. Quando il registro di manutenzione si aggiorna, le alette vicino alla zona di dosaggio sono arrotondate e il foro della canna è cresciuto di 0,15 mm esattamente nello stesso punto.
Chiunque acquisti parti di macchine a iniezione ha visto ciò accadere. La parte frustrante è che il costo raramente è la parte stessa. Sono le sei settimane di dimensioni alla deriva, il lotto rifiutato che nessuno riesce a rintracciare e l'ordine di emergenza messo a valore perché il pezzo di ricambio non è mai stato sullo scaffale. La versione breve in primo piano: su una macchina per lo stampaggio, l'usura si concentra nel gruppo di plastificazione, ovvero nella vite, nel cilindro, nell'anello di ritegno e nell'ugello, quindi è lì che lo sforzo di specifica e le scorte di ricambio vengono ripagati più velocemente.
Raggruppamento delle parti della macchina a iniezione in base al lavoro svolto
I manuali delle macchine spesso elencano centinaia di voci, il che è inutile quando un supervisore di turno deve sapere dove cercare. Un modo più pratico per ordinare le parti della macchina a iniezione è in base alla funzione che svolgono durante un ciclo: tenere chiuso lo stampo, fondere e iniettare, fornire energia e controllare la sequenza.
Questo raggruppamento è importante perché i sintomi si associano ad esso in modo chiaro. La forza di serraggio e la forza di serraggio irregolare appartengono al gruppo di serraggio. I colpi corti, i granelli neri e la variazione del cuscino appartengono al gruppo plastificante. Recupero lento della vite con normali punti riscaldatori sulla trasmissione o sul gruppo idraulico. Quando il registro degli allarmi salta tra guasti non correlati, il gruppo di controllo e strumentazione è solitamente il punto di partenza.
| Gruppo di funzioni | Parti che effettivamente ordinerai | Lavoro nel ciclo | Primo segno che richiede attenzione |
|---|---|---|---|
| Bloccaggio | Piastre, colonne, tiranteria a ginocchiera, cilindro di presa, perni di espulsione e piastra di espulsione, regolazione dell'altezza dello stampo | Mantiene chiuso lo stampo contro la pressione di iniezione ed espelle il pezzo | Bagliore sulla linea di giunzione, forza di serraggio irregolare da sinistra a destra, segni di espulsione |
| Plastificazione e iniezione | Vite, cilindro, anello di ritegno, punta della vite, ugello, fasce riscaldanti, termocoppie, tramoggia e gola di alimentazione | Trasmette, scioglie, mescola, dosa e inietta il tiro | Variazione del cuscino, macchie nere, tiri corti, tempo di recupero che avanza lentamente |
| Guida e impianto idraulico | Pompa, servomotore, valvole proporzionali, accumulatore, tubi flessibili, guarnizioni, olio idraulico e filtri | Fornisce coppia alla vite e forza al morsetto | Recupero lento, aumento della temperatura dell'olio, caduta di pressione sotto carico |
| Controllo e strumentazione | PLC, schede I/O, HMI, sensori di pressione e posizione, finecorsa, ingressi termocoppie | Sequenzia il ciclo e mantiene i parametri ripetibili | Deriva del tempo di ciclo, allarmi casuali, parametri che non reggono |
| Consumabili lato stampo | Boccola di colata, punte dei canali caldi, perni centrali, raccordi per l'acqua, guarnizioni | Modella e raffredda la parte | Cancello arrossato, parti attaccate, raffreddamento sbilanciato |
Per un costruttore di macchine, questa tabella funge anche da mappa degli acquisti. Le parti di bloccaggio sono in gran parte strutturali e ordinate una volta per ogni progetto della macchina. Le parti plastificate sono quelle che ritornano come ordini ripetuti, motivo per cui i loro disegni, tolleranze e certificati dei materiali meritano la massima attenzione nel file del tuo fornitore.
Le parti che entrano in contatto con il polimero fuso si usurano per prime; le parti che trasportano solo il carico raramente lo fanno. Pianifica la tua attenzione in quest'ordine.
All'interno del gruppo di plastificazione: dove si concentra l'usura
L'unità di plastificazione è una piccola macchina calda ad alta pressione all'interno di quella più grande. Una vite che gira a una velocità compresa tra 80 e 200 giri al minuto trascina i pellet solidi attraverso un cilindro riscaldato, li comprime, li scioglie contro la parete del foro, omogeneizza la massa fusa e quindi agisce come un pistone per spingerla attraverso un ugello. Ognuno di questi passaggi sottopone riempitivo abrasivo, gas corrosivo o stress termico alle stesse due superfici.
La vite
La maggior parte delle viti di iniezione ha un rapporto lunghezza/diametro compreso tra 20:1 e 24:1, suddiviso in una zona di alimentazione, una zona di transizione o compressione e una zona di dosaggio. La zona di alimentazione è profonda per ingoiare il pellet; la zona di dosaggio è poco profonda per creare pressione e taglio. Tra di essi la profondità del canale si assottiglia e tale rastremazione definisce il rapporto di compressione, tipicamente compreso tra 2,0 e 2,5 per lavori generici e inferiore per materiali sensibili al calore come il PVC rigido.
L'usura si manifesta prima all'atterraggio del volo, non nel canale. La punta del facchino è la superficie che sfrega la canna e, una volta che la larghezza del terreno aumenta e il diametro esterno del facchino si riduce, la fusione scivola all'indietro sui facchini invece di spostarsi in avanti. Questo slittamento è ciò che gli operatori percepiscono come un tempo di recupero più lungo e un cuscino instabile; non è un problema del riscaldatore anche se sembra tale sul display della temperatura. I composti riempiti di vetro con un carico compreso tra il 30 e il 50% accelerano notevolmente questo processo perché le fibre si comportano come una pasta abrasiva lenta.
La botte
Le botti rientrano in due grandi famiglie. I fusti nitrurati utilizzano uno strato di nitrurazione gassosa di circa 0,4-0,7 mm su un acciaio di base adatto, che fornisce una superficie dura a un costo moderato ed è corretto per le resine di base non caricate. Le canne bimetalliche utilizzano un rivestimento in lega centrifugata, spesso da 2 a 5 mm di spessore e caricato con particelle di carburo, che resiste molto meglio all'abrasione e tollera molti più cicli termici prima che la superficie si rompa.
Il modello di usura in una canna è raramente uniforme. La crescita del foro si concentra tipicamente alla fine della zona di dosaggio e appena prima dell'ugello, dove la pressione e il taglio raggiungono il picco. Ecco perché misurare il foro solo all'apertura di alimentazione non dice quasi nulla. Un controllo su tre punti su tutta la lunghezza è l'ispezione minima utile.
Controllare l'anello, la punta della vite e l'ugello
L'anello di controllo è la parte più economica del gruppo e quella più spesso lasciata in servizio per troppo tempo. Scorre sul gambo della vite e sigilla durante l'iniezione. Un gioco di scorrimento che inizia da 0,05 a 0,15 mm si apre con l'usura e una volta superato circa 0,25 mm la macchina non può più mantenere un cuscino stabile perché il materiale fuso fuoriesce all'indietro durante la corsa di iniezione. La sostituzione di un anello e di una punta nei tempi previsti è uno dei pochi vantaggi veramente economici nella manutenzione degli stampi.
L'ugello è l'ultima restrizione prima dello stampo. Il suo raggio sferico deve corrispondere alla boccola del canale di colata e il suo orifizio influenza la storia del taglio. Anche le fasce riscaldanti e le termocoppie sono materiali di consumo e una fascia che si è spostata di 15 gradi più fredda rispetto al setpoint modifica silenziosamente l'intero profilo di fusione.
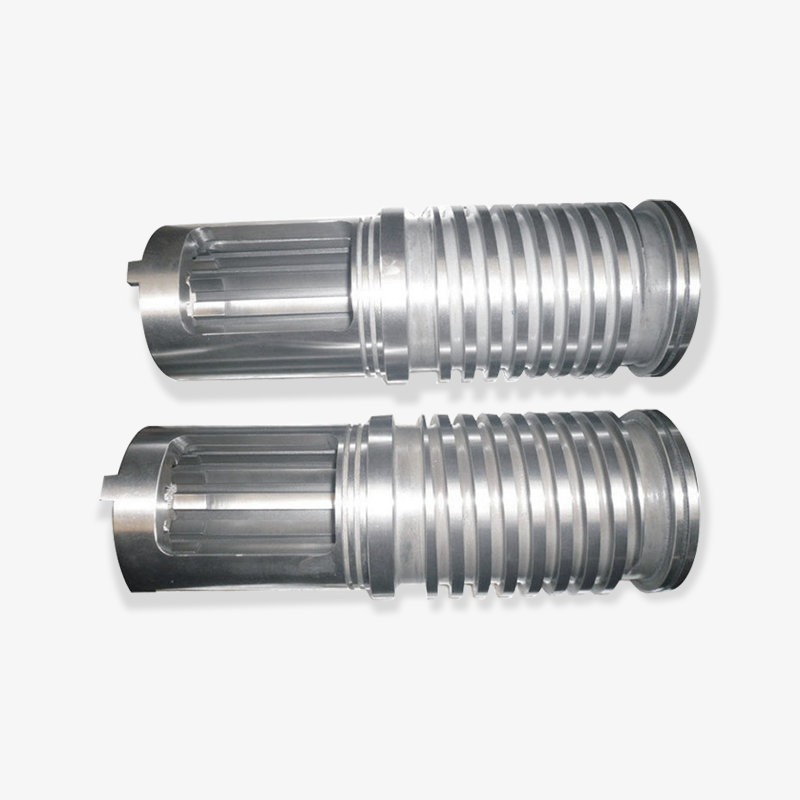
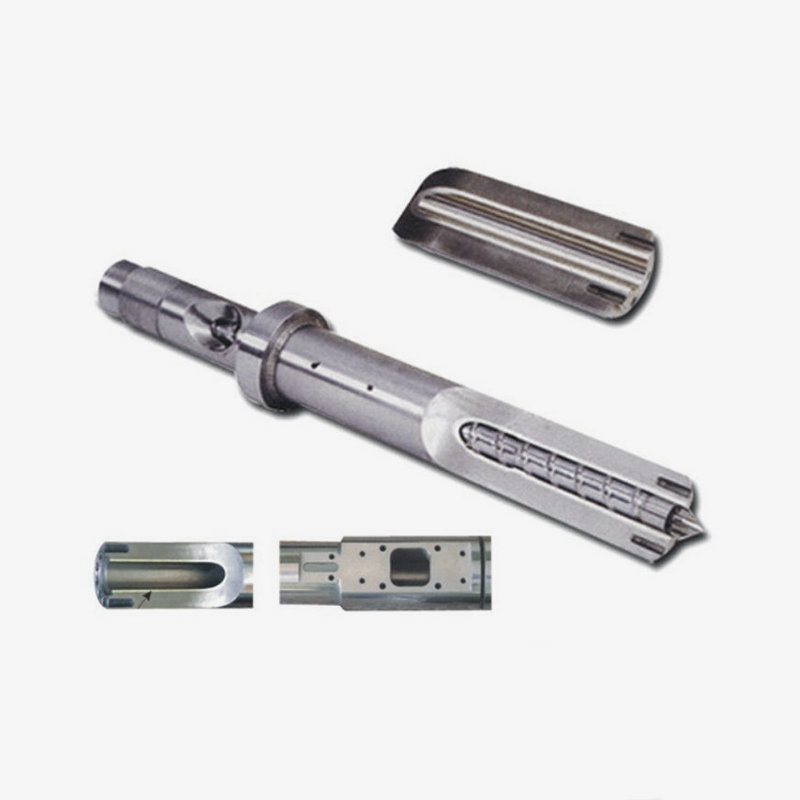
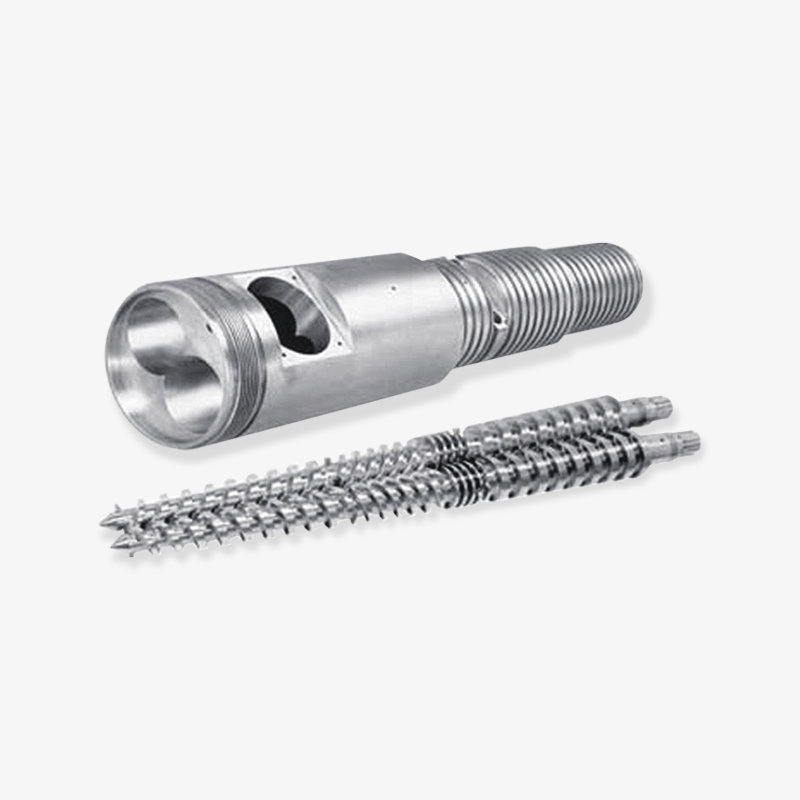
 Vite e cilindro per stampaggio a iniezione personalizzati La vite and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Visualizza il prodotto →
Quando si acquista questo gruppo come set abbinato anziché come articoli separati, l'adattamento tra vite, anello e foro viene controllato dal fornitore prima della spedizione, eliminando così la causa più comune di una "nuova parte che ancora non trattiene l'ammortizzazione".
Un anello di controllo usurato imita quasi perfettamente una vite usurata. Sostituisci l'anello e la punta prima di autorizzare l'ordine delle viti.
Costruzioni di parti corrispondenti alla resina effettivamente utilizzata
L'errore di specifica più comune è acquistare la struttura più adatta alla macchina anziché alla resina. Due macchine da 180 tonnellate che eseguono dimensioni di iniezione identiche potrebbero richiedere strutture di vite e cilindro completamente diverse se una stampa polipropilene non caricato e l'altra stampa poliammide caricato con vetro al 40%.
La modalità di indossamento dovrebbe guidare la scelta. I riempitivi abrasivi provocano l'erosione meccanica dei piani di volo e delle pareti del foro. I materiali fusi corrosivi, in particolare il PVC e alcuni gradi ritardanti di fiamma, attaccano chimicamente lo strato nitrurato e producono vaiolature anziché una lucidatura liscia. Le resine ad alta temperatura ossidano la superficie dell'acciaio e riducono la durata della fascia riscaldante. Ognuno di questi ha bisogno di una risposta diversa.
| Resina o riempitivo | Modalità di usura dominante | Direzione della canna | Direzione della vite | Cosa guardare |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC non riempiti | Lieve usura adesiva | Foro nitrurato, camicia standard | Acciaio nitrurato, da 20:1 a 22:1 L/D | Lenta perdita di ripetibilità del dosaggio dopo diversi anni |
| PA caricata con vetro, PBT, POM dal 20 al 50%. | Grave abrasione | Rivestimento bimetallico con fase al carburo | Riporto duro bimetallico o saldato sui facchini, sezione di miscelazione | Angoli di volo arrotondati e coppia della vite crescente |
| PVC rigido e plastificato | Corrosione più degrado termico | Foro bimetallico o cromato resistente alla corrosione | Cromato, bassa compressione, senza punti morti | Linee nere e vaiolature su superfici nitrurate |
| PPS, PEI, PEEK, LCP | Ossidazione ad alta temperatura con cariche abrasive | Bimetallico con lega termostabile | Lega ad alta temperatura con punta protetta | Bruciatura della fascia riscaldante e superfici delle viti scolorite |
| EPE ed EPP schiumogeni | Bassa usura, pressione instabile | Di solito è sufficiente un foro nitrurato standard | Coclea con zona di miscelazione e decompressione dedicata | Variazione di densità e struttura cellulare irregolare |
| Scaglie riciclate con riempitivo e tracce metalliche | Abrasione e impatto misti | Foro bimetallico | Vite bimetallica con punta rinforzata | Picchi di coppia improvvisi e danni alla zona di alimentazione |
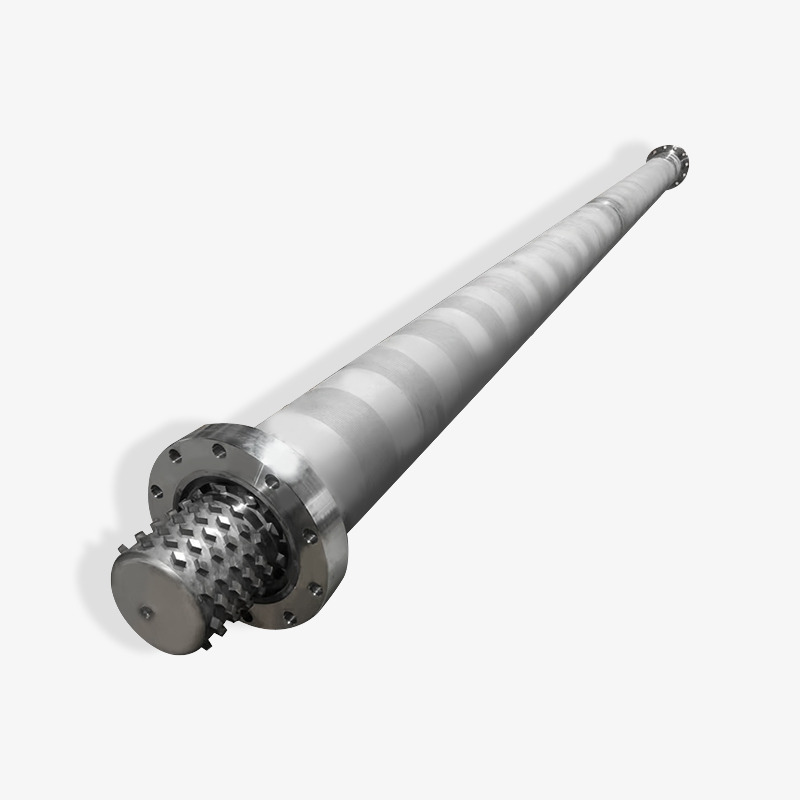
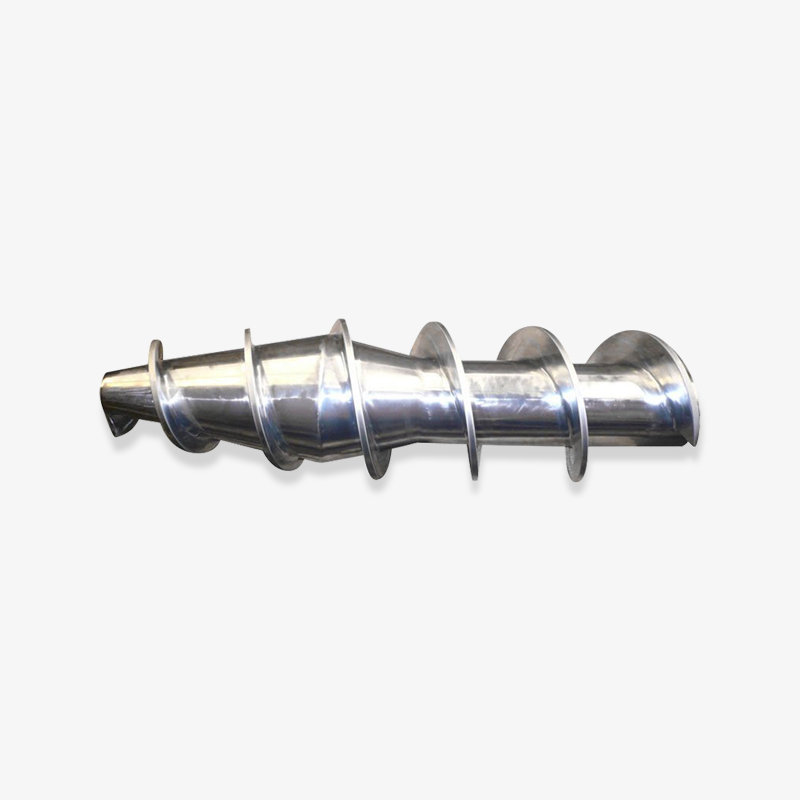
 Vite bimetallica per resine caricate e ad alta temperatura Una vite bimetallica combina una base robusta con una superficie in lega resistente all'usura e alla corrosione per resine tecniche caricate e ad alta temperatura. Visualizza il prodotto →
Una costruzione bimetallica costa più di una nitrurata e per una macchina che utilizza polipropilene non caricato in un ciclo di 20 secondi quel costo aggiuntivo costa molto poco. Per un lavoro pieno di vetro su tre turni, di solito si ripaga entro il primo anno di inattività evitata. La risposta onesta dipende dal caricamento del riempitivo, dal conteggio dei cicli e dalla tolleranza del cliente nei confronti di una deriva della qualità prima che diventi un reclamo.
Specificare il livello di usura derivante dal lavoro riempito o corrosivo che la macchina eseguirà maggiormente, non dal lavoro più semplice che potrà mai eseguire.
Leggere un disegno di vite e botte come un acquirente
I tecnici degli acquisti in grado di leggere il disegno di una vite rilevano la maggior parte dei problemi di fornitura prima che venga effettuato l'ordine. Il disegno non è solo una forma; si tratta di una serie di impegni relativi alla geometria, al trattamento termico e all'adattamento. Ecco la sequenza che vale la pena controllare ogni volta.
- Diametro e classe di vestibilità. Diametro nominale della vite più tolleranza, confrontato con la tolleranza del foro della canna. Una vite e un cilindro ordinati da due fornitori diversi rappresentano la causa più comune di gioco iniziale eccessivo.
- Rapporto lunghezza-diametro e lunghezze delle zone. Le lunghezze di alimentazione, transizione e dosaggio devono essere indicate come percentuali o dimensioni assolute. Disegni vaghi producono viti che girano ma non si plastificano allo stesso modo dell'originale.
- Rapporto di compressione. Confermare che il rapporto sia adatto alla resina. Una vite 3:1 inserita in un lavoro in PVC degraderà il materiale a taglio, indipendentemente dalla precisione con cui viene lavorato.
- Geometria del volo. Passo, larghezza delle rampe, profilo di profondità del canale ed eventuali barriere o rampe di miscelazione. Questi determinano l'omogeneità e la resa della fusione, non solo la durata dell'usura.
- Materiale di base e trattamento termico. Grado dell'acciaio di base, profondità di nitrurazione e durezza superficiale oppure spessore del rivestimento bimetallico e contenuto di carburo. Richiedi i valori effettivi, non la frase "materiale di alta qualità".
- Rettilineità e finitura superficiale. Rettilineità per unità di lunghezza e rugosità del foro. Entrambi influiscono sull'autorizzazione in modi che appaiono solo dopo che la macchina è calda.
- Dettagli dell'interfaccia. Accoppiamento del gambo della vite, sede per chiavetta o scanalatura, specifica della filettatura, controllo delle dimensioni della sede dell'anello. Queste sono le dimensioni che decidono se la parte si adatta del tutto.
- Interfaccia dell'ugello. Raggio sferico, diametro dell'orifizio e angolo della sede, adattati alla boccola del canale di colata sul lato dello stampo.
Un disegno che risponda a tutti gli otto punti può essere citato accuratamente da qualsiasi produttore competente. Un disegno che risponde a tre di essi produrrà una parte che si adatta, funziona e convince lentamente tutti che il problema è la macchina.
Ogni dimensione mancante nel tuo disegno diventa un'ipotesi che il tuo fornitore deve fare per tuo conto.
Da dove provengono realmente le chiamate di servizio
Prima di decidere cosa immagazzinare, è utile vedere come si distribuiscono generalmente i reclami relativi alle unità di plastificazione. Il grafico seguente è un modello illustrativo tratto da comuni rapporti di produzione piuttosto che da un sondaggio formale, quindi considera la forma come guida e le percentuali esatte come approssimative.
Suddivisione illustrativa delle chiamate di servizio dell'unità di plastificazione
Usura del volo della vite
34%
Controllare l'anello e la punta della vite
22%
Usura del foro del bariletto all'estremità del dosaggio
18%
Guasti alla fascia riscaldante e alla termocoppia
14%
Blocco dell'ugello o danno alla sede
7%
Alimenta il ponte della gola e la fame
5%
Le prime tre categorie ammontano a circa tre quarti del totale, motivo per cui la geometria di viti e cilindri merita il disegno più dettagliato nella libreria delle parti. Ciò spiega anche perché un team di manutenzione che mantiene in magazzino solo le fasce riscaldanti perderà comunque giorni ogni volta che il cuscino si sposta.
Le due categorie più piccole sono quelle più spesso diagnosticate erroneamente. Danni alla sede dell'ugello e ponti sulla gola di alimentazione si presentano entrambi come colpi brevi ed entrambi vengono attribuiti alla vite. Un rapido controllo della pressione sull'ugello e uno sguardo alla temperatura della gola di alimentazione li separeranno prima che qualcuno ne ordini una sostituzione.
Per un costruttore di macchine che spedisce apparecchiature nei mercati di esportazione, questa distribuzione ha una seconda implicazione. I kit di ricambio venduti insieme a una nuova macchina dovrebbero rispecchiare le barre più grandi, non quelle più economiche, perché un cliente che riceve una punta della vite ma nessun anello di controllo chiamerà comunque la linea di assistenza.
I kit di ricambio dovrebbero seguire la distribuzione dei guasti e due terzi dei guasti si trovano all'interno del gruppo vite-cilindro.
Misurazione dell'usura prima di autorizzare una sostituzione
Sostituire una vite in caso di sospetto è costoso. Sostituirlo durante la misurazione è una decisione che puoi difendere. Le misurazioni riportate di seguito sono quelle che effettivamente risolvono la questione e impiegano meno di un'ora a macchina ferma con la vite rimossa.
| Misurazione | Dove prenderlo | Tipica nuova condizione | Soglia decisionale |
|---|---|---|---|
| Diametro esterno della vite | Sezioni di alimentazione, transizione e dosaggio | Disegno nominale entro tolleranza | Da 0,25 a 0,4 mm sotto il valore nominale |
| Diametro del foro della canna | Apertura di alimentazione, centrale, estremità di dosaggio | Disegno nominale, finitura fine | Da 0,15 a 0,25 mm sopra il valore nominale |
| Gioco radiale al dosaggio | Solo zona di misurazione | Tipicamente da 0,10 a 0,20 mm | Superiore a 0,35 mm |
| Controllare il gioco di scorrimento dell'anello | Anello contro il gambo della vite | da 0,05 a 0,15 mm | Superiore a 0,25 mm |
| Rettilineità | Lunghezza completa della vite sui blocchi a V | Entro 0,02 mm per 300 mm | Piegatura o eccentricità visibile superiore a 0,05 mm |
| Condizioni della superficie del foro | Sezione di misurazione | Finitura fine ed uniforme | Rigature, vaiolature o rugosità superiori a 1,6 micrometri Ra |
Due note pratiche. Per prima cosa, se puoi, misura la canna alla temperatura, perché una canna calda non ha la stessa forma di una fredda. In secondo luogo, conservare la scheda di misurazione precedente nel file della macchina. Una sola lettura ti dice l'autorizzazione; due letture a sei mesi di distanza indicano il tasso di usura e il tasso di usura è ciò che prevede la prossima data di guasto.
Due schede misure valgono più di un rapporto di ispezione, perché solo l'andamento ti dice quando ordinare.
Rischi di approvvigionamento: tolleranza, intercambiabilità e tempi di consegna
La maggior parte dei reclami sui pezzi di ricambio non riguardano la qualità della lavorazione. Riguardano il divario tra ciò che l'acquirente ha ipotizzato e ciò che ha ipotizzato il fornitore. Questi sono i rischi che vale la pena inserire in un ordine di acquisto.
- Impilamento di spazio. Una vite al massimo della sua tolleranza e un cilindro al minimo della sua tolleranza possono lasciare un gioco doppio del valore di progetto prima che la macchina venga messa in funzione.
- Dichiarazioni di durezza senza certificati. La profondità di nitrurazione e la durezza superficiale dovrebbero arrivare come valori misurati al momento della spedizione, non come una frase di marketing su un sito web.
- Intercambiabilità dell'estremità dell'interfaccia. Gli steli delle viti, le sedi per chiavetta e le filettature dei giunti variano a seconda delle generazioni di macchine. Un disegno dei facchini senza il disegno dell'estremità motore è incompleto.
- Tempi di consegna indicati per il prodotto sbagliato. Le viti personalizzate e i cilindri bimetallici sono realizzati su ordinazione e in genere richiedono settimane anziché giorni. Le viti nitrurate standard potrebbero essere disponibili a magazzino. Conferma il programma rispetto al quale ti viene quotato.
- Danni all'imballaggio e al trasporto. Le parti lunghe e sottili si piegano. L'imballaggio per l'esportazione dovrebbe sostenere la vite per tutta la sua lunghezza e l'ispezione alla ricezione dovrebbe includere un controllo della rettilineità, non solo un aspetto visivo.
- Documentazione per i clienti esportatori. Certificati dei materiali, rapporti dimensionali e registrazioni dei trattamenti termici sono spesso richiesti dal cliente finale del costruttore di macchine, soprattutto nei mercati europei e nordamericani.
Per gli acquirenti che confrontano un produttore, un fornitore commerciale e un grossista, la distinzione di solito appare esattamente in quest'area. Un produttore può mostrarvi il percorso del processo per la nitrurazione o la fusione centrifuga e può modificare un disegno. Un commerciante inoltra il tuo disegno e restituisce una quotazione. Ciò non è automaticamente peggiore, ma cambia chi si assume il rischio quando viene mancata una tolleranza.
Metti per iscritto spazio, durezza e dimensioni dell'estremità della trasmissione e la maggior parte delle controversie sui pezzi di ricambio scompariranno prima di iniziare.
Pezzi di ricambio da tenere in stock e cosa ordinare just in time
Le decisioni sulle scorte vengono solitamente prese in base al costo per articolo piuttosto che al costo dei tempi di inattività, che è esattamente al contrario. La domanda giusta è: quante ore di produzione costa una parte mancante e quanto sono prevedibili i tempi di guasto.
Anelli di controllo, punte delle viti, ugelli, fasce riscaldanti, termocoppie e guarnizioni sono in stock. Sono poco costosi rispetto ai tempi di inattività, si guastano in modo prevedibile e le loro dimensioni sono stabili durante i cicli di produzione. Un unico cassetto che copre questi articoli può trasformare un'interruzione di due giorni in un cambio di due ore.
Viti e cilindri appartengono a una categoria di ordini pianificati piuttosto che a una categoria di stock. Sono realizzati secondo una geometria specifica, sono costosi da tenere inattivi e durano abbastanza a lungo da vincolare il capitale per anni mantenendone tre varianti. L'approccio giusto prevede una tendenza dell'usura misurata più un tempo di consegna noto del fornitore, in modo che l'ordine venga evaso quando la tendenza supera una soglia anziché quando la macchina si ferma.
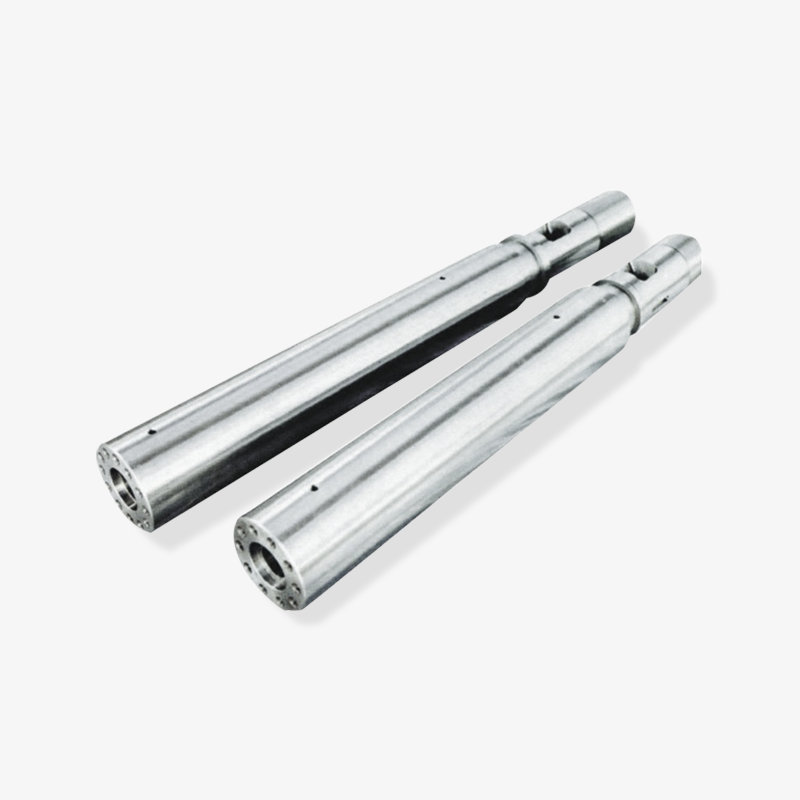
 Accessori per macchine per stampaggio a iniezione SKD61 Corpo anteriore, minuteria a vite e ugello in SKD61, con percorsi del flusso ottimizzati per un flusso di fusione stabile e resistenza all'usura. Visualizza il prodotto →
Vale la pena consolidare gli accessori di consumo con lo stesso fornitore che produce la vite e il cilindro, perché le dimensioni dell'anello, della punta e della sede sono adattate a quella vite specifica piuttosto che a uno standard generico.
Per i costruttori di macchine che utilizzano un programma di kit di ricambio, una struttura sensata prevede un kit di materiali di consumo per macchina spedita e un kit sostitutivo ogni due anni di servizio previsto. Ciò mantiene il cliente finale supportato senza chiedergli di immagazzinare un'intera unità di plastificazione.
Conservare le parti che si guastano in modo prevedibile ed economico; pianificare le parti che si guastano lentamente e in modo costoso.
Modelli di guasto e cosa significano prima di sostituire qualsiasi cosa
Leggere correttamente un fallimento fa risparmiare più denaro che comprare bene. Quattro modelli coprono la maggior parte di ciò che effettivamente riporta un pavimento con modanatura.
Deriva del cuscino con temperature normali
Quando il cuscino vaga e le zone del riscaldatore reggono, sospettare prima l'anello di controllo, quindi avvitare l'usura del volo. Un test rapido consiste nel far avanzare la vite su un ugello bloccato e osservare se la vite continua a strisciare. In tal caso, la fusione scivola oltre l'anello o le alette e nessuna regolazione della temperatura potrà ripristinare la ripetibilità.
Macchie nere che appaiono a metà corsa
I granelli che vanno e vengono di solito indicano materiale degradato trattenuto in un punto morto piuttosto che una vite usurata. Controllare la sede dell'anello di ritegno, la sede dell'ugello e qualsiasi gradino tra canna e ugello. Se i granelli sono consistenti e crescono nel corso di settimane, la causa più probabile diventa la rottura della superficie della canna o uno strato di nitruro incrinato.
Coppia della vite in aumento e recupero più lento
L'aumento della coppia con un setpoint stabile indica che una canna usurata crea un foro ruvido o un problema nella zona di alimentazione che affama i voli. Controllare la temperatura della gola di alimentazione e il raffreddamento della gola della tramoggia prima di ordinare qualsiasi cosa. Le imitazioni della fame si indossano sorprendentemente bene.
Brevi scatti su una macchina che si riempiva facilmente
I colpi brevi hanno molte cause, ma quando compaiono insieme a tempi di recupero più lunghi, il gruppo plastificante è il posto dove cercare. Quando compaiono da soli con un cuscino stabile, il problema è più probabile che riguardi l'ugello, la temperatura dello stampo o il profilo di iniezione. Separare questi due casi richiede dieci minuti e impedisce una costosa diagnosi errata.
Tenere un semplice registro di ammortizzazione, tempo di recupero e coppia per turno trasforma tutti e quattro i modelli da aneddoto in prova. È l’abitudine di mantenimento meno affascinante e quella che ripaga con maggiore costanza.
Un registro a livello di cambio di ammortizzazione, recupero e coppia identifica un gruppo di plastificazione usurato molto prima che le parti vengano danneggiate.
Domande che separano un vero produttore da un commerciante
Quando confronti i fornitori di componenti per macchine a iniezione, le risposte a una manciata di domande ti dicono più di un catalogo.
- Potete mostrare il percorso del processo per la nitrurazione o la fusione centrifuga e lo controllate internamente?
- Quale qualità di acciaio di base avete in stock e potete fornire il certificato dello stabilimento insieme alla spedizione?
- Come si misura il diametro esterno della rampa e in quanti punti lungo la vite?
- Potete lavorare su un disegno del cliente diverso dalla vostra serie standard e qual è la quantità minima dell'ordine?
- Quale tolleranza mantieni sulla rettilineità e come viene supportata la parte durante l'imballaggio e la spedizione?
- Qual è il tempo di consegna realistico per una vite e un cilindro bimetallici personalizzati anziché per una vite nitrurata standard?
- In quali mercati di esportazione spedite già e quale documentazione richiedono questi clienti?
Lo schema nelle risposte è importante. Un produttore descrive le operazioni, i punti di ispezione e i tempi di consegna in termini specifici. Un rivenditore descrive prodotti e prezzi. Nessuno dei due è automaticamente sbagliato, ma solo uno di essi può modificare un disegno quando il costruttore della macchina modifica la lunghezza della zona di alimentazione.
Per i team di procurement che lavorano oltre confine, è utile anche chiedere chi gestisce le domande tecniche dopo l’ordine. Un produttore esperto inserirà un ingegnere nella discussione delle specifiche, che è esattamente il luogo in cui hanno origine la maggior parte dei problemi relativi ai pezzi di ricambio.
Chiedere informazioni sul processo e sull'ispezione, non sulle categorie di prodotti; le risposte separano immediatamente un produttore da un rivenditore.
Installazione, rodaggio e abitudini quotidiane
Una vite e un cilindro specificati correttamente possono comunque guastarsi precocemente durante l'installazione. Tre abitudini ne impediscono la maggior parte.
Innanzitutto, controlla l'allineamento e la sede prima del riscaldamento. La vite deve ruotare liberamente a mano a temperatura ambiente e la flangia del cilindro deve aderire perfettamente all'alloggiamento. In secondo luogo, applicare un adeguato bagno di calore. Sollevare la canna per fasi e mantenerla a temperatura abbastanza a lungo da consentire all'intero gruppo di stabilizzarsi prima di far scorrere il materiale, perché una vite fredda forzata in una canna calda è il punto in cui inizia il grippaggio.
Terzo, esegui un'effrazione controllata. Mantenere le prime centinaia di colpi con una contropressione e una velocità della vite moderate e osservare l'andamento della coppia piuttosto che l'aspetto del colpo. Se la coppia aumenta costantemente durante il rodaggio, fermarsi e ricontrollare il gioco invece di spingerlo oltre.
Giorno dopo giorno, le abitudini che prolungano la vita sono poco affascinanti: mantenere la tramoggia e la gola di alimentazione fresche, evitare di eseguire macinazioni con contaminazione metallica, mantenere onesta la routine di spurgo allo spegnimento e non lasciare mai il PVC caldo nel cilindro per un lungo periodo di inattività. Ognuno di questi rimuove un meccanismo di usura senza costare nulla se non la disciplina.
La maggior parte dei guasti precoci delle viti sono dovuti ad abitudini di installazione o di arresto, non a difetti di lavorazione.
Domande frequenti
Quali parti della macchina ad iniezione si consumano più velocemente?
L'anello di ritegno e la punta della vite si usurano più velocemente in termini di ore, poiché sigillano contro la pressione di fusione migliaia di volte per turno. Le eliche della vite e l'alesaggio della canna si usurano più lentamente ma costano molto di più da sostituire, motivo per cui l'anello è solitamente la prima sostituzione e l'unità di plastificazione la spesa pianificata più grande.
Come faccio a sapere se sostituire la vite, la canna o entrambi?
Misurare il gioco radiale nella zona di dosaggio e confrontarlo con il disegno originale. Se il diametro della vite viene usurato oltre la soglia mentre il foro rientra ancora nei limiti di tolleranza, una vite da sola può ripristinare le prestazioni. Se il foro è cresciuto, la sostituzione della sola vite lascia un gioco eccessivo fin dal primo giorno e la nuova parte si usurerà rapidamente.
Posso sostituire solo la vite senza sostituire la canna?
È possibile e talvolta sensato, ma solo con prove di misurazione. Una nuova vite che gira all'interno di un foro usurato perde il gioco previsto e spesso funziona peggio del previsto. I fornitori che producono entrambe le parti possono verificarne l'idoneità prima della spedizione, che è la strada più sicura per qualsiasi cosa diversa da una macchina di base a basso costo.
Quando vale il costo aggiuntivo per una vite e un cilindro bimetallici?
Si ripaga quando la macchina utilizza riempitivi abrasivi, materiali corrosivi o cicli elevati in cui i tempi di fermo sono costosi. Per le resine di base non caricate con cicli moderati, una struttura nitrurata correttamente specificata funziona bene e costa meno. La decisione dovrebbe seguire il caricamento del riempitivo e la durata di servizio prevista piuttosto che l'abitudine.
Perché la mia macchina perde ammortizzazione anche con le nuove fasce riscaldanti?
La perdita del cuscino con temperature corrette significa quasi sempre che il fuso scivola all'indietro, oltre l'anello di controllo o sui facchini usurati. Effettuare il test spingendo la vite in avanti contro un ugello ostruito e osservando lo scorrimento. Se la vite striscia, la risposta è nel gruppo di plastificazione piuttosto che nel sistema di riscaldamento.
Un fornitore può realizzare parti di macchine a iniezione secondo il mio disegno originale?
Sì, e questa è la procedura normale per i costruttori di macchine e per i lavori di sostituzione di apparecchiature più vecchie. Fornire un disegno completo che comprenda l'estremità di comando, la geometria del volo, le specifiche del materiale e il trattamento termico. I fornitori che richiedono tali dettagli prima di effettuare un preventivo sono solitamente quelli che li controlleranno anche dopo la lavorazione.
Che tempi di consegna dovrei pianificare?
Le viti nitrurate standard possono essere disponibili a magazzino, mentre la geometria personalizzata e le costruzioni bimetalliche sono realizzate su ordinazione e generalmente vengono eseguite in settimane anziché in giorni. Pianifica l'acquisto in base alla tendenza all'usura anziché alla data del fallimento e conferma quale programma si applica alle specifiche esatte che stai ordinando.
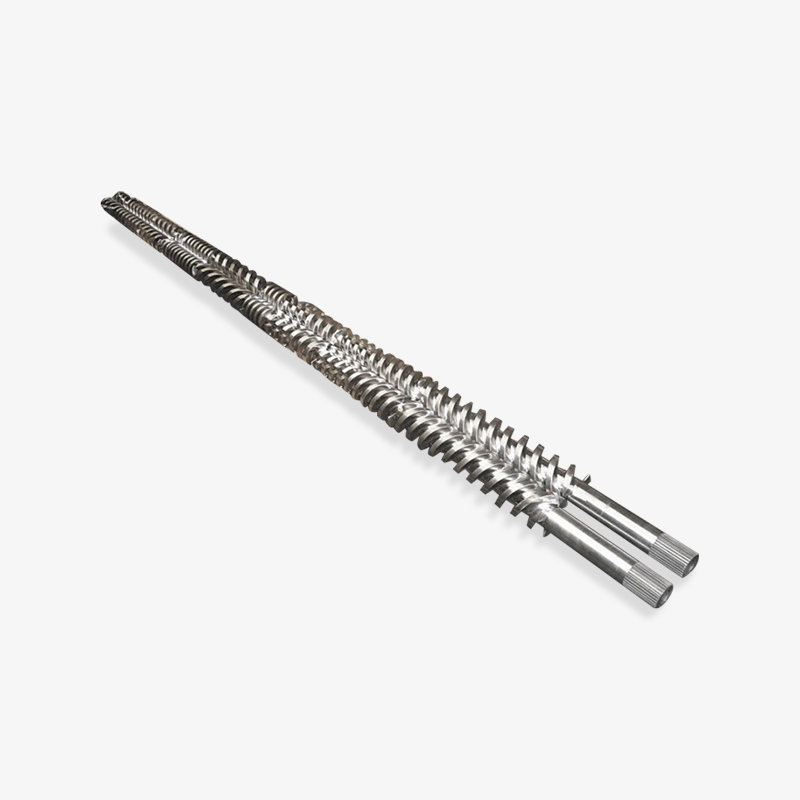
Le parti bivite parallela e bivite conica seguono le stesse regole?
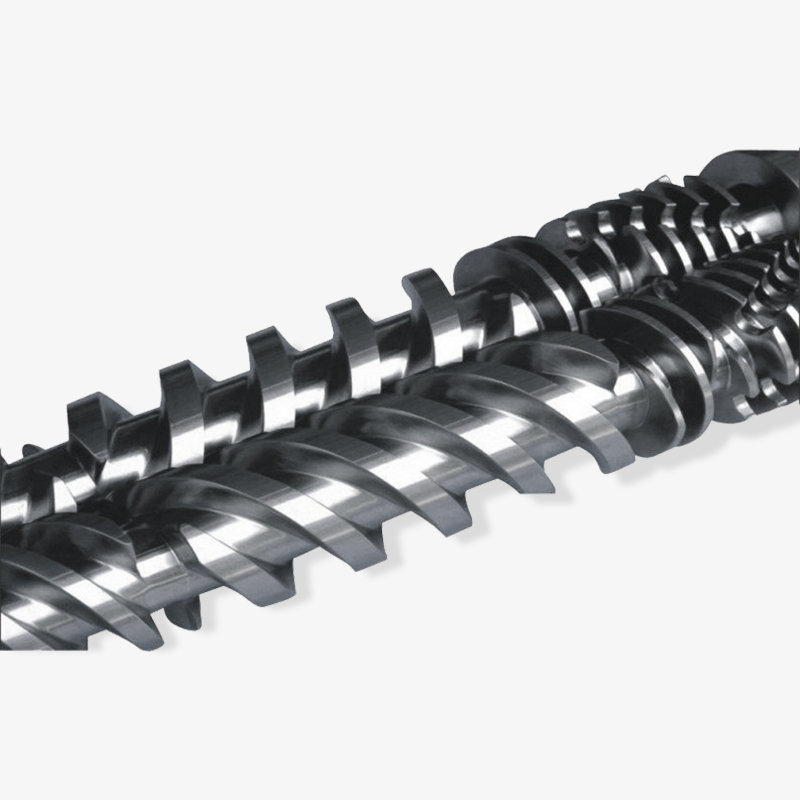
La logica è simile ma la geometria no. Le doppie viti intercambiabili si basano su profili di volo e distanza centrale precisi, quindi le tolleranze di intercambiabilità sono più strette rispetto a quelle di una vite singola. La misurazione dell'usura si concentra ancora sui piani di volo e sulle superfici del foro, ma i valori di gioco accettabili sono inferiori e dovrebbero sempre derivare dal disegno del costruttore della macchina.
La maggior parte dei problemi di cuscino, tiro corto e granello risalgono a una distanza misurata, quindi misurare prima di ordinare.
Dove andare dopo
Se stai prendendo una decisione sull'usura adesso, vale la pena aprire due risorse prima di richiedere un preventivo. Si esaminano i sintomi e le cause che si manifestano più spesso sulle macchine per lo stampaggio; l'altro mostra la gamma standard di componenti di plastificazione disponibili per le apparecchiature di iniezione.
Problemi comuni con le viti e i cilindri delle macchine per stampaggio a iniezione Gamma di viti e cilindri per macchine per stampaggio a iniezione
Zhoushan Microwave Screw Machinery produce viti, cilindri e componenti di macchinari in plastica dal 1990 da una base produttiva di oltre 10.000 metri quadrati, fornendo costruttori di macchine e acquirenti di pezzi di ricambio negli Stati Uniti, Germania, Dubai, Vietnam e Tailandia. Geometria personalizzata, set di viti e cilindri abbinati e accessori di consumo possono essere citati dal tuo disegno.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
