

Autore: Weibo
Data: Oct 26, 2026
Calibrazione e test del sistema di iniezione chimica nelle linee di lavorazione della plastica
Un lavoro di polipropilene caricato con vetro viene eseguito su una macchina per lo stampaggio a iniezione. Il dosatore di additivi è impostato per erogare masterbatch al 2,4%, la velocità della coclea sembra normale e l'operatore non ha toccato la pompa dosatrice dall'ultimo arresto di manutenzione. Eppure il lotto mostra strisce di colore, brevi scatti occasionali e un tasso di scarto in aumento. Il sospetto immediato è solitamente l'alimentatore. Spesso, però, il vero problema è proprio questo calibrazione e test del sistema di iniezione chimica è stato trattato come un'attività di configurazione una tantum piuttosto che come una catena di controlli che include il dispositivo di dosaggio, l'hardware di erogazione della fusione e le condizioni di processo circostanti.
Innanzitutto la conclusione: la calibrazione non significa semplicemente regolare una pompa finché il numero di output non sembra accettabile. Nella lavorazione della plastica, un sistema affidabile di iniezione chimica dipende da un percorso di fusione stabile attraverso la vite e il cilindro, pressione e temperatura ripetibili e una risposta al dosaggio verificata a più di una velocità. I test dovrebbero confermare cosa fa il sistema dopo il riscaldamento, dopo una variazione di velocità, dopo un cambio di materiale e dopo la manutenzione. Se queste quattro condizioni non vengono soddisfatte, un foglio di calibrazione può sembrare perfetto mentre la produzione è ancora alla deriva.
Ciò è importante per gli stampatori a iniezione, le linee di estrusione e i costruttori di attrezzature perché l’iniezione additiva è raramente isolata dal resto della macchina. Coloranti, stabilizzanti, agenti schiumogeni, coadiuvanti tecnologici e componenti reattivi entrano tutti in un flusso di fusione che viene convogliato, compresso, tranciato e dosato da una coclea e da un cilindro. La linea di base di calibrazione è quindi stabile tanto quanto la piattaforma meccanica sottostante.
La calibrazione dimostra il dispositivo di dosaggio; i test dimostrano se l'intero sistema di iniezione e di erogazione della fusione può mantenere tali prestazioni in produzione.
Cosa coprono realmente la calibrazione e i test del sistema di iniezione chimica
Un errore comune è quello di separare “la pompa” dalla “macchina”. Su una linea di produzione, il sistema di iniezione chimica comprende il serbatoio di alimentazione, la linea di aspirazione, la pompa o alimentatore, la linea di scarico, le valvole di ritegno, i manometri, il segnale di controllo, il punto di iniezione e il gruppo vite-cilindro che riceve l'additivo. Un errore di calibrazione può avere origine in una qualsiasi di queste aree. Una pompa peristaltica o a membrana può essere meccanicamente sana ma aspirare l'aria attraverso una guarnizione usurata. Un alimentatore a perdita di peso può essere accurato da solo, ma erogare in modo non uniforme se la pressione della canna fluttua. Una pompa a ingranaggi può mantenere un'uscita costante a una velocità ma perdere ripetibilità durante la riduzione.
Aiuta a dividere la calibrazione e il test in tre livelli. Il primo è il livello dello strumento: setpoint, feedback del sensore, lunghezza della corsa, frequenza degli impulsi, lettura del peso e risposta del controllo. Il secondo è lo strato idraulico o meccanico: guarnizioni, valvole, linee, viti, cilindri, anelli di ritegno, ugelli e componenti di trasmissione. Il terzo è lo strato del processo: temperatura di fusione, contropressione, tempo di residenza, viscosità del materiale e il punto effettivo in cui l'additivo incontra il polimero. Un piano di test utile li tocca tutti e tre, perché un difetto in uno strato spesso si maschera da difetto in un altro.
| Strato | Cosa verificare | Prova pratica | Effetto sull'iniezione additiva |
|---|---|---|---|
| Strumento e controllo | Precisione del setpoint, scala del segnale, tempo di risposta, limiti di allarme | Test di cambio di passo a velocità bassa, media e alta | Rivela una risposta ritardata, un ridimensionamento errato o un feedback instabile |
| Consegna meccanica | Guarnizioni di pompe, valvole di ritegno, restrizioni di linea, ingressi d'aria, usura di viti e cilindri | Ispezione visiva, test di mantenimento della pressione, controllo gravimetrico dell'uscita | Spiega la deriva, la pulsazione, il sottodosaggio intermittente o la perdita di ripetibilità |
| Sciogliere e processare | Profilo della temperatura del cilindro, contropressione, velocità della vite, tempo di residenza, condizione del punto di iniezione | Prova di produzione a breve termine con registrazione della pressione e della temperatura | Mostra se l'additivo viene erogato in un flusso di fusione stabile |
| Documentazione | Risultati di riferimento, fattori di correzione, cronologia della manutenzione, lotto di materiale | Record prima e dopo con limiti di superamento/non superamento | Impedisce che aggiustamenti ripetuti diventino la nuova normalità |
La tabella è volutamente pratica piuttosto che teorica. In un impianto molto attivo, la persona che calibra il sistema può essere un tecnico, un ingegnere di processo o un responsabile della manutenzione. Il test dovrebbe essere abbastanza semplice da poter essere ripetuto, ma abbastanza specifico da evidenziare una tendenza. Una singola lettura di uscita a un setpoint è utile per un controllo rapido, ma non indica se il sistema risponde correttamente quando la produzione passa a una velocità o a un materiale diverso.
Sia per lo stampaggio a iniezione che per l'estrusione, il miglior punto di partenza è un limite di calibrazione scritto. Definire quali componenti rientrano nell'ambito, quali letture vengono registrate e quali condizioni invalidano un test. Ad esempio, un test eseguito prima che la botte raggiunga l'equilibrio termico potrebbe non rappresentare la produzione. Un test eseguito con una viscosità chimica diversa da quella del fluido di produzione può produrre un fattore di correzione fuorviante. Un test che ignora l'usura delle viti può superare la pompa ma fallire il prodotto.
Un registro di calibrazione è significativo solo quando indica le condizioni della macchina, le condizioni del materiale e la velocità di prova con cui è stata effettuata la lettura.
Perché le condizioni della vite e del cilindro modificano la linea di base della calibrazione
L'iniezione chimica viene spesso giudicata solo dal dispositivo di dosaggio, ma il sistema ricevente ha una grande influenza su cosa significhi "preciso" nella produzione. La vite e il cilindro determinano il profilo di pressione, garantendo stabilità, storia di taglio e uniformità di fusione. Se la vite presenta usura sulle punte della rampa, se il foro del cilindro ha perso tolleranza o se l'anello di ritegno su un'unità di iniezione non sigilla in modo uniforme, l'additivo potrebbe essere dosato correttamente alla pompa e distribuito male nel flusso di fusione. L'operatore quindi regola la pompa per compensare un problema meccanico, che allontana la calibrazione dalla sua reale linea di base.
Consideriamo una macchina per lo stampaggio a iniezione che utilizza un additivo sensibile al taglio. Una valvola di non ritorno usurata può consentire un leggero riflusso durante l'iniezione. La pompa dosatrice può comunque erogare la dose programmata, ma la quantità effettiva di additivo che raggiunge lo stampo può variare da ciclo a ciclo. Un solo test di mantenimento della pressione potrebbe non rilevare questo problema perché la perdita è piccola e intermittente. Un test di velocità combinato con un controllo del peso del colpo e una traccia della pressione della canna è più rivelatore. La stessa logica si applica all’estrusione: una sezione di dosaggio usurata può produrre pulsazioni di pressione che fanno sembrare che un additivo liquido “si gonfi” anche quando la pompa è ferma.
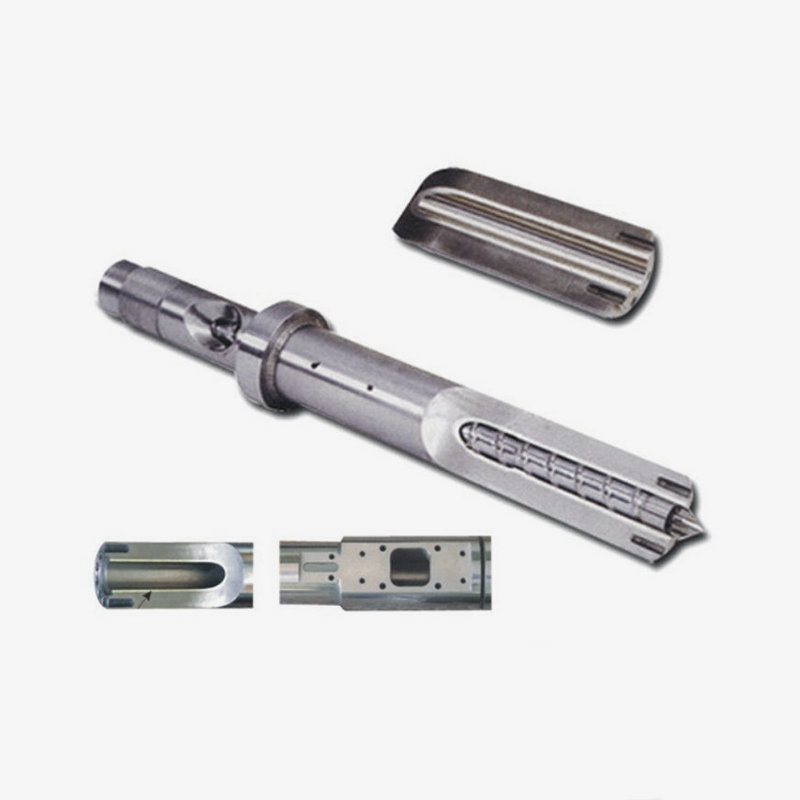
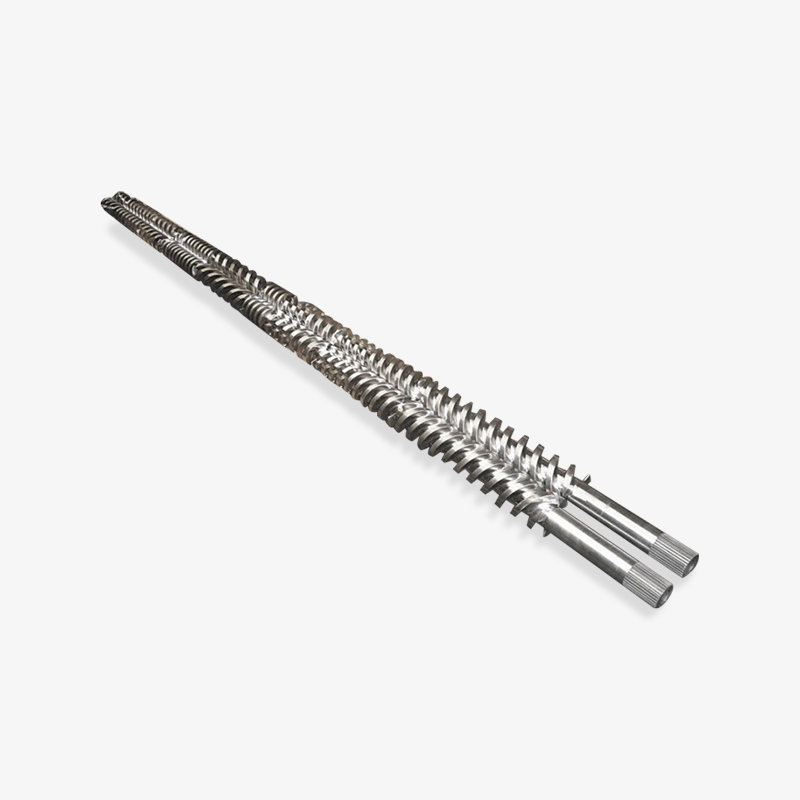
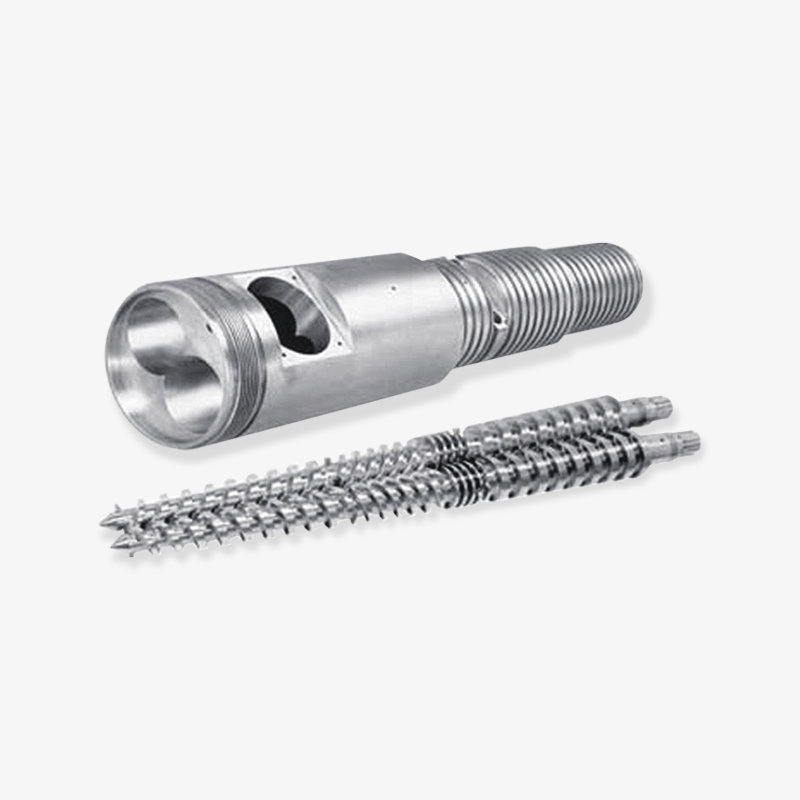
 Vite e cilindro per stampaggio a iniezione personalizzati Vite e cilindro personalizzati per lo stampaggio a iniezione, con gioco abbinato per supportare un trasporto stabile del materiale e ridurre le fluttuazioni; rilevante quando si valuta la sostituzione dell'hardware e la calibrazione. Visualizza il prodotto →
Questo è il motivo per cui un fornitore di viti e cilindri dovrebbe essere trattato come parte della conversazione di calibrazione, non solo come fonte di pezzi di ricambio. L'uniformità dimensionale, la selezione dei materiali e le condizioni della superficie influiscono sulla rapidità con cui una macchina ritorna a una linea di base stabile dopo la manutenzione. Quando viene installata una vite o un cilindro sostitutivo, il sistema di iniezione chimica deve essere testato nuovamente anziché presumere che sia invariato. Il nuovo hardware potrebbe alterare la risposta alla pressione, il tempo di residenza e il comportamento di miscelazione in misura tale da richiedere un nuovo fattore di correzione.
Gli additivi aggressivi e le mescole caricate rendono la questione dell'usura più importante. Fibre di vetro, riempitivi minerali e alcuni ritardanti di fiamma possono accelerare la crescita del gioco nel cilindro e sulla vite. Un cilindro bimetallico o una vite appositamente temprata possono migliorare la resistenza all'usura, ma non eliminano la necessità di calibrazione. Fornisce semplicemente alla calibrazione una migliore possibilità di rimanere stabile tra gli intervalli di manutenzione. La conclusione sbagliata è “migliorare la metallurgia e dimenticare il piano di test”. La conclusione migliore è “migliorare la resistenza all’usura e utilizzare il piano di test per verificare che il miglioramento sia valido”.
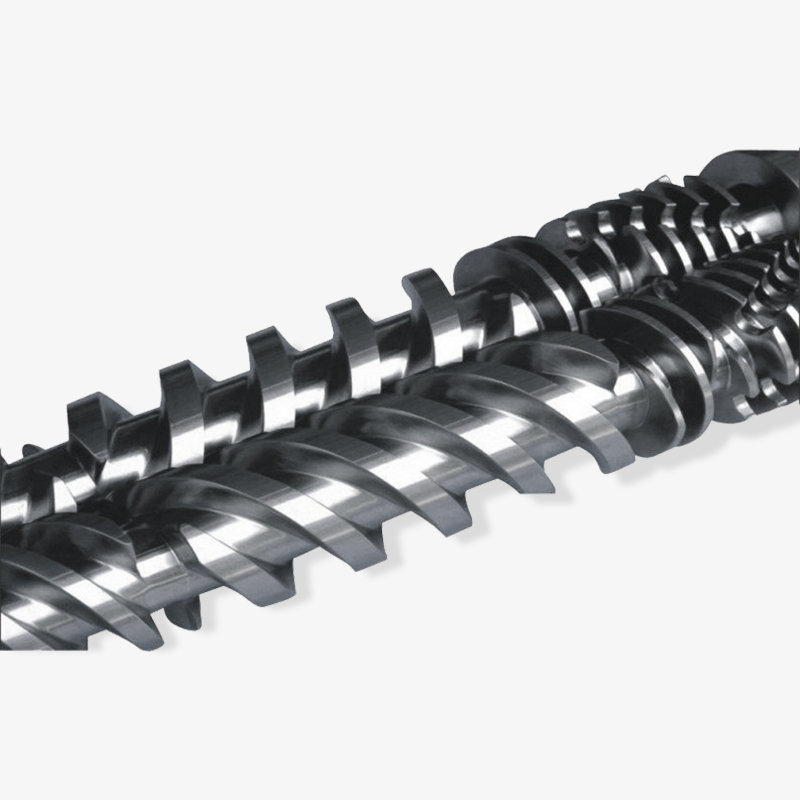
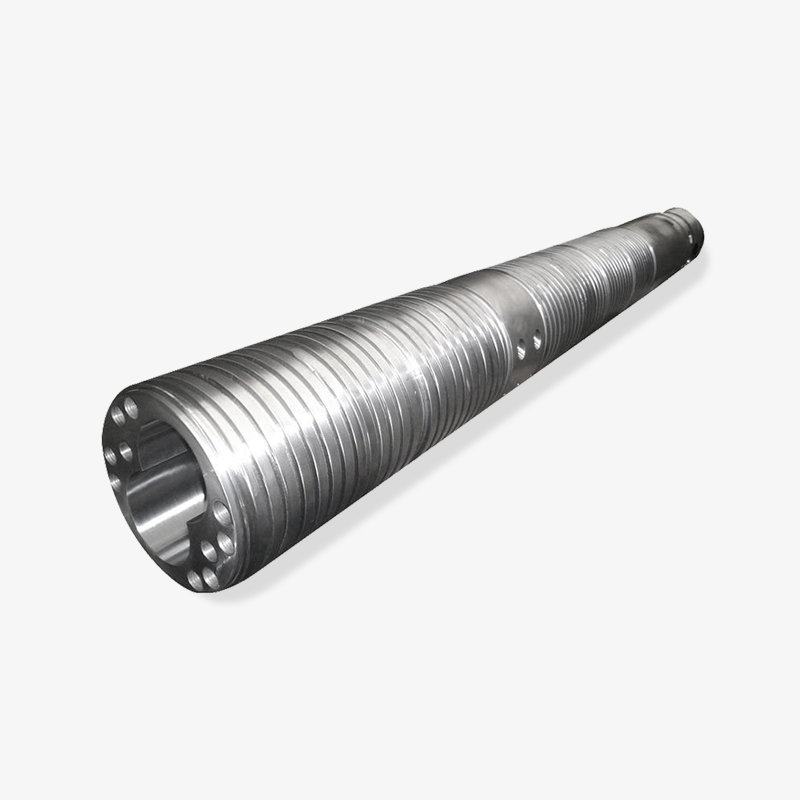
 Cilindro a vite bimetallico personalizzato per plastiche speciali Cilindro a vite bimetallico con struttura in doppia lega e rivestimento resistente all'usura per plastiche tecniche e speciali; un candidato quando si confrontano le opzioni di sostituzione resistenti all'usura e i registri di ispezione. Visualizza il prodotto →
Per le aziende di lavorazione che confrontano le opzioni di sostituzione, richiedere i registri di ispezione che si collegano al piano di calibrazione: diametro della vite, geometria della elica, foro della canna, durezza superficiale e rettilineità. Questi dettagli sono importanti perché un sistema di iniezione chimica calibrato su una macchina usurata può richiedere una correzione continua, mentre lo stesso sistema su una macchina meccanicamente sana può mantenere un setpoint stabile con molte meno regolazioni. L'obiettivo non è una macchina perfetta; l'obiettivo è una condizione nota della macchina su cui si basa la calibrazione.
Se la vite e il cilindro sono usurati, la pompa dosatrice potrebbe essere accusata di un problema di pressione e miscelazione che la sola calibrazione non può correggere.
Un flusso di lavoro pratico di calibrazione e test per ingegneri di processo
Il seguente flusso di lavoro è progettato per un impianto di lavorazione della plastica in cui un additivo chimico, un colorante, un agente schiumogeno o un coadiuvante tecnologico viene iniettato in un estrusore o in una macchina per lo stampaggio a iniezione. Non sostituisce le istruzioni del produttore dell'apparecchiatura, ma fornisce una sequenza ripetibile che può essere adattata a diversi tipi di pompe e modelli di alimentatori.
- Definire le condizioni di produzione. Registrare il grado del materiale, il tipo di additivo, la dose target, il profilo della temperatura di fusione, la velocità della vite, la contropressione, il tempo di ciclo e la velocità della linea. La calibrazione senza queste condizioni è solo un esercizio di officina.
- Ispezionare prima di regolare. Controllare serbatoi, filtri, linee di aspirazione, guarnizioni, valvole di ritegno, punti di iniezione e l'area della canna attorno alla gola di alimentazione e all'ugello. Cercare perdite, sostanze chimiche cristallizzate, linee bloccate, ingressi d'aria e connessioni usurate. Una piccola perdita sul lato di aspirazione può causare un dosaggio irregolare che sembra un problema di controllo.
- Confermare la stabilità termica. Portare il fusto e le linee di dosaggio alla temperatura di produzione e consentire un tempo di immersione sufficiente. La viscosità cambia con la temperatura, quindi una calibrazione eseguita troppo presto potrebbe non essere valida dopo che la macchina si è stabilizzata. Per le sostanze chimiche sensibili alla temperatura, verificare che la linea di iniezione non si surriscaldi o si raffreddi in modo non uniforme.
- Stabilire un output di riferimento. Azionare il dispositivo di dosaggio a una velocità nota e raccogliere l'output in peso o volume in un tempo fisso. Utilizzare contenitori puliti e una bilancia o un manometro adatto alla dose target. Registrare l'uscita effettiva, non il setpoint visualizzato. Ripetere almeno due volte per vedere la ripetibilità.
- Test a velocità multiple. Controlla i tassi di produzione bassi, medi e alti. Una pompa precisa al 70% della corsa può avere una deriva al 20% della corsa. Un alimentatore che funziona bene a velocità costante può rispondere male alle richieste di ciclo breve. Lo scopo è trovare l'intervallo in cui il sistema mantiene la tolleranza, non forzare un fattore di correzione nell'intero intervallo.
- Verificare il tempo di risposta. Introdurre una modifica del setpoint e misurare quanto tempo impiega il sistema per raggiungere la nuova uscita e stabilizzarsi. Ciò è particolarmente importante sulle macchine per stampaggio a iniezione con cicli brevi e sulle linee di estrusione in cui i cambiamenti degli additivi influenzano rapidamente il colore o la formazione di schiuma. Una risposta lenta può portare a una correzione eccessiva da parte dell'operatore.
- Eseguire una prova di produzione. Produrre una tiratura breve in condizioni normali e controllare il risultato: colore, densità, struttura schiumosa, resistenza, finitura superficiale o qualunque cosa l'additivo intenda controllare. Se l'additivo è fondamentale per la stabilità dimensionale o la conformità normativa, includere il controllo di qualità appropriato. Una calibrazione della pompa che non produce un prodotto accettabile è incompleta.
- Registra e blocca la linea di base. Documentare il setpoint, la produzione effettiva, il fattore di correzione, il lotto di materiale, la temperatura, la pressione e la data. Contrassegnare l'intervallo accettabile e l'azione da intraprendere se la lettura non rientra in tale intervallo. La registrazione dovrebbe essere utilizzabile dal turno successivo, non solo dalla persona che ha eseguito il test.
La sequenza è importante perché separa le cause. Se l'output è basso a ogni velocità, il problema potrebbe essere un problema della pompa o dell'alimentazione. Se l'output è accettabile a una velocità elevata ma scadente a una frequenza bassa, il problema potrebbe riguardare il turndown, la pulsazione o la risoluzione del controllo. Se l'output è stabile ma la qualità del prodotto varia, il problema potrebbe essere la miscelazione, la stabilità della pressione o le condizioni del cilindro della vite. Testare più di una frequenza è uno dei modi più rapidi per distinguerli.
È utile anche assegnare un “proprietario della calibrazione” per ogni linea. Quella persona non ha bisogno di eseguire tutti i test, ma dovrebbe controllare il record di riferimento e approvare le modifiche. Senza proprietà si accumulano piccoli aggiustamenti. Un turno aumenta la corsa della pompa per correggere un problema di colore, il turno successivo la riduce per risparmiare additivo e nel giro di poche settimane nessuno sa quale sia l'impostazione convalidata.
Calibrare alla velocità di funzionamento effettiva della macchina, quindi dimostrare la ripetibilità ai limiti inferiore e superiore di tale intervallo.
Metodi di test che rivelano più di una singola lettura del flusso
Nessun singolo test copre ogni modalità di guasto. Un controllo gravimetrico è eccellente per la precisione dell'output, ma potrebbe non rilevare una lenta perdita di pressione. Un test di pressione può rivelare l'integrità della tenuta, ma non dimostra che l'additivo sia distribuito nella massa fusa. Una prova di produzione mostra il risultato finale, ma potrebbe non identificare quale componente si sta spostando. La risposta pratica è un piccolo set di test ripetuto in ordine coerente.
Durante la messa in servizio, la maggior parte dei team dedica la massima attenzione alla verifica dell'output perché è visibile e facile da documentare. La stabilità della pressione e le condizioni della temperatura ricevono solitamente il livello successivo di attenzione, seguito dall'ispezione dell'usura e dai test di risposta. La tabella seguente mostra un profilo di enfasi pratica, non una regola rigida. Lo scopo è stimolare una discussione su dove l'attuale piano di calibrazione potrebbe essere sottoponderato.
Enfasi relativa della calibrazione durante la messa in servizio
Produzione e ripetibilità Alto
Stabilità della pressione e della tenuta Alto
Temperatura e viscosità Medio
Risposta e rifiuto Medio
Andamento usura e manutenzione In corso
Il grafico punta verso un piano equilibrato piuttosto che una decisione di superamento/fallimento basata su un solo numero. La verifica dell'uscita è essenziale, ma non deve escludere i controlli della pressione, perché una pompa può erogare il volume corretto in una linea parzialmente bloccata o pulsante. I controlli di temperatura e viscosità meritano un'attenzione simile quando l'additivo è sensibile al calore o quando la linea di iniezione attraversa una zona calda. I test di risposta e di turndown sono più importanti nello stampaggio a iniezione a ciclo breve e nelle linee di estrusione che cambiano velocità durante il turno. Le tendenze dell’usura sono più lente, ma spiegano perché una calibrazione superata lo scorso trimestre ora necessita di un diverso fattore di correzione.
Per un produttore o fornitore di viti e cilindri, queste categorie di test forniscono anche un'utile conversazione di servizio. Quando un'azienda di lavorazione segnala un dosaggio di additivi instabile, le prime domande dovrebbero separare la potenza della pompa dalla stabilità dell'erogazione del materiale fuso. La traccia della pressione nella canna è stabile? La vite si sta riprendendo in modo consistente? L'anello di ritegno è sigillato? Il punto di iniezione è chiaro? Un fornitore che comprende queste interazioni può aiutare il cliente a evitare di sostituire una pompa quando il vero problema è una sezione di dosaggio usurata.
Una serie di test pratici comprende spesso quattro controlli: un test gravimetrico in uscita a tre velocità, un controllo del mantenimento della pressione o delle perdite sul lato di scarico, un breve ciclo di produzione con registrazione della temperatura e della pressione e un'ispezione visiva della vite, del cilindro, della valvola di ritegno e del punto di iniezione. Aggiungi un controllo del tempo di risposta quando il circuito di controllo è veloce e aggiungi una revisione della tendenza dell'usura quando il materiale è abrasivo. Il set di test non deve essere complicato, ma deve essere ripetuto ogni volta nello stesso modo.
Utilizzare almeno un test di output, un test di pressione e un test di produzione; ciascuno rileva una classe diversa di errore di calibrazione.
Tolleranza, frequenza e record: definizione di standard realistici
Le tolleranze dovrebbero derivare dai requisiti del prodotto e dalla capacità del sistema, non da un numero copiato su un modulo generico. Un colorante che influisce sull'aspetto può tollerare una banda più ampia rispetto a un additivo reattivo che influisce sulla stabilità dimensionale o sulla conformità. Un agente schiumogeno può essere molto sensibile alle variazioni di velocità, mentre un coadiuvante tecnologico può essere più tollerante. Il piano di calibrazione dovrebbe indicare la banda accettabile per ciascun additivo e l'azione da intraprendere quando la banda viene superata.
Un'utile dichiarazione di tolleranza è composta da tre parti: la dose target, la deviazione consentita e la condizione del test. Ad esempio, "obiettivo del 2,0% in peso al ritmo di produzione, intervallo accettabile dall'1,9% al 2,1%, verificato dopo 30 minuti di immersione termica". Questo è più utile di "pompa calibrata". Dice al tecnico successivo cosa è stato testato e che aspetto aveva "buono". Laddove l'additivo è critico, eseguire il test su più di un tasso e registrare il fattore di correzione per ciascun tasso anziché forzare un'unica media.
La frequenza dovrebbe essere basata sul rischio. Applicazioni ad alto rischio, materiali abrasivi, prodotti chimici aggressivi e linee che funzionano continuamente potrebbero richiedere controlli più frequenti. Un'applicazione stabile con un prodotto chimico pulito e una macchina ben mantenuta potrebbe richiedere verifiche meno frequenti. I punti di attivazione contano tanto quanto il calendario: dopo un cambio di vite o cilindro, dopo una sostituzione di guarnizioni o valvole, dopo un cambio di lotto di materiale, dopo un arresto prolungato e dopo qualsiasi cambiamento di qualità inspiegabile. Una calibrazione eseguita solo in una data mensile fissa può non rilevare un problema iniziato il giorno successivo all'ultimo test.
- Giornaliero: controllo visivo di perdite, linee bloccate, livello basso del serbatoio e allarmi evidenti di pressione o temperatura.
- Settimanale: confermare la produzione al ritmo di produzione e confrontarla con il record di riferimento.
- Mensile o trimestrale: prova i tassi bassi e alti, controlla i tempi di risposta e rivedi gli indicatori di usura.
- Dopo la manutenzione: ricalibrare il sistema ogni volta che si cambia la vite, il cilindro, la valvola di ritegno, la pompa o il punto di iniezione.
- Dopo il cambio del materiale: verificare la viscosità, la sensibilità alla temperatura e qualsiasi fattore di correzione richiesto.
Le registrazioni dovrebbero essere sufficientemente brevi da poter essere completate e sufficientemente specifiche da poter essere sottoposte a verifica. Di solito è sufficiente un modulo di una pagina con data, riga, materiale, additivo, setpoint, potenza effettiva, velocità di prova, temperatura, pressione, fattore di correzione e tecnico. Aggiungi un campo commenti per qualsiasi cosa insolita: un nuovo lotto di prodotti chimici, una pompa rumorosa, una fluttuazione di pressione o una recente riparazione di una botte. Nel corso del tempo, i commenti spesso spiegano la deriva meglio dei soli numeri.
Impostare la tolleranza dal rischio del prodotto e impostare la frequenza dal rischio della macchina; nessuno dei due dovrebbe essere copiato alla cieca da un'altra riga.
Errori comuni di calibrazione e come individuarli tempestivamente
Il guasto più comune non è una pompa completamente morta. Si tratta di un bias lento: il sistema fornisce leggermente più o leggermente meno della linea di base registrata e l'operatore la corregge a sensazione. Il colore diventa un po' più scuro, la schiuma diventa un po' più densa o le prestazioni del ciclo cambiano. Poiché il cambiamento è graduale, non suona alcun allarme. Un grafico di tendenza dell'output effettivo rispetto al setpoint rileva questo aspetto prima di un singolo controllo pass/fail.
L'ingresso di aria è un'altra causa frequente. Un raccordo di aspirazione allentato, una guarnizione usurata o un serbatoio quasi vuoto possono introdurre aria nella linea. La pompa potrebbe ancora funzionare, ma l'uscita diventa pulsante o incoerente. Su una macchina per lo stampaggio a iniezione, il sintomo può apparire come brevi scatti intermittenti o variazioni di colore che sembrano non correlate all'additivo. Una linea pulita, un controllo delle perdite e un test di uscita costante a bassa velocità solitamente mettono in luce il problema.
L'instabilità della pressione viene spesso interpretata erroneamente come un problema di calibrazione. Se la pressione del cilindro fluttua a causa di un anello di ritegno usurato, di un ugello parzialmente ostruito o di un recupero instabile della vite, l'additivo potrebbe essere erogato in un flusso di materiale fuso incoerente. La calibrazione della pompa può essere corretta mentre la concentrazione finale è sbagliata. È qui che una revisione dei problemi comuni del cilindro della vite della macchina per lo stampaggio a iniezione può far risparmiare tempo, perché la correzione può essere meccanica piuttosto che strumentale.
Prossime letture utili
La deriva legata alla temperatura è facile da trascurare. Una sostanza chimica calibrata su una viscosità può comportarsi diversamente quando cambia il profilo del cilindro o quando la linea di iniezione si trova più vicino a una zona calda. Il registro della calibrazione dovrebbe includere la temperatura alla quale è stato eseguito il test. Se la temperatura di produzione è diversa, il fattore di correzione potrebbe non essere trasferito. Ciò è particolarmente rilevante per gli agenti schiumogeni e gli additivi reattivi dove piccoli cambiamenti di temperatura possono alterare il comportamento di reazione o espansione.
Infine, fai attenzione allo "slittamento dell'aggiustamento". Un tecnico modifica la corsa della pompa per risolvere un problema di qualità a breve termine, ma la modifica non viene registrata. Il turno successivo vede una linea di base diversa e si adatta nuovamente. Dopo diverse settimane, il sistema funziona con impostazioni non documentate. Una semplice regola lo impedisce: ogni variazione del setpoint di dosaggio deve essere documentata con una motivazione. Se il motivo è un problema meccanico, risolvere il problema meccanico anziché nasconderlo nella calibrazione.
La maggior parte degli errori di dosaggio sono errori lenti, perdite d'aria o problemi di pressione mascherati da derive di calibrazione; i dati di tendenza li espongono prima dei rottami.
Selezione di un fornitore di viti e cilindri per prestazioni di iniezione stabili
Quando un'azienda di trasformazione acquista viti e cilindri sostitutivi, la decisione di acquisto dovrebbe includere la routine di calibrazione e test che seguirà l'installazione. Una parte a basso costo che modifica la risposta alla pressione o si usura rapidamente può creare mesi di aggiustamenti del dosaggio. Un pezzo tecnicamente idoneo con dimensioni e qualità del materiale documentati offre all'ingegnere di processo un punto di partenza stabile. Questo è il motivo per cui la valutazione dovrebbe includere la capacità di ispezione del produttore, non solo il prezzo per pezzo.
Chiedere in che modo il fornitore controlla la geometria della vite, la tolleranza del foro del cilindro, la rettilineità, la durezza superficiale e la tracciabilità del materiale. Chiedere se il fornitore può fornire rapporti dimensionali con la spedizione. Chiedere quali opzioni resistenti all'usura sono disponibili per l'additivo o il riempitivo specifico. Per i composti abrasivi può essere appropriato un cilindro a vite bimetallico o una vite temprata, ma la scelta dovrebbe basarsi sul meccanismo di usura e non su una generica etichetta di aggiornamento. Un fornitore che comprende le applicazioni di estrusione e stampaggio a iniezione può aiutare ad abbinare l'hardware al rischio del processo.
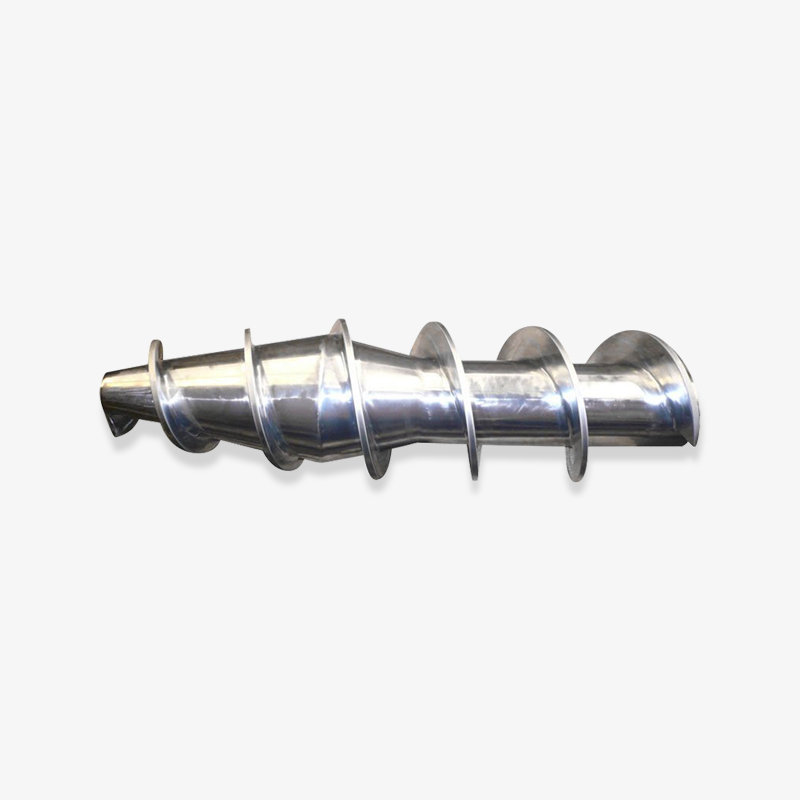
 Cilindro a vite singola personalizzato per estrusione Canna monovite personalizzata per estrusione con componenti modulari e supporto di controllo; rilevante quando l'usura della zona di alimentazione o il gioco del cilindro della coclea possono influire sulla stabilità del trasporto. Visualizza il prodotto →
Per le linee di estrusione la stessa logica vale per il cilindro monovite e la manica di alimentazione. Se la sezione di alimentazione è usurata o il gioco tra cilindro e vite è eccessivo, la velocità di trasporto potrebbe diventare instabile. Il sistema di iniezione dell'additivo riceve quindi un flusso di materiale fuso che già varia in pressione e potenza. La calibrazione potrebbe essere ancora possibile, ma richiederà correzioni più frequenti. Un fornitore in grado di discutere la progettazione della zona di alimentazione, il rapporto di compressione e i modelli di usura è più utile di uno che cita solo un codice prodotto.
Gli acquirenti industriali spesso confrontano un produttore, un fornitore e un grossista in base ai tempi di consegna e al prezzo unitario. Questi fattori contano, ma dovrebbero essere soppesati con il costo di una produzione instabile. Un set vite-cilindro fornito con dati di ispezione chiari e specifiche del materiale coerenti può ridurre il numero di variabili durante la messa in servizio. Ciò rende la prima calibrazione più rapida e la linea di base a lungo termine più affidabile. Fornisce inoltre alla manutenzione un punto di riferimento quando eventualmente inizia l'usura.
Il miglior fornitore di viti e cilindri riduce le variabili di calibrazione documentando dimensioni, materiali e opzioni di usura prima che le parti raggiungano lo stabilimento.
Domande frequenti: calibrazione e test del sistema di iniezione chimica
Con quale frequenza deve essere calibrato un sistema di iniezione chimica?
Non esiste un intervallo universale. Una pianificazione basata sul rischio è più utile: verificare settimanalmente l'output al tasso di produzione, testare i tassi bassi e alti mensilmente o trimestralmente e ristabilire il riferimento dopo interventi di manutenzione, modifiche dei materiali o cambiamenti di qualità inspiegabili. Gli additivi ad alto rischio, i riempitivi abrasivi e le linee continue richiedono solitamente controlli più rigorosi rispetto alle applicazioni stabili e a basso rischio.
Quale tolleranza è ragionevole per la calibrazione del sistema di iniezione chimica?
La tolleranza dovrebbe derivare dai requisiti del prodotto e dalla capacità del sistema. Un punto di partenza comune è una fascia ristretta attorno alla dose target al ritmo di produzione, con controlli separati a ritmi bassi e alti. La registrazione dovrebbe indicare l'obiettivo, la deviazione consentita, la velocità del test e la temperatura in modo che il risultato possa essere confrontato in modo equo.
La calibrazione deve essere eseguita con acqua o con il prodotto chimico di produzione?
L'acqua è utile per i controlli meccanici, ma potrebbe non rappresentare la viscosità, la densità o la sensibilità alla temperatura del prodotto chimico di produzione. Utilizzare l'acqua per i controlli iniziali delle perdite e della risposta quando è sicuro, quindi verificare con un fluido rappresentativo o con la sostanza chimica reale in condizioni controllate. Il fattore di correzione dovrebbe essere basato sul fluido che verrà utilizzato nella produzione.
Quali test dovrebbero essere ripetuti dopo aver sostituito una vite o un cilindro?
Ripetere il test di uscita a velocità multiple, il controllo del mantenimento della pressione o delle perdite, la verifica dell'assorbimento della temperatura e una breve prova di produzione. Una nuova vite o cilindro può modificare la risposta alla pressione, la miscelazione e il tempo di permanenza, pertanto il vecchio fattore di correzione potrebbe non essere più valido. Ribasare il sistema e registrare i nuovi valori.
Come posso capire se l'errore di dosaggio deriva dalla pompa o dalla vite e dal fusto?
Separare il sistema. Verificare la potenza della pompa in base al peso o al volume nel punto di iniezione o in una porta di prova. Quindi controllare la stabilità della pressione della canna, il recupero della vite, la tenuta dell'anello di controllo e le condizioni dell'ugello. Se la potenza della pompa è stabile ma la qualità del prodotto varia in base alla pressione o al tempo del ciclo, l'hardware di erogazione della fusione è la fonte più probabile.
Un cilindro a vite bimetallico elimina i problemi di calibrazione?
No. Un cilindro bimetallico può migliorare la resistenza all'usura in applicazioni abrasive o corrosive, il che può aiutare la linea di base di calibrazione a rimanere stabile più a lungo. Non sostituisce i test di output, i controlli della pressione, la verifica della temperatura o le registrazioni. La metallurgia supporta la stabilità; il piano di test lo dimostra.
Perché il dosaggio dell'additivo varia dopo la modifica del lotto di materiale?
I lotti di materiale possono differire in termini di viscosità, contenuto di riempitivo, umidità o comportamento termico. Queste differenze modificano la pressione di fusione e il modo in cui l'additivo si miscela. Ricontrollare la velocità di produzione, il profilo della temperatura e il fattore di correzione dopo un cambiamento di lotto. Se la deriva è ampia, verificare che l'additivo stesso non abbia subito modifiche nel contenuto di solidi o nella densità.
La calibrazione e i test dovrebbero rispondere a tre domande: quale dose viene erogata, in quali condizioni si trova la macchina e cosa riceve effettivamente il prodotto.
Lista di controllo finale per la messa in servizio per l'iniezione di additivi stabili
Prima di firmare un sistema nuovo o riparato, verificare che la macchina abbia raggiunto la stabilità termica, che le linee di dosaggio siano prive di perdite, che l'uscita sia stata controllata a più di una velocità, che la risposta alla pressione sia costante e che la prova di produzione soddisfi i requisiti di qualità. Registrare la linea di base in un formato utilizzabile dal turno successivo. Se è stata sostituita una vite o un cilindro, annotare le nuove dimensioni e il grado del materiale in modo che le tendenze future di usura abbiano un riferimento. Se viene introdotto un nuovo lotto di sostanza chimica, considerare la prima esecuzione come un'esecuzione di verifica anziché presumere che sia ancora valido il vecchio fattore di correzione.
Il punto più ampio è che la calibrazione è una disciplina di produzione, non una formalità di manutenzione. Un sistema di iniezione chimica può essere calibrato tecnicamente e produrre comunque parti difettose se l'hardware di erogazione della fusione è instabile. Può anche essere meccanicamente sano e continuare a spostarsi se le condizioni del test non sono rappresentative. Gli impianti che ottengono i migliori risultati collegano il dispositivo di dosaggio, la coclea e il fusto e il controllo della qualità del prodotto in un'unica routine. Non si basano su un singolo numero per dimostrare che tutto è sotto controllo.
Questa routine non deve essere complessa. Deve essere ripetibile, documentato e legato alle effettive condizioni di produzione. Quando ciò accade, la calibrazione e i test diventano uno strumento per ridurre gli scarti, proteggere la spesa per additivi e prolungare la vita operativa della vite e del cilindro. Il risultato è un processo più prevedibile, meno aggiustamenti di emergenza e una risposta più chiara quando qualcosa va alla deriva.
L'iniezione stabile di additivi deriva da una routine di test ripetibile che collega il dispositivo di dosaggio, le condizioni del cilindro a vite e il risultato del prodotto finale.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
