

Autore: Weibo
Data: Nov 17, 2026
Parti di macchine per iniezione plastica: guida all'acquisto di viti, cilindri e parti soggette ad usura
Una macchina da 250 tonnellate si ferma a metà turno. Il peso della stampata è variato per tre settimane, il tempo di fusione è superiore di quasi il 20% al valore impostato e si notano strisce nere sulle parti che erano pulite il mese scorso. La manutenzione controlla prima lo stampo, poi la resina, infine estrae l'unità di plastificazione e rileva che la sezione di dosaggio della vite è usurata abbastanza gravemente da far scivolare il materiale oltre l'anello di controllo.
Questa è la modalità di guasto che effettivamente costa la produzione di una macchina per lo stampaggio a iniezione. Non la pompa, non la valvola: la vite, il cilindro, l'anello di ritegno e l'ugello. Questi quattro si indossano insieme, ma vengono quasi sempre acquistati come quattro articoli separati, ordinati uno alla volta, con il più economico e il primo a fallire che attirano l'attenzione per primi.
Il solito risultato: qualcuno emette un ordine di acquisto per un barile, lo segue con una vite e spinge l'anello di controllo fino alla prossima chiusura. La macchina si rimonta, continua a perdere, va ancora alla deriva e la nuova vite viene incolpata per questo.
Se hai già cercato questo argomento in precedenza, probabilmente sei arrivato a pagine che descrivono i componenti dello stampo a iniezione: cavità, anime, perni di estrazione, guide, circuiti di raffreddamento. Quelle sono parti di stampo, non parti di macchine. Si trovano in una catena di fornitura diversa, falliscono in modi diversi e vengono acquistati da persone diverse. Questo articolo riguarda la macchina: quali parti della macchina per iniezione plastica si usurano, come sono specificate, cosa controllare prima di ordinare e come evitare che una riparazione diventi un acquisto ripetuto tre mesi dopo.
Le parti della macchina per iniezione plastica che costano di più - vite, cilindro e anello di ritegno - compaiono raramente nell'elenco dei ricambi, perché si guastano per un lento decadimento delle prestazioni piuttosto che per una rottura improvvisa.
Quali parti della macchina per iniezione plastica decidono effettivamente la tua produzione
Eliminando il linguaggio del marketing, le parti di una macchina per lo stampaggio a iniezione si dividono in tre gruppi. Ogni gruppo ha la propria logica di acquisto e mescolarli è il punto in cui iniziano la maggior parte degli errori di ordinazione.
- Unità di plastificazione e iniezione: vite, cilindro, anello di ritegno (valvola di non ritorno), punta della vite, ugello, corpo dell'ugello, gola di alimentazione, fasce riscaldanti e tasche per termocoppia. Queste parti vedono il polimero fuso sotto pressione, ad ogni ciclo, per anni.
- Sistema di bloccaggio e bloccaggio: colonne, dadi delle colonne, piani fissi e mobili, perni a ginocchiera, boccole, cilindri idraulici e pistone di bloccaggio. Queste parti sono soggette al carico meccanico e alla fatica, non al polimero.
- Guida, impianto idraulico e controllo: pompe, valvole proporzionali, servomotori, sensori di pressione, trasduttori di posizione e moduli di controllo. Questi falliscono per contaminazione, calore o componenti elettronici, non per abrasione.
Il gruppo di plastificazione e iniezione è il luogo in cui si decide la produzione. Una pompa usurata attiverà l'allarme e fermerà la macchina. Un anello di controllo usurato manterrà la macchina in funzione mentre ti farà risparmiare tempo di ciclo, tasso di scarto e consistenza dimensionale, e nessuno presenta una richiesta di manutenzione perché tecnicamente non si è rotto nulla.
Questa è la differenza fondamentale nel modo in cui queste parti falliscono. La metà dei guasti delle unità di bloccaggio si annunciano da soli: un dado della barra di collegamento rotto, un cilindro che perde, un perno a ginocchiera che inizia a stridere. I fallimenti nella plastificazione si annunciano con dati che devi cercare: ampliamento della distribuzione del peso dell'iniezione, contrazione della posizione del cuscino, aumento della temperatura di fusione, macchie nere che appaiono su una parte che andava bene l'ultimo trimestre.
Vale anche la pena separare correttamente le parti della macchina dalle parti dello stampo, perché i risultati della ricerca raramente lo fanno. Un inserto a cavità, un collettore a canale caldo, una boccola di colata e un manicotto di espulsione fanno parte degli utensili. Una vite, un cilindro e un anello di ritegno sono lavorati a macchina. L'attrezzatura viene acquistata da un ingegnere di stampi a fronte del disegno di una parte; le parti della macchina vengono acquistate da un team di manutenzione o approvvigionamento in base a un foglio di costruzione della macchina e a una specifica della resina. Le due specifiche non sono intercambiabili, e nemmeno i fornitori.
Ordina l'elenco delle parti in base alla modalità di guasto, non in base al prezzo: le parti plastificate si guastano lentamente e costano la produzione, le parti di bloccaggio si guastano improvvisamente e costano giorni di produzione.
La coppia vite-canna è al centro di ogni acquisto
Quasi ogni conversazione sulle specifiche inizia qui, e dovrebbe. La vite e il cilindro sono le uniche parti della macchina che toccano continuamente il polimero e le loro condizioni rappresentano il limite massimo di tolleranza che la macchina può contenere.
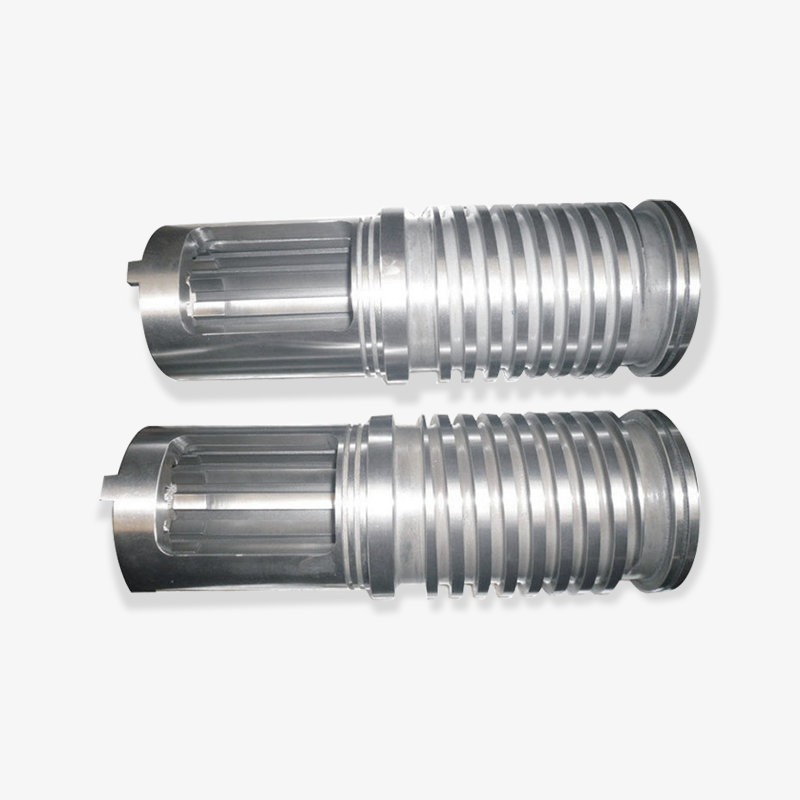
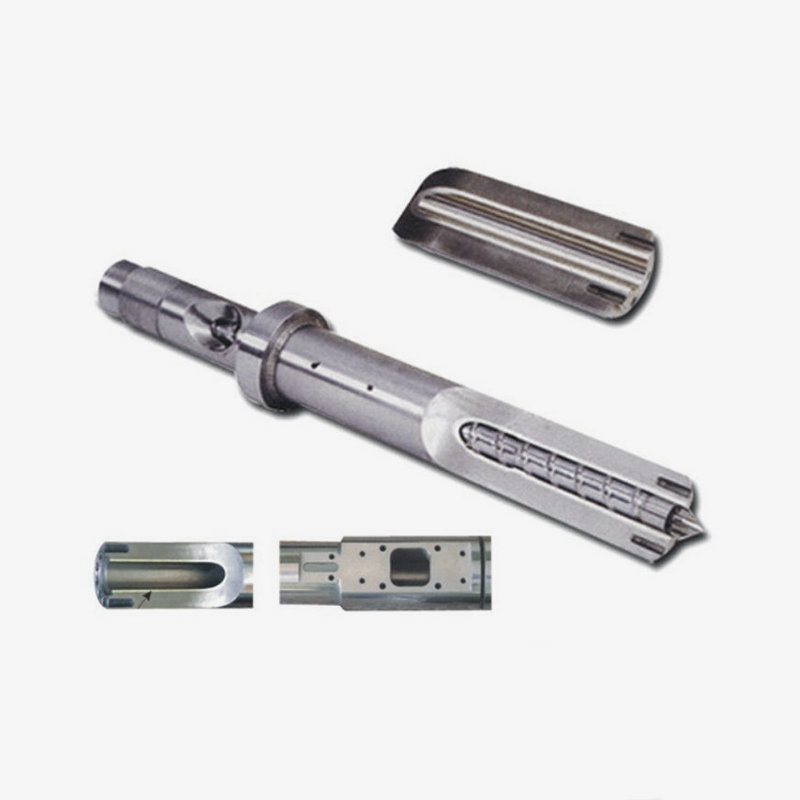
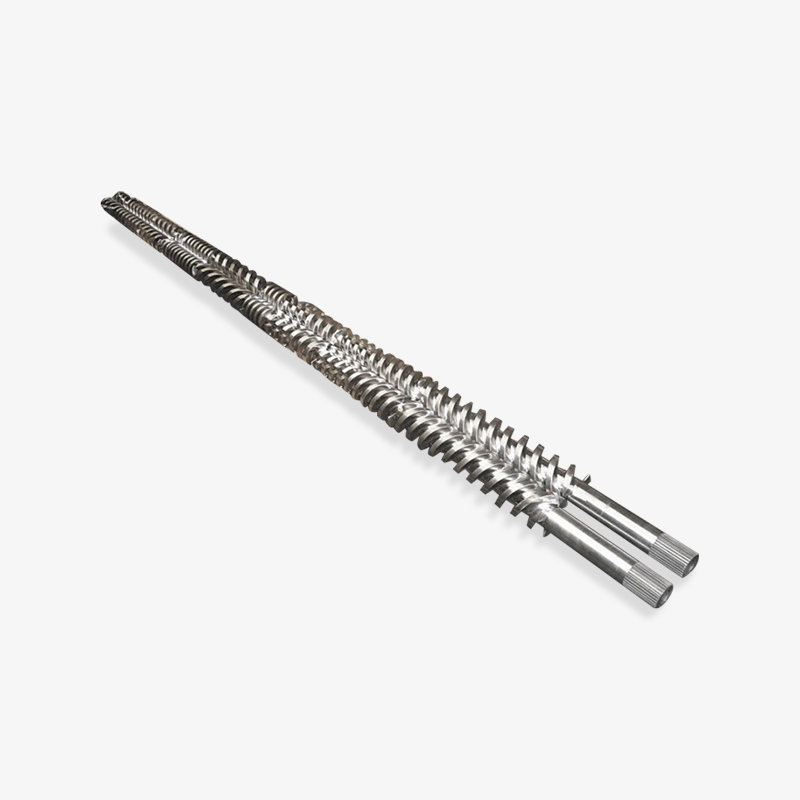
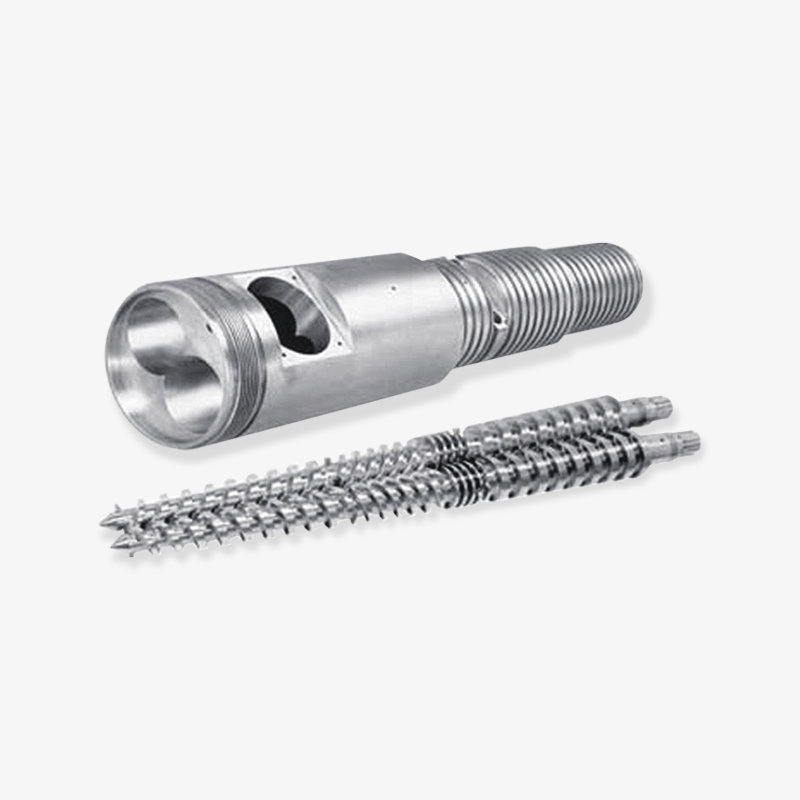
 Vite e cilindro per stampaggio a iniezione personalizzati La vite e il cilindro sono le uniche parti a contatto continuo con il polimero, quindi il loro design e le loro condizioni ottimali stabiliscono il limite massimo di tolleranza della macchina. Visualizza il prodotto →
Il rapporto di lavoro tra i due è un nulla osta controllato. Su una vite di iniezione per uso generale, il gioco radiale tra la rampa della vite e il foro della canna è tipicamente compreso tra lo 0,1 e lo 0,2% del diametro della vite per lato, sufficientemente stretto da fungere da tenuta e sufficientemente allentato da non grippare. Tale spazio si sposta solo in una direzione una volta che la macchina entra in produzione. Quando si apre, il polimero scorre all'indietro attraverso i facchini invece che in avanti nell'iniezione, e la macchina compensa spingendo la vite più lontano e più a lungo.
È possibile visualizzare il problema di gioco nei dati di processo prima di vederlo nelle parti. Osserva una maggiore diffusione del peso dei pallini durante uno spostamento, una posizione di cuscino che tende verso lo zero e un tempo di fusione che aumenta costantemente mentre le temperature della canna rimangono piatte. Questi tre segnali insieme sono la classica firma di un gioco tra la vite e la canna in apertura o di un anello di ritegno che perde.
La geometria conta tanto quanto l'usura. I principali parametri che ti verrà chiesto di confermare sono:
- Diametro della vite e rapporto lunghezza/diametro: le viti di iniezione per uso generale funzionano comunemente tra 18:1 e 24:1. I rapporti brevi sono adatti alle resine sensibili al calore; rapporti più lunghi danno una migliore miscelazione e uniformità di fusione per i tecnopolimeri.
- Rapporto di compressione: basso per polimeri amorfi come ABS e PS, più alto per materiali semicristallini come PP e PE, dove la densificazione durante la fusione necessita di maggiore compressione.
- Lunghezze di alimentazione, compressione e dosaggio: la proporzione tra le tre zone controlla la delicatezza con cui viene trasportato il materiale e la stabilità della massa fusa alla fine della corsa.
- Zone di riscaldamento del barile e posizioni della termocoppia: questi devono corrispondere alla configurazione di controllo della macchina, non solo alle dimensioni fisiche. Una canna che si avvita perfettamente ma inserisce il foro della termocoppia nel posto sbagliato non manterrà mai un profilo stabile.
L'errore che costa di più è dimensionare una vite sostitutiva semplicemente copiando il disegno originale. Se la macchina ha cambiato il funzionamento (un grado riempito, un contenuto di vetro più elevato, un ciclo più veloce) la geometria originale potrebbe essere la ragione per cui il pezzo si è guastato prematuramente. La sostituzione è l'unico momento in cui la geometria può essere corretta senza costi aggiuntivi.
Sostituisci la vite e il cilindro in base al gioco misurato e alla deriva nei dati di processo, non in base a un calendario fisso, e utilizza l'ordine di sostituzione per correggere la geometria che non corrisponde più alla resina utilizzata.
Parti soggette ad usura che devono essere sostituite in blocco
L'anello di controllo è la parte più economica dell'unità di plastificazione e quella lasciata più spesso in sede durante una ricostruzione. Quella singola decisione annulla la maggior parte dei vantaggi di una nuova vite e canna.
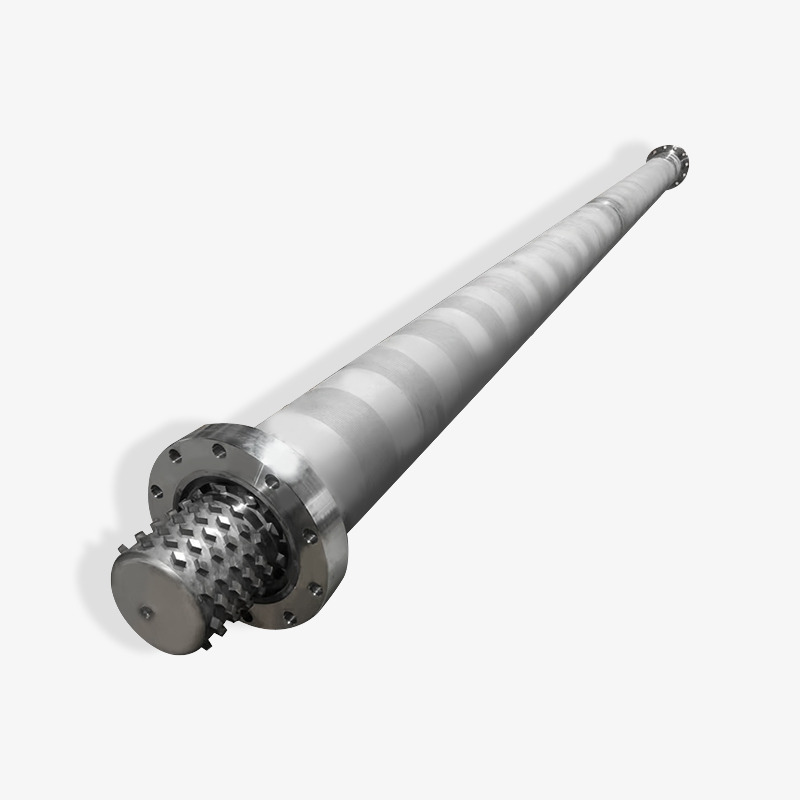
 Accessori personalizzati per macchine per stampaggio a iniezione e componenti dell'anello di controllo L'anello di controllo è economico ma fondamentale e questo set di accessori SKD61 include il corpo anteriore, le parti delle viti e l'ugello per ricostruzioni abbinate. Visualizza il prodotto →
Un anello di ritegno funziona scorrendo sulla testa della vite e sigillando contro una sede durante l'iniezione. Sia l'anello che la sede si usurano. Un nuovo anello su una sede usurata lascia uno spazio che si apre sotto la pressione di iniezione, e quell'intervallo si comporta esattamente come una vite usurata: incoerenza delle dimensioni dei pallini, tempi di tenuta più lunghi, flash su uno scatto e scatti brevi su quello successivo. Le parti che appartengono a questo gruppo sono:
- Anello di ritegno e sede anello di ritegno (valvola di non ritorno): la tenuta primaria contro il riflusso durante l'iniezione.
- Punta della vite e testa dell'ugello: il percorso del fluido tra la zona di dosaggio e il canale di colata dello stampo.
- Corpo dell'ugello e punta dell'ugello: parti a contatto che subiscono sia il ciclo termico che la forza di contatto meccanica contro lo stampo.
- Gola di alimentazione e manicotto di alimentazione: l'interfaccia tra tramoggia e botte, dove entra il granulato e dove l'usura si manifesta con un'alimentazione instabile.
- Fasce riscaldanti e termocoppie: non le parti soggette ad usura nel senso abrasivo, ma le parti che determinano se una nuova vite e un nuovo cilindro possono effettivamente mantenere il suo profilo di temperatura.
L’economia è semplice. Un anello di ritegno costa una piccola frazione di un set di vite e cilindro, ma uno che perde può aggiungere diversi secondi a ogni ciclo grazie ai tempi di mantenimento e recupero prolungati. Su una macchina che esegue un ciclo di 20 secondi su tre turni, una penalità di due secondi equivale a una perdita di produzione pari a circa il 10%. Quella perdita continua silenziosamente per mesi perché nessun allarme scatta mai.
La forza di contatto dell'ugello è un altro punto di usura silenzioso. Se l'ugello è posizionato troppo indietro e il carrello lo spinge contro la boccola del canale di colata con la massima forza ad ogni ciclo, la punta dell'ugello si deforma e il raggio di tenuta si deteriora. Un raggio degradato perde e un ugello che perde viene spesso diagnosticato erroneamente come un anello di controllo usurato perché i sintomi - sbavatura, filamenti, peso del colpo incoerente - sembrano simili.
Sostituisci sempre l'anello di ritegno, la sede, la punta della vite e l'ugello come se fossero un unico set con la vite e il cilindro: una nuova vite abbinata a un vecchio anello di ritegno riprodurrà il problema originale in poche settimane.
Unità di iniezione e unità di pinzatura: due diverse conversazioni d'acquisto
L'acquisto di parti lato iniezione e l'acquisto di parti lato pinza richiedono domande diverse, documenti diversi e criteri di accettazione diversi. Trattarli come un ordine di acquisto generico è il modo in cui i disallineamenti dimensionali scivolano via.
Acquisto lato iniezione
Questo è un acquisto di prestazioni. Stai specificando una qualità di fusione, una ripetibilità del getto e una durata all'usura rispetto a una resina denominata. Ciò significa che il fornitore ha bisogno del grado di resina, del contenuto e della percentuale di riempitivo, del peso della iniezione, del tempo di ciclo e della configurazione di riscaldamento del cilindro. Un fornitore che fa un preventivo per una vite senza chiedere la percentuale di riempitivo sta quotando un pezzo generico, e un pezzo generico è solitamente il motivo per cui l'ultimo si è guastato prematuramente.
Acquisto dal lato della pinza
Si tratta di un acquisto dimensionale e metallurgico. I tiranti, i dadi dei tiranti e i perni a ginocchiera sono parti portanti realizzate con tolleranze strette e i criteri di accettazione sono meccanici: forma della filettatura, durezza, concentricità, rettilineità e certificazione del materiale. Un dado del tirante con la filettatura corretta ma con la classe di durezza sbagliata è un guasto per fatica in attesa che avvenga un ciclo di produzione.
La lista di controllo pratica per le parti lato morsetto è breve ma non negoziabile:
- Confermare il passo della filettatura, la forma della filettatura e la classe di durezza rispetto al disegno del costruttore della macchina, non rispetto a un pezzo campione.
- Richiedere la certificazione dei materiali con tracciabilità del numero di colata sugli elementi portanti.
- Verificare per iscritto i limiti di rettilineità e concentricità e confermare come verranno misurati all'arrivo.
- Verificare se il pezzo viene fornito finito o come semilavorato grezzo che richiede il montaggio finale in loco.
Un altro punto che vale per entrambe le parti: tenere un registro dimensionale di ciò che è uscito dalla macchina. Diametro della vite sulla sezione di dosaggio, foro del cilindro in tre posizioni, diametro esterno dell'anello di controllo, raggio dell'ugello. Quando questi numeri vengono annotati al momento della rimozione, l'acquisto successivo diventa una specifica anziché un'ipotesi, e il tasso di usura diventa un valore misurabile anziché un ricordo.
Le parti lato iniezione vengono acquistate in base ai dati relativi alla resina, le parti lato morsetto in base ai disegni e ai certificati di durezza: non inviare mai la stessa richiesta a entrambi.
Come le resine abrasive e corrosive rimodellano le specifiche delle parti
Due macchine con dati di targa identici possono necessitare di viti completamente diverse a seconda di ciò che le attraversa. Il tipo di riempitivo e la percentuale di carico modificano il meccanismo di usura molto più del tonnellaggio della macchina e tale differenza dovrebbe guidare sia la selezione del materiale che gli intervalli di ispezione.
Il grafico seguente mette a confronto il carico di usura relativo tra le famiglie di materiali più comuni. Si tratta di un'approssimazione ingegneristica per viti per uso generale, non di una specifica, e la vita effettiva cambierà con la velocità della vite, la contropressione, la temperatura di fusione e se il riempitivo è completamente composto.
PP / HDPE non riempiti
1.0
ABS/PS non riempiti
1.3
PP caricato Talco al 30%.
2.4
PA66 caricato con vetro al 30%.
6.5
PBT caricato con vetro al 50%.
7.2
Leggi il grafico come un indicatore di pressione piuttosto che come una tabella sulla durata della vita. Il passaggio dal PP non caricato a un PA66 caricato con vetro al 30% aumenta il carico di usura relativo di un fattore di circa sei, motivo per cui lo stesso profilo della vite che garantisce anni di servizio su una linea di articoli per la casa può essere finito in pochi mesi su una parte del sottocofano di un'auto. Ciò spiega anche perché un impianto che funziona entrambi sullo stesso piano non dovrebbe standardizzarsi su una specifica vite.
Per gli acquirenti che lavorano con un produttore di viti e cilindri, il punto pratico è che i dati del riempitivo devono far parte della richiesta. Il contenuto di vetro superiore a circa il 20% di solito spinge la conversazione verso cilindri bimetallici e viti temprate o trattate in superficie, e cambia la distanza consigliata, perché una distanza più ampia adatta a un grado riempito avrà perdite gravi su uno vuoto.
La corrosione è un asse separato e merita una trattazione a parte. Il PVC, i tipi ritardanti di fiamma contenenti additivi alogenati e alcune formulazioni di acetale attaccano la canna chimicamente anziché meccanicamente. Questi casi richiedono leghe resistenti alla corrosione o placcature adeguate, e cambiano anche la routine di spegnimento, perché lasciare il PVC caldo in un barile è molto più dannoso che lasciare il PP.
Inviare il tipo e la percentuale di riempitivo con ogni richiesta di informazioni sulle viti: le resine abrasive e corrosive richiedono materiali del cilindro diversi, giochi diversi e intervalli di ispezione più brevi.
Abbinamento della geometria della vite al polimero effettivamente utilizzato
La selezione della geometria è il punto in cui un buon fornitore guadagna il suo prezzo. Una vite dimensionalmente corretta ma geometricamente sbagliata funzionerà, produrrà parti e non garantirà mai un processo stabile.
Per le viti per uso generale, i punti di partenza pratici si concentrano attorno ad alcune combinazioni familiari:
- PP, PE e altre poliolefine: una coclea barriera o per uso generale con compressione da moderata ad elevata, buona lunghezza della sezione di alimentazione e una sezione di dosaggio sufficientemente profonda da evitare un taglio eccessivo. Queste resine sono termicamente tolleranti ma sensibili al taglio a velocità elevate.
- ABS, PS e altre resine amorfe: compressione inferiore, transizione più delicata e attenzione alla stabilità della temperatura di fusione piuttosto che all'intensità della miscelazione.
- Miscele PC e PC: elevata viscosità e finestra di lavorazione ristretta, che richiede una zona di transizione più lunga e una generosa profondità di dosaggio per evitare un eccessivo riscaldamento di taglio.
- PA, PBT e POM caricati con vetro: prima la costruzione resistente all'abrasione, poi la geometria. Le sezioni di miscelazione con spigoli vivi e giochi stretti diventano acceleratori di usura piuttosto che caratteristiche di prestazione.
- PVC rigido: zona di compressione corta, basso rapporto di compressione e metallurgia resistente alla corrosione, poiché il PVC si degrada durante il tempo di permanenza e attacca l'acciaio non protetto.
La scelta del diametro interagisce con tutto questo. Una vite più grande offre una maggiore capacità di iniezione per corsa e una velocità della vite inferiore a parità di rendimento, riducendo così il taglio. Una vite più piccola offre un controllo più preciso e un migliore comportamento del tempo di permanenza per le parti di piccole dimensioni. Gli impianti che utilizzano un'ampia gamma di pesi di stampa su una macchina spesso finiscono con una vite di compromesso che è mediocre ovunque: si tratta di una decisione di acquisto, non di una limitazione della macchina.
L'unico parametro spesso trascurato è la profondità della sezione di misurazione. Una sezione di dosaggio poco profonda offre un migliore accumulo di pressione e una fusione più uniforme, ma aumenta il taglio e la temperatura di fusione. Una sezione di dosaggio profonda è più delicata ma rinuncia ad una certa stabilità della pressione. Quando una macchina inizia a mostrare un peso del colpo incoerente a tassi di recupero elevati, la profondità di dosaggio è solitamente parte della conversazione.
Specifica la geometria della vite in base alla famiglia di resine che utilizzi maggiormente, non in base al disegno originale: il rapporto di compressione e la profondità di misurazione determinano la stabilità più del diametro.
Materiali e trattamenti superficiali che determinano la durata
Due viti con geometria identica possono differire di un fattore tre nella durata utile a seconda dell'acciaio base e del trattamento superficiale. È qui che gli acquirenti molto spesso accettano una descrizione vaga e se ne pentono in seguito.
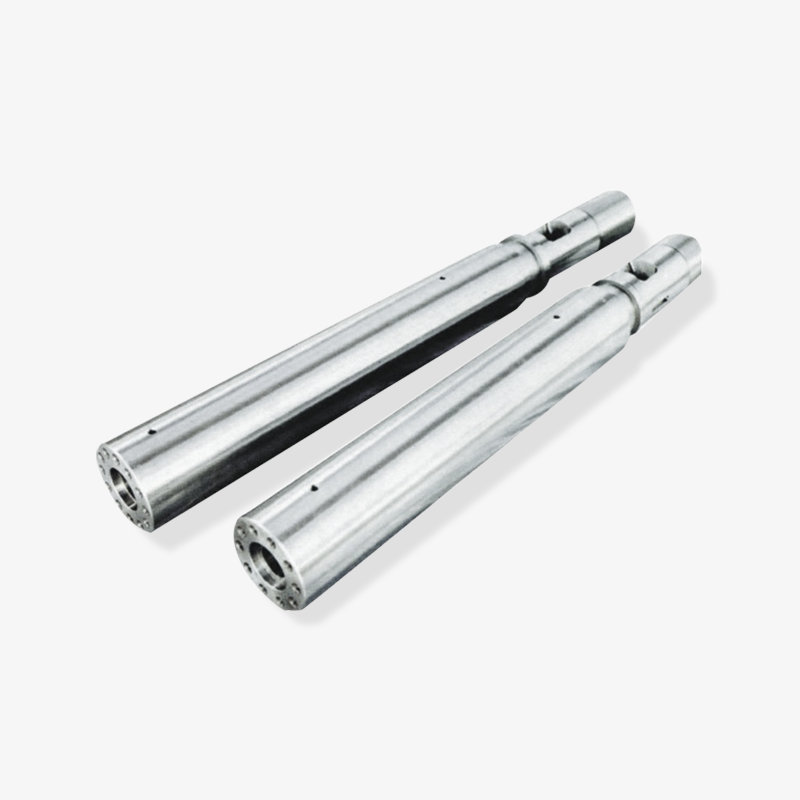
 Vite bimetallica personalizzata per plastiche riempite e rinforzate La costruzione bimetallica utilizza una superficie in lega speciale per resistenza all'usura, alla corrosione e alle alte temperature, che la rende adatta per tecnopolimeri rinforzati con fibra di vetro e altri. Visualizza il prodotto →
La nitrling è l'impostazione predefinita per lavori generici e rimane la scelta più conveniente per le resine di base non riempite. Non è adatto per stucchi abrasivi, perché una cassa nitrurata è dura ma sottile, e una volta usurata l'acciaio sottostante si usura velocemente. La costruzione bimetallica è la risposta standard per i materiali caricati e rinforzati: un rivestimento in alta lega colato nel corpo della canna, che in genere raggiunge una durezza compresa tra 58 e 62 HRC con una migliore resistenza all'abrasione rispetto a una custodia nitrurata.
| Costruzione | Materiale di base | Trattamento tipico | Più adatto a | Costo relativo | Cosa verificare |
|---|---|---|---|---|---|
| Vite e canna nitrurati | Acciaio legato 42CrMo o simile | Nitrurazione gassosa, profondità della cassa tipicamente da 0,3 a 0,6 mm | PP, PE, PS, ABS non riempiti | Linea di base 1.0 | Rapporto sulla profondità della cassa e durezza superficiale |
| Canna bimetallica con vite bimetallica | Corpo in acciaio con rivestimento in lega centrifugata | Rivestimento in lega, durezza compresa tra HRC 58 e 62 | PA caricato con vetro, PBT, elevato carico minerale | 1,6-2,2 | Spessore del rivestimento, integrità del legame, grado della lega |
| Vite in acciaio per utensili temprato | Acciaio tipo H13 | Indurimento e rinvenimento, rivestimento PVD opzionale | Servizio combinato abrasivo e corrosivo | da 2,0 a 2,8 | Uniformità della durezza e spessore del rivestimento |
| Vite cromata dura | Acciaio nitrurato con strato di cromo | Cromatura dura, da 20 a 40 micron circa | Controllo della corrosione in applicazioni generiche | da 1.1 a 1.3 | Adesione e copertura della placca alle radici volanti |
La colonna di verifica è più importante della colonna di selezione. Un cilindro bimetallico è buono quanto il suo legame del rivestimento e lo spessore del rivestimento è ciò che determina quanti anni di servizio si ottengono prima di una ricostruzione. Richiedi il registro dell'ispezione, non solo il nome della lega.
La finitura superficiale è l'altra metà della storia. Una superficie fluida lucida riduce l'adesione del materiale e aiuta con i cambiamenti di colore e lo spurgo. Una superficie ruvida nella zona di dosaggio trattiene il materiale degradato e diventa la fonte di granelli neri che nessuna quantità di spurgo potrà eliminare.
Abbina la struttura al riempitivo, quindi richiedi il registro dell'ispezione: lo spessore del rivestimento e la profondità della cassa sono ciò per cui stai effettivamente pagando.
Una lista di controllo di dimensionamento e compatibilità prima di ordinare
La maggior parte degli errori di ordinamento sono dimensionali e la maggior parte degli errori dimensionali sono evitabili con una fotografia e un calibro. Consultare questo elenco prima di confermare un ordine di acquisto.
- Diametro della vite e lunghezza complessiva , misurata sul lato motore e sulla sezione di dosaggio, non solo desunta dalla targhetta della macchina.
- Dimensioni flangia canna: numero di fori dei bulloni, diametro del cerchio primitivo e dimensione del foro. Questi variano tra i costruttori di macchine anche a parità di tonnellaggio.
- Apertura della gola di alimentazione e schema di montaggio della tramoggia. Un fusto che corrisponde ovunque tranne che all'apertura di alimentazione è un rottame.
- Conteggio delle zone di riscaldamento, larghezza di banda e tensione. Verificare se la macchina utilizza bande da 220 V o 380 V e quante zone prevede il controller.
- Posizione e profondità della tasca della termocoppia , compreso se la macchina utilizza il tipo J o K e la profondità della sonda.
- Raggio dell'ugello e diametro dell'orifizio , adattato al raggio della boccola di colata sullo stampo. Una mancata corrispondenza in questo caso produce bave sul canale di colata e un'usura prematura dell'ugello.
- Controlla il tipo di squillo: anello scorrevole, ritegno a sfera o design in tre pezzi e l'angolo di sede che corrisponde alla testa della vite.
- Collegamento a vite: scanalato, cava per chiavetta o attacco quadro, con le dimensioni dell'accoppiamento confermate rispetto all'uscita del riduttore.
Due elementi aggiuntivi appartengono all'elenco anche se non fanno parte. Il primo è un registro dimensionale della macchina così com'è, comprese le misurazioni del foro della canna effettuate nelle posizioni di alimentazione, centrale e di dosaggio. La seconda è una nota relativa ai gradi di resina che la macchina utilizzerà nei prossimi due anni. Entrambi riducono la possibilità di ordinare un componente corretto per la storia della macchina e sbagliato per il suo futuro.
Per le macchine importate, aggiungi un passaggio per la documentazione. I costruttori di macchine cambiano subappaltatori e un foglio di costruzione del 2019 potrebbe non descrivere una macchina del 2021 dello stesso modello. Le fotografie della flangia della canna reale, scattate con un righello nell'inquadratura, risolvono la maggior parte di queste domande in un unico scambio di e-mail.
Misura la flangia, la gola di alimentazione, le sedi della termocoppia e il collegamento della trasmissione sulla macchina reale: il solo tonnellaggio della targhetta non ti consentirà di ottenere una parte adatta.
Cosa chiedere a un produttore o a un grossista prima di impegnarsi
C'è una differenza reale tra un produttore e un fornitore commerciale, e questa si manifesta al secondo ordine piuttosto che al primo. Un produttore può regolare la geometria, mantenere una tolleranza e fornire un record del materiale. Un grossista che si limita a spostare le scatole di solito non può, e il divario diventa visibile quando una parte necessita di modifiche o quando deve essere risolto un reclamo per usura.
Domande che vale la pena porre all'inizio della conversazione:
- Potete confermare per iscritto il tipo di acciaio di base e lo spessore del trattamento superficiale?
- Lavorate la geometria della vite secondo le specifiche della mia resina o fornite solo un profilo standard?
- Quale controllo dimensionale viene eseguito prima della spedizione e quale rapporto viene fornito con la parte?
- Potete fornire il set abbinato (vite, cilindro, anello di ritegno, sede e ugello) come un unico gruppo verificato?
- Come gestite un reclamo per usura: sostituzione, rilavorazione o analisi dimensionale del pezzo restituito?
- Qual è la tua esperienza con la percentuale di riempitivo e la famiglia di resine che utilizzo?
Le risposte ti dicono più del prezzo. Un fornitore che prima di fare un preventivo richiede il peso della pallina, il caricamento del riempitivo e la configurazione del riscaldamento della canna, sta svolgendo un lavoro di specifica. Un fornitore che fa un preventivo per un diametro e una lunghezza vende un componente di base, e i componenti di base sono quelli che si guastano presto nel servizio abrasivo.
Anche l'esperienza di consegna e di esportazione è importante quando si effettuano acquisti oltre confine. Le parti spedite senza imballaggio protettivo sui voli e la sede dell'ugello arrivano con danni da manipolazione difficili da dimostrare a posteriori. Chiedi come è imballato il componente, se l'ugello e l'anello di ritegno sono protetti individualmente e quale documentazione accompagna la spedizione per scopi doganali e di garanzia.
Un fornitore che chiede informazioni sulla configurazione del caricamento del riempitivo e del riscaldamento prima di fare un preventivo sta svolgendo un lavoro di specifica; chi cita solo dal diametro vende una parte di merce.
Modelli di fallimento e cosa ti dicono
Ogni errore di plastificazione lascia una traccia nei dati di processo o sulla superficie del pezzo. Leggere correttamente quelle firme ti evita di sostituire il componente sbagliato.
- Macchie nere o striature marroni sulla parte: materiale degradato trattenuto in un'area ruvida, solitamente la zona di dosaggio, la sede dell'anello di ritegno o dietro la punta della vite. L'eliminazione lo cancella brevemente, quindi ritorna.
- Aumento della distribuzione del peso del colpo durante un turno: riflusso attraverso i voli o oltre l'anello di controllo. Confermare misurando la posizione del cuscino attraverso cicli consecutivi.
- Tempo di fusione in salita con temperature stabili: efficienza di trasporto ridotta, tipicamente usura nella sezione di alimentazione o gioco tra la vite e il cilindro di apertura.
- Brevi scatti che appaiono in modo casuale su un processo stabile: controllare la perdita dell'anello o un'ostruzione dell'ugello, solitamente non la vite.
- Flash su uno scatto e scatto corto su quello successivo: dimensione del getto incoerente a causa di una valvola di non ritorno che perde, talvolta combinata con una sede usurata.
- Sbavature o striature all'ugello: Raggio della punta dell'ugello degradato, contatto della sede usurato o impostazioni di decompressione errate.
- Temperatura della canna che non si manterrà su una zona: fascia riscaldante guasta, contatto errato della termocoppia o tasca della termocoppia che non posiziona più correttamente la sonda.
Una sequenza diagnostica metodica qui fa risparmiare denaro. Inizia con le parti più economiche: fasce riscaldanti e termocoppie, poi ugello e anello di ritegno, quindi misurazione del gioco della vite e del cilindro. Invertire tale ordine significa pagare per la sostituzione di una vite per risolvere un problema che una punta dell'ugello avrebbe risolto.
Quando i sintomi indicano la vite e la canna, una revisione più dettagliata di problemi comuni del barilotto della vite della macchina per lo stampaggio a iniezione può aiutarti a separare l'usura dai problemi di impostazione prima di impegnarti in un ordine di sostituzione. Molti problemi di usura apparenti risultano essere una combinazione di perdite dell'anello di ritegno e di un'impostazione della contropressione aumentata nel corso degli anni per compensarla.
Effettua la diagnosi dal più economico al più costoso: fasce riscaldanti, ugello, anello di controllo, quindi misurazione di viti e cilindri: non iniziare mai dalla vite.
Domande frequenti
Quali sono le principali parti della macchina per iniezione plastica che si usurano?
Il gruppo più soggetto a usura è l'unità di plastificazione: vite, cilindro, anello di ritegno, sede dell'anello di ritegno, punta della vite e ugello. Sul lato della pinza, i dadi della barra di collegamento, i perni della ginocchiera e le boccole si usurano a intervalli più lunghi. Le fasce riscaldanti e le termocoppie si guastano a causa dei cicli termici anziché dell'abrasione, ma vengono sostituite più spesso di qualsiasi parte meccanica.
Come faccio a sapere quando è necessario sostituire la vite e la canna?
Misurare piuttosto che indovinare. Se il gioco radiale tra l'elica e l'alesaggio della canna è aumentato fino a circa tre volte rispetto alle specifiche originali, la sostituzione è solitamente giustificata. Le prove a sostegno sono i dati di processo: aumento della distribuzione del peso della dose, riduzione del cuscino, aumento del tempo di fusione e aumento della contropressione necessaria per mantenere la stessa dose.
La vite e il cilindro devono essere sempre sostituiti insieme?
Nella maggior parte dei casi sì. Una nuova vite inserita in un cilindro usurato non sigillerà correttamente e, di conseguenza, la nuova parte si usurerà più velocemente. La stessa logica si applica all'anello di ritegno e alla sede. La sostituzione di un elemento di un set abbinato di solito produce una macchina che funziona meglio per alcune settimane e poi torna al punto di partenza.
Qual è la differenza tra una canna nitrurata e una bimetallica?
Una canna nitrurata ha una cassa indurita diffusa nella superficie dell'acciaio, tipicamente profonda da 0,3 a 0,6 mm. Una canna bimetallica ha un rivestimento in alto legato fuso nella canna, con una durezza compresa tra 58 e 62 HRC e una resistenza molto migliore ai riempitivi abrasivi. La nitrurazione è adatta alle resine di base non caricate; la costruzione bimetallica è adatta alle resine tecniche riempite di vetro e minerali.
Posso sostituire la vite senza sostituire la canna?
È possibile, e talvolta è la decisione giusta quando l'alesaggio della canna è ancora entro la tolleranza e il gioco può essere ripristinato con una vite leggermente sovradimensionata. Ciò richiede prima una misurazione accurata del foro. Senza di essa, una vite sovradimensionata in un foro usurato è una scommessa che di solito finisce con il grippaggio o l'usura prematura.
Quanto dovrebbero durare le viti delle macchine per stampaggio a iniezione?
Non esiste una risposta unica, perché domina il contenuto riempitivo. Le resine di base non caricate possono garantire molti anni di servizio su una macchina ben mantenuta, mentre le resine tecniche fortemente caricate di vetro possono usurare una vite per uso generale molto più velocemente. L'approccio pratico consiste nel misurare il gioco a intervalli programmati e lasciare che sia il tasso di usura, e non il calendario, a stabilire il punto di sostituzione.
Dovrei acquistare da un produttore o da un grossista?
Acquista da un produttore quando la geometria deve corrispondere a una resina specifica, quando le tolleranze sono strette o quando hai bisogno di documentazione sui materiali e sull'ispezione. Un grossista può lavorare per parti standard per compiti non critici, ma la capacità di modificare un profilo o indagare su un reclamo di usura di solito spetta al produttore.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
