

Autore: Weibo
Data: Nov 09, 2026
Macchina per lo stampaggio a iniezione a due piani: progettazione del morsetto, cilindro della vite e controlli di acquisto
Quando uno stampatore in Vietnam ha fissato il prezzo di una cella da 1.300 tonnellate per gli alloggiamenti delle batterie, la cifra che ha deciso il progetto non è stato il prezzo della macchina. Era spazio sul pavimento. La disposizione del morsetto a ginocchiera richiedeva poco più di undici metri di lunghezza della campata e l'edificio ne aveva solo nove. Il passaggio a una macchina per lo stampaggio a iniezione a due piastre ha portato la stessa forza di chiusura in un ingombro che la fabbrica poteva effettivamente ospitare, mantenendo la gru, i circuiti di raffreddamento e i carrelli portastampi esistenti esattamente dove si trovavano.
Questo è il motivo abituale per cui gli acquirenti iniziano a considerare due modelli di piastre: non una novità, ma spazio, volume di olio e costo di mantenimento di un collegamento a ginocchiera una volta che il tonnellaggio aumenta. Al di sopra di circa 800 tonnellate di forza di chiusura, una pinza a due piastre normalmente vince in termini di lunghezza della macchina e numero di pezzi. Al di sotto delle 400 tonnellate circa, una macchina a ginocchiera è solitamente più economica da acquistare e più veloce nel ciclo a secco. Tra questi due punti la decisione si basa sull'intervallo di altezza dello stampo, sugli obiettivi del tempo di ciclo e su quanto del budget di manutenzione si desidera spendere per perni, boccole e linee di lubrificazione.
C'è una seconda parte della decisione che riceve molta meno attenzione: l'unità di iniezione. Una macchina a due piani con il diametro della vite sbagliato, il rivestimento sbagliato del cilindro o un anello di ritegno che si usura in otto mesi non garantirà la produttività promessa dal design della pinza. Questo articolo copre entrambe le metà perché sono ordinate insieme e sono citate insieme.
Una pinza a due piastre ha il suo prezzo soprattutto al di sopra delle 800 tonnellate, dove la lunghezza risparmiata della baia e il minor numero di parti soggette ad usura superano il costo di capitale più elevato.
Come una macchina per lo stampaggio a iniezione a due piastre crea la forza di chiusura
Il gruppo morse di una macchina a due piani contiene solo due grandi piani: uno fissato al telaio della macchina, uno mobile sulle colonne o su una guida lineare. Non è presente una terza piastra né un collegamento a ginocchiera dietro la piastra mobile. La forza proviene direttamente dai cilindri idraulici e le colonne vengono utilizzate per la guida e per il bloccaggio anziché per moltiplicare la forza attraverso un collegamento meccanico.
Il piano mobile percorre l'intera corsa di apertura a bassa pressione e flusso elevato proveniente dai cilindri a corsa lunga. Una volta che le facce dello stampo si incontrano, dividere i dadi all'interno della piastra mobile vicino alle scanalature ricavate nelle colonne. I cilindri a corsa breve tirano quindi la piastra mobile in avanti di alcuni millimetri contro la piastra fissa, allungando i tiranti e aumentando la forza di serraggio. L'apertura inverte la sequenza: la pressione viene rilasciata, i dadi si ritirano ed i cilindri a corsa lunga riprendono il piano.
Il ciclo di pinzatura in quattro fasi
- Chiusura rapida: cilindri a corsa lunga muovono il piano a bassa pressione fino al raggiungimento della zona di protezione dello stampo.
- Protezione dello stampo: la forza di chiusura è limitata in modo che un inserto fuori posto o una parte bloccata fermi la piastra invece di schiacciare lo stampo.
- Bloccaggio: i dadi divisi si inseriscono nelle scanalature della barra di collegamento e i cilindri a corsa breve creano la forza di bloccaggio impostata.
- Rilascio e apertura: la pressione della pinza diminuisce, i dadi si ritraggono e la piastra ritorna a velocità controllata per proteggere il pezzo e il sistema di espulsione.
Perché il sistema di chiusura con tiranti è il dettaglio che conta
Poiché la forza di serraggio viene applicata su una corsa molto breve, la precisione dell'innesto del dado decide quanto uniformemente la forza raggiunge i quattro angoli della piastra. Se un dado si innesta con un ritardo minimo, la piastra si inclina e una piastra inclinata si presenta come bava su un lato dello stampo e scatti brevi sull'altro. Controlli migliori misurano direttamente la tensione delle colonne e regolano le pressioni dei singoli cilindri, mantenendo il parallelismo delle piastre all'interno di una tolleranza di lavoro solitamente compresa tra 0,1 e 0,2 mm per metro.
La conseguenza pratica della manutenzione è semplice. Non è più necessario effettuare la manutenzione dei perni di ginocchiera, delle boccole e del blocco di distribuzione della lubrificazione ogni poche settimane, ma è necessario mantenere pulite le scanalature delle colonne, controllare l'usura dei denti del dado e verificare la calibrazione della deformazione una volta all'anno. Negli impianti con macinato polveroso o composti pesanti contenenti vetro, la contaminazione delle scanalature è la causa più comune di una pinza che improvvisamente rifiuta di raggiungere il pieno tonnellaggio.
La forza di bloccaggio di due piastre proviene da cilindri a corsa breve, quindi l'innesto del dado della barra di collegamento, e non un collegamento a ginocchiera, diventa l'elemento critico per la manutenzione.
Due piastre o morsetto a ginocchiera: quello che si adatta al tuo piano di stampaggio
La maggior parte degli acquirenti che confrontano queste due architetture confronta in realtà tre cose: quanto consuma la costruzione della macchina, quanto lavoro di manutenzione assorbe e quanta flessibilità lascia per gli stampi futuri. La tabella seguente illustra le differenze che compaiono nelle quotazioni reali.
| Considerazione | Morsetto a due piastre | Morsetto a ginocchiera (tre piastre). |
|---|---|---|
| Lunghezza macchina a parità di tonnellaggio | Baia più corta, spesso dal 15 al 25% in meno in caso di tonnellaggio elevato | Più lungo, perché la piastra di supporto a ginocchiera aggiunge lunghezza dietro la piastra mobile |
| Parti soggette ad usura nel morsetto | Pochi: denti del dado, boccole di guida, guarnizioni dei cilindri | Inoltre: perni ginocchiera, boccole, piastre di collegamento, linee di lubrificazione |
| Velocità del ciclo di asciugatura | Buono, ma di solito leggermente più lento di una levetta ben sintonizzata con un tonnellaggio ridotto | Veloce, soprattutto sotto le 500 tonnellate dove la massa in movimento è bassa |
| Flessibilità dell'altezza dello stampo | Ampio, perché la corsa è idraulica e la regolazione dell'altezza dello stampo è semplice | Limitato dalla geometria della ginocchiera e dalla gamma di altezze dello stampo motorizzato |
| Costo del capitale inferiore a 400 tonnellate | Maggiore per tonnellata di forza di serraggio | Inferiore, motivo per cui le macchine di piccole dimensioni sono per lo più a levetta |
| Costo del capitale superiore a 1.000 tonnellate | Competitivo e spesso inferiore una volta conteggiati i lavori di costruzione e fondazione | Più in alto, più acciaio e più carico sul pavimento |
| Volume dell'olio e impianto idraulico | Basso movimento dell'olio durante il bloccaggio perché la corsa è breve | Il cilindro della pinza è piccolo, ma il collegamento necessita di lubrificazione separata |
| Assistenza e pezzi di ricambio | Meno parti, ma cilindri e dadi di grandi dimensioni sono costosi quando si guastano | Parti singole economiche, sostituite più spesso |
Vale la pena quantificare il divario del ciclo secco piuttosto che ipotizzarlo. Su una macchina da 300 tonnellate che esegue un ciclo di 12 secondi, una levetta può offrire un vantaggio di mezzo secondo, ovvero circa il 4% della produzione. Su una macchina da 1.300 tonnellate che esegue un ciclo di 45 secondi per un pezzo di grandi dimensioni, quel mezzo secondo è più vicino all'1% e la lunghezza della baia risparmiata più la manutenzione ridotta valgono molto di più della differenza del ciclo.
La gamma di altezze dello stampo merita più attenzione del solito, in particolare per le officine. Un morsetto idraulico a due piastre accetta una più ampia gamma di altezze dello stampo senza modificare la configurazione della macchina, il che è importante quando uno stampatore si aggiudica un contratto con uno stampo costruito per una pressa diversa. Le macchine a ginocchiera gestiscono questo problema attraverso la regolazione motorizzata dell'altezza dello stampo e, su stampi molto alti, la ginocchiera potrebbe non raddrizzarsi completamente, riducendo la forza di chiusura ottenibile.
C’è anche la questione delle fondazioni. Una macchina a ginocchiera da 2.000 tonnellate concentra il carico in modo diverso da una macchina a due piani della stessa potenza, e negli edifici più vecchi la differenza può decidere se è necessaria una nuova fossa o una soletta rinforzata. Chiedere a entrambi i fornitori i disegni relativi al carico del pavimento e alla profondità della fossa prima di firmare qualsiasi cosa.
Confronta due macchine a piastra e ginocchiera in base alla lunghezza della baia, all'intervallo di altezze dello stampo e ai costi di manutenzione quinquennali, non solo al ciclo a secco.
Dimensionamento della forza di chiusura, della piastra e dello spazio dello stampo prima dell'acquisto
La forza di serraggio non è un numero che scegli perché ce l'ha la macchina della porta accanto. Viene calcolato dall'area proiettata del pezzo e delle guide, moltiplicata per la pressione della cavità necessaria per riempire e riempire lo stampo. Una formula di stima praticabile in unità metriche è la forza di serraggio in tonnellate pari all'area proiettata in centimetri quadrati moltiplicata per la pressione della cavità in bar, divisa per 1.000. Molti stampatori utilizzano semplicemente una regola empirica da 0,5 a 0,8 tonnellate per centimetro quadrato di area proiettata per i pezzi di base, che finiscono nello stesso punto.
Quattro controlli che decidono se la macchina è adatta allo stampo
- Forza di chiusura con margine: calcolare il requisito, quindi aggiungere dal 10 al 20% per guarnizioni, cavità decentrate e futuri stampi con area prevista più ampia.
- Spaziatura delle colonne e dimensioni della piastra: il corpo dello stampo, le piastre di bloccaggio e l'eventuale trazione idraulica del nucleo devono passare fisicamente tra le colonne e atterrare all'interno del modello dei bulloni della piastra.
- Altezza dello stampo e luce diurna: l'altezza della pila chiusa deve essere compresa tra l'altezza minima e massima dello stampo e la luce diurna aperta deve liberare il pezzo e la pinza del robot.
- Espulsione: la corsa e la forza dell'espulsore devono adattarsi alla profondità del pezzo, soprattutto per gli alloggiamenti imbutiti profondi dove una corsa breve lascia il pezzo appeso al nucleo.
| Tipo di parte e materiale | Pressione nella cavità per la stima (bar) | Commento |
|---|---|---|
| PE o PP, parete spessa, lunghezza del flusso ridotta | 300-400 | Riempimento facile, sezione della parete generosa |
| Parti generali in ABS, PS, HDPE | 400-500 | Intervallo di lavoro standard per la stima |
| Imballaggio in PP a parete sottile | 600-800 | Elevato rapporto tra lunghezza del flusso e spessore della parete |
| Parti tecniche in PA o PBT caricato vetro | 700-1.000 | Alta viscosità più carica di riempitivo |
| Parti di precisione con tolleranza stretta | Da 800 a 1.200 | Sono richiesti imballaggio completo e ritiro ridotto |
La deflessione della piastra è il secondo numero che decide la qualità della parte. Una piastra che si piega sotto carico lascia che le facce dello stampo si separino al centro e il risultato è una parte con bava al centro e scatti corti ai bordi. I costruttori di macchine indicano i limiti di deflessione ed è giusto chiedere il valore alla forza di serraggio nominale. È altrettanto giusto chiedersi come cambia il valore quando lo stampo viene montato fuori centro, cosa normale nelle officine che eseguono lavorazioni miste.
Per stampi molto grandi, la spaziatura delle colonne, anziché il tonnellaggio, spesso diventa il fattore limitante. È comune trovare una macchina con una forza di chiusura sufficiente ma non abbastanza spazio tra le barre per la base dello stampo, il che costringe a passare alla dimensione successiva e a un impegno di capitale molto maggiore. Disegnare l'involucro dello stampo su carta prima della richiesta alla macchina consente di risparmiare settimane di trattative successive.
Calcolare la forza di chiusura dall'area prevista e dalla pressione nella cavità, quindi confermare la spaziatura delle colonne, l'altezza dello stampo e la corsa dell'espulsore prima di ordinare la macchina.
Dove due macchine a piani cambiano la disposizione dell'impianto e il consumo energetico
Le modifiche al layout sono più facili da vedere quando la lunghezza della macchina viene disegnata in scala per un'intera baia. La tabella seguente confronta le lunghezze complessive indicative della macchina per la stessa classe di forza di chiusura, utilizzando le dimensioni tipiche del catalogo anziché il disegno specifico del costruttore. Ha lo scopo di mostrare la tendenza, non di sostituire un disegno di quotazione.
Lunghezza macchina indicativa per classe di forza di chiusura (metri)
Morsetto a ginocchiera Morsetto a due piastre
450 t ginocchiera
7.2
450 t due piani
6.0
ginocchiera da 900 t
9.4
900 t due piani
7.8
ginocchiera da 1.300 t
11.2
1.300 t due piani
9.1
2.000 t a ginocchiera
14.5
2.000 t due piani
11.6
Il divario si allarga all’aumentare del tonnellaggio, ed è esattamente il motivo per cui la disposizione a due piani domina le nuove installazioni ad alto tonnellaggio. Il risparmio di due o tre metri di lunghezza della campata raramente è solo un costo di costruzione; spesso decide se una macchina in più si adatta alla campata di una gru esistente e quella macchina in più può valere più della differenza di prezzo tra i modelli di morse.
Il comportamento energetico segue lo stesso schema. Poiché la forza di bloccaggio viene generata con una corsa breve, il volume di olio spostato durante il bloccaggio è ridotto e la pompa svolge meno lavoro per ciclo a tonnellaggio elevato. Questo vantaggio è più semplice da ottenere con una pompa servoassistita o un sistema a cilindrata variabile a circuito chiuso, abbinato a un accumulatore in cui i picchi di pinza e iniezione si sovrappongono. Sulle macchine senza tale strategia di controllo, il risparmio teorico può scomparire.
Cambiano anche il raffreddamento, l'impianto idraulico e l'accesso per la manutenzione. Una macchina più corta di solito significa corse idrauliche più brevi e meno punti di perdita, ma i cilindri si trovano vicino alle colonne, quindi l'accesso per la sostituzione delle guarnizioni deve essere considerato in fase di layout. Lasciare almeno un metro di spazio libero dal lato non operatore e verificare che il gancio della gru possa raggiungere la canna per la rimozione delle viti senza smontare la recinzione di sicurezza.
Al di sopra delle 900 tonnellate, la lunghezza della baia risparmiata e il ridotto movimento dell'olio sono i due vantaggi del layout che molto spesso giustificano una macchina a due piastre.
L'unità di iniezione decide ancora la qualità delle parti su una macchina a due piastre
Gli acquirenti trascorrono mesi sulla pinza e poi accettano qualunque unità di iniezione sia presente nel catalogo standard. Questo è un errore, perché su una macchina a due piani di grandi dimensioni, l'unità di iniezione è il punto in cui si verificano la maggior parte dei problemi di qualità una volta avviata la produzione. Il peso della iniezione, la velocità di iniezione, la capacità di plastificazione e l'omogeneità della fusione dipendono tutti dalla combinazione di vite, canna e ugello e nessuno di questi viene deciso dal design della pinza.
Il diametro della vite è il primo compromesso. Una vite più grande eroga un peso maggiore per la stessa corsa, ma per una data pressione idraulica produce una pressione di iniezione specifica inferiore all'ugello. Aumentare la dimensione della vite per aumentare la capacità di iniezione può costare dal 20 al 30% della pressione di iniezione disponibile, il che è sufficiente per trasformare una finestra di processo confortevole in una finestra marginale su una parte a parete sottile. L'approccio corretto consiste nel dimensionare il peso della vite sul colpo e quindi verificare che la pressione di iniezione risultante, moltiplicata per il rapporto di intensificazione, copra ancora con un margine il fabbisogno dello stampo.
La capacità di plastificazione è il vincolo che blocca i lavori ad alta cavitazione. La vite deve sciogliere e omogeneizzare la graniglia durante il tempo di raffreddamento del ciclo precedente, quindi il tasso di recupero fissa il limite massimo di produzione. Una vite con una sezione barriera adeguata e una zona di alimentazione ben progettata recupera più velocemente a una velocità della vite inferiore, riducendo la variazione della temperatura di fusione e proteggendo il polimero dai danni da taglio.
La lunghezza della canna e il conteggio delle zone di riscaldamento seguono la vite. Un'unità per uso generale può funzionare con quattro o cinque zone; una macchina ad ampia lavorazione che movimenta resine tecniche spesso necessita di più zone oltre a un riscaldatore ugello separato e un sensore di pressione di fusione sull'ugello. La posizione del sensore è importante, perché un trasduttore montato troppo lontano dalla punta legge una pressione ritardata che il controller poi corregge eccessivamente.
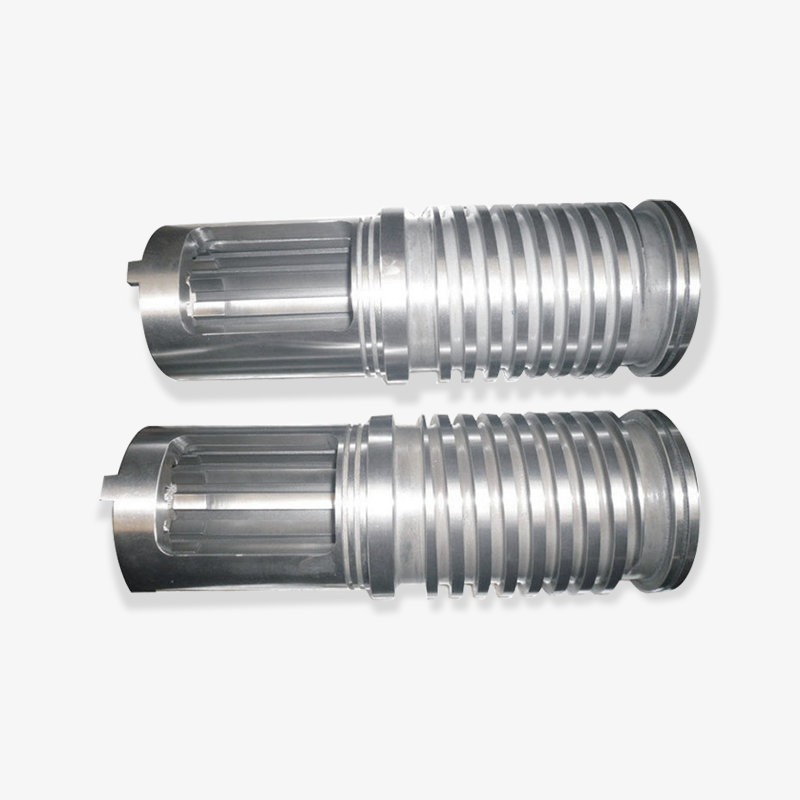
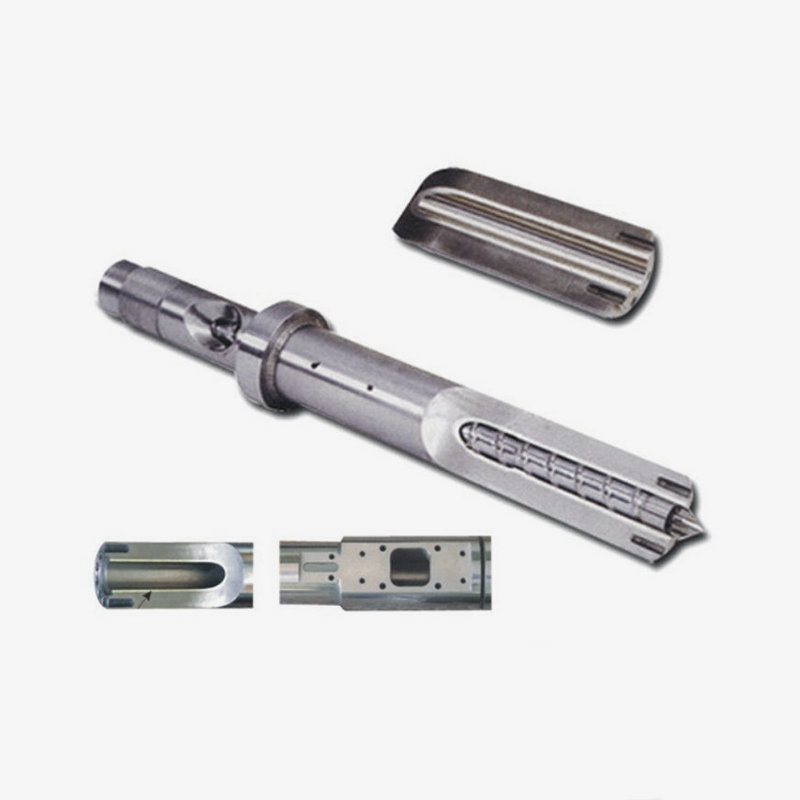
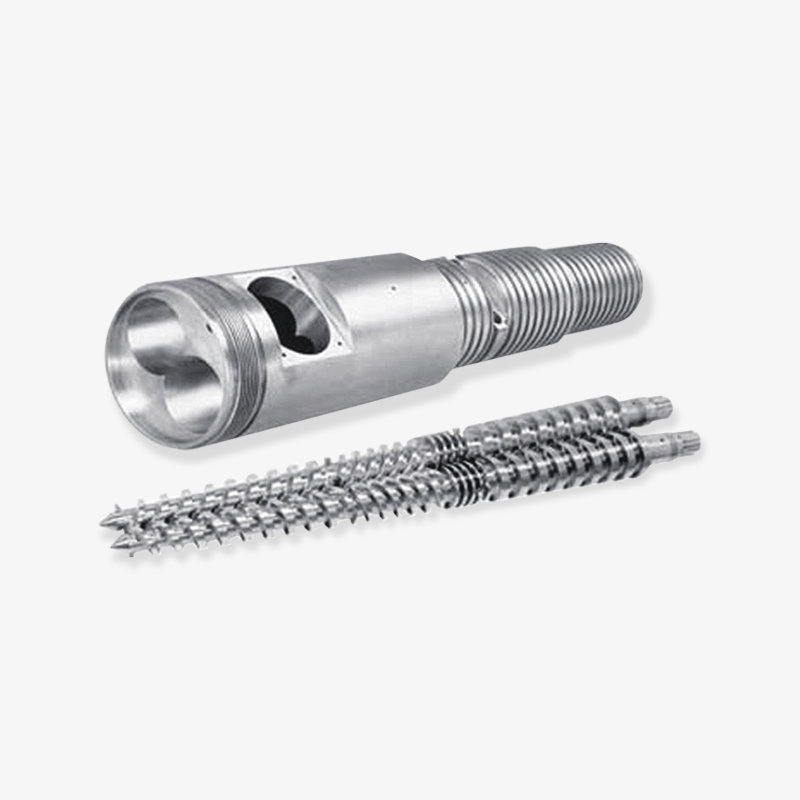
 Cilindro a vite per macchina per stampaggio a iniezione personalizzato Assemblaggio vite e cilindro abbinati con specifiche e trattamenti personalizzabili per una plastificazione stabile; rivedere le dimensioni e i dettagli di gestione durante la configurazione di macchine di grandi dimensioni. Visualizza il prodotto →
Sulle macchine della classe da 1.000 tonnellate, le viti hanno comunemente un diametro compreso tra 90 e 130 mm e la canna è un componente lungo e pesante difficile da maneggiare senza adeguati punti di sollevamento. Specificare i punti di sollevamento e il senso di rimozione in fase di ordine. Sembra banale finché il primo cambio vite non avviene durante un turno di venerdì sera con la gru già impegnata nel cambio stampo.
Il tonnellaggio della pinza determina le dimensioni della macchina, ma il diametro della vite, la capacità di plastificazione e la pressione dell'ugello determinano se la macchina mantiene effettivamente la tolleranza nella produzione.
Specifiche di vite e cilindro adatte a unità di serraggio di grandi dimensioni
Una volta che la forza di chiusura supera la soglia delle 700 tonnellate, in molti progetti l'unità di iniezione viene ordinata separatamente, sia in sostituzione di un'unità usurata che come configurazione personalizzata. La tabella seguente fornisce i pesi approssimativi delle viti per uso generale, utile come primo controllo di integrità quando arriva un preventivo con un diametro della vite che sembra troppo piccolo o troppo grande per la parte.
| Diametro della vite (mm) | Peso approssimativo dei pallini, PS (g) | Classe di forza di serraggio solitamente accoppiata (t) | Applicazione tipica |
|---|---|---|---|
| 45 | 230 | da 100 a 180 | Piccole parti tecniche, lavorazioni multicavità |
| 60 | 540 | 250-400 | Parti di elettrodomestici, finiture automobilistiche |
| 75 | 1.070 | 450-650 | Casse, bidoni, alloggiamenti di grandi dimensioni |
| 90 | 1.840 | 700-1.000 | Parti automobilistiche e logistiche |
| 110 | 3.370 | Da 1.100 a 1.600 | Alloggiamenti batterie, pallet, pezzi tecnici di grandi dimensioni |
| 130 | 5.560 | 1.800-2.500 | Pezzi molto grandi, cavitazione bassa |
Il rapporto lunghezza/diametro controlla il tempo di residenza del polimero e la stabilità della massa fusa. Un rapporto da 20:1 a 22:1 copre la maggior parte dei lavori di base, mentre 24:1 e superiore è adatto a resine e composti tecnici dove la miscelazione e l'uniformità della temperatura sono importanti. Il rapporto di compressione è solitamente compreso tra 2,0 e 3,0 per le viti di iniezione, inferiore per i materiali sensibili al taglio e superiore per le resine cristalline che necessitano di una transizione rapida.
La sezione di misurazione merita una propria decisione. Una zona di dosaggio piana e un design a barriera si comportano diversamente in termini di stabilità di recupero e, su una macchina a due piani che esegue un lavoro grosso, la stabilità di recupero influisce direttamente sulla consistenza del peso della parte attraverso le cavità. Laddove il pezzo ha una tolleranza di peso ristretta, una vite con una sezione di miscelazione nella zona di dosaggio spesso si ammortizza più velocemente di qualsiasi attrezzatura di ispezione a valle.
La valvola di non ritorno, o anello di ritegno, è il componente più economico del gruppo di iniezione e quello che provoca il maggior numero di scarti. Un anello usurato fa scivolare indietro la fusione durante l'iniezione, quindi la macchina mantiene la posizione spingendo più materiale e il peso della iniezione si sposta tra un ciclo e l'altro. Specifica il materiale dell'anello per il caricamento del riempitivo nel tuo composto e tienine una riserva sullo scaffale. Nei lavori riempiti di vetro, l'anello può essere il primo elemento ad essere sostituito, a volte entro un anno.
Dimensionare la vite in base al peso della pallina e alla pressione di iniezione richiesta, quindi confermare il rapporto L/D, il rapporto di compressione e controllare il materiale dell'anello rispetto alla mescola effettiva.
Usura, materiali e costi per sbagliare la canna
La selezione dei barili è il luogo in cui un team di acquisti può risparmiare denaro rapidamente e perderlo ancora più rapidamente. Un cilindro nitrurato è la scelta standard per le resine di base non caricate: uno strato di nitrurazione di circa 0,4-0,7 mm con una durezza superficiale compresa tra 900 e 1.000 HV, applicato su un corpo in acciaio nitrurato. Funziona bene per poliolefine, PS, ABS e lavori generici con contenuto di riempitivo modesto.
Una volta che il composto trasporta più del 20-25% di fibra di vetro, riempitivo minerale o pigmento abrasivo, il meccanismo di usura cambia da lucidatura lenta a erosione rapida. Una canna bimetallica con un rivestimento centrifugato contenente particelle di carburo resiste molto meglio all'erosione, e il sovrapprezzo in genere è compreso tra due e tre volte il prezzo di una canna nitrurata della stessa dimensione. Il ritorno economico dipende dal tonnellaggio, dal tempo di ciclo e dal carico del materiale di riempimento, e il calcolo è semplice: confrontare l'intervallo di sostituzione di un cilindro nitrurato con quello bimetallico, aggiungere il costo del tempo di inattività e vedere quale numero è inferiore.
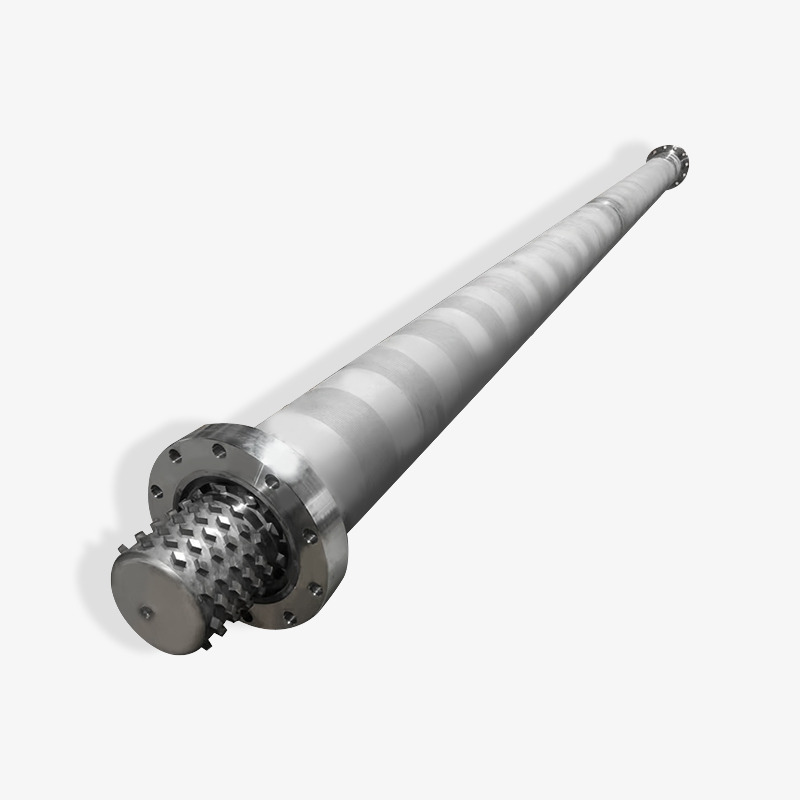
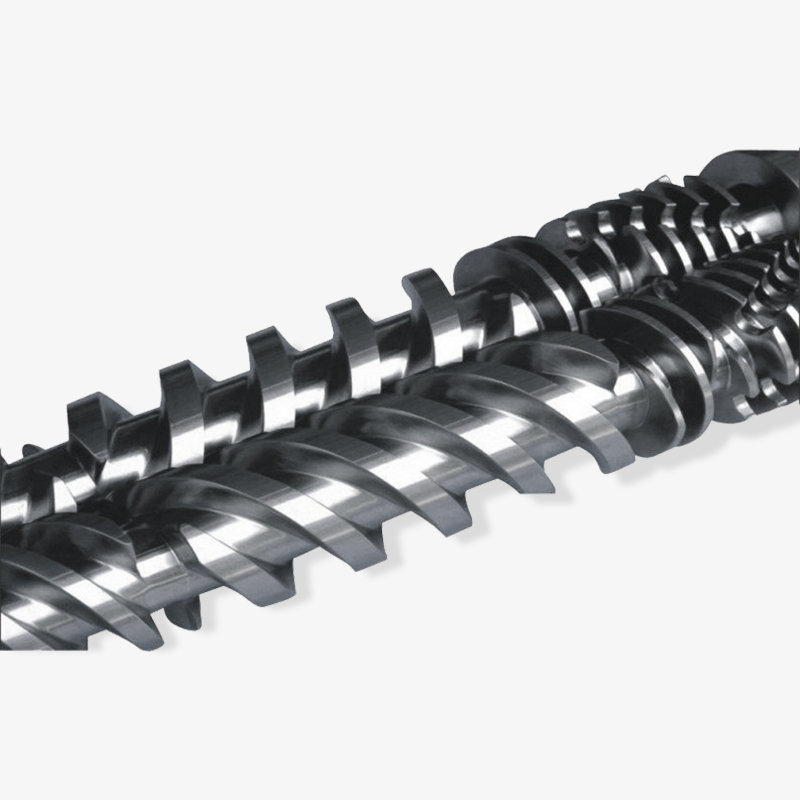
 Cilindro a vite bimetallico personalizzato per macchinari per la plastica Opzioni con cilindro e vite bimetallici mirate alla resistenza all'usura e alla corrosione, con componenti abbinati a CNC e leghe personalizzate per tecnopolimeri riempiti o speciali. Visualizza il prodotto →
La corrosione è un problema separato dall'abrasione e necessita di una risposta separata. PVC, POM, gradi ignifughi e materiali con residui acidi attaccano la parete del cilindro e la superficie della vite anche in assenza di riempitivo. In questi casi, un rivestimento resistente alla corrosione o un materiale del cilindro e della vite adeguatamente abbinati contano più della sola durezza.
Dove l'usura si manifesta per prima
- L'anello di ritegno e la sede, perché vedono la pressione più alta ed il contatto più scorrevole.
- La zona di alimentazione della coclea, dove la profondità del volo aumenta gradualmente e la velocità di trasporto dei solidi diminuisce.
- La sezione di dosaggio, dove il foro della canna cresce e le punte delle alette perdono il loro spigolo vivo.
- L'ugello, in particolare con materiali riempiti e diametri piccoli dell'orifizio.
Misurare l'usura è semplice e raramente viene eseguita abbastanza spesso. Un alesametro in tre posizioni lungo la canna, un micrometro sulle facchini della vite e un controllo visivo sulla sede dell'anello ti diranno se è necessario sostituire l'unità o semplicemente un nuovo anello. Registrare questi numeri ogni anno trasforma la manutenzione da congetture in pianificazione e fornisce al fornitore informazioni sufficienti per quotare accuratamente una sostituzione.
Scegli l'acciaio nitrurato per resine di base pulite e un rivestimento bimetallico una volta che il contenuto di riempitivo supera circa il 20%, ma controlla la corrosione separatamente dall'abrasione.
Elenco di controllo RFQ per acquirenti che lavorano con un produttore di viti e cilindri
La maggior parte degli ordini di viti e cilindri ritardati non vengono ritardati dalla capacità produttiva. Vengono ritardati da informazioni mancanti e l'elemento mancante è solitamente una dimensione della flangia o un foro della termocoppia che viene visualizzato solo quando la nuova canna viene offerta alla macchina. L'assemblaggio dei dati di seguito prima che l'indagine venga pubblicata elimina la maggior parte di tale rischio.
Dati da includere nella richiesta
- Marca, modello e forza di serraggio nominale della macchina, oltre al codice articolo della vite originale, se disponibile.
- Diametro della vite, lunghezza totale e rapporto lunghezza effettiva/diametro, con disegno se l'originale non è standard.
- Lunghezza della canna, diametro esterno della flangia, spessore della flangia, circonferenza dei bulloni e numero di fori dei bulloni.
- Forma e posizione della gola di alimentazione, se è incluso un manicotto di alimentazione e dimensioni dell'apertura della gola.
- Conteggio delle zone di riscaldamento, larghezze e tensioni delle fasce del riscaldatore, oltre a posizioni e profondità dei fori della termocoppia.
- Tipo di ugello, raggio, diametro dell'orifizio e se è necessario un ugello a chiusura o a molla.
- Materiale da lavorare, contenuto di riempitivo ed eventuali additivi ritardanti di fiamma o corrosivi.
- Trattamento superficiale richiesto, specifica della durezza e se è previsto un rapporto dimensionale.
Vale la pena essere espliciti riguardo all'ispezione. Un fornitore serio fornirà un rapporto dimensionale, letture della durezza, un registro della rettilineità e un risultato del test di pressione per la canna. Se tali documenti non vengono offerti, chiedere se possono esserlo, perché un fornitore che misura la propria produzione è solitamente un fornitore che può mantenere una tolleranza sia sul secondo ordine che sul primo.
C'è anche un punto commerciale che gli acquirenti esperti sollevano presto. Chiedi se l'azienda è un produttore con lavorazioni interne, nitrurazione e rettifica o un grossista che assembla parti da diverse officine. Un produttore di solito può controllare i tempi di consegna e risolvere direttamente una questione di tolleranza, mentre una società commerciale aggiunge un livello di comunicazione. Entrambi i modelli possono funzionare, ma la decisione di acquisto dovrebbe riflettere con quale dei due hai a che fare.
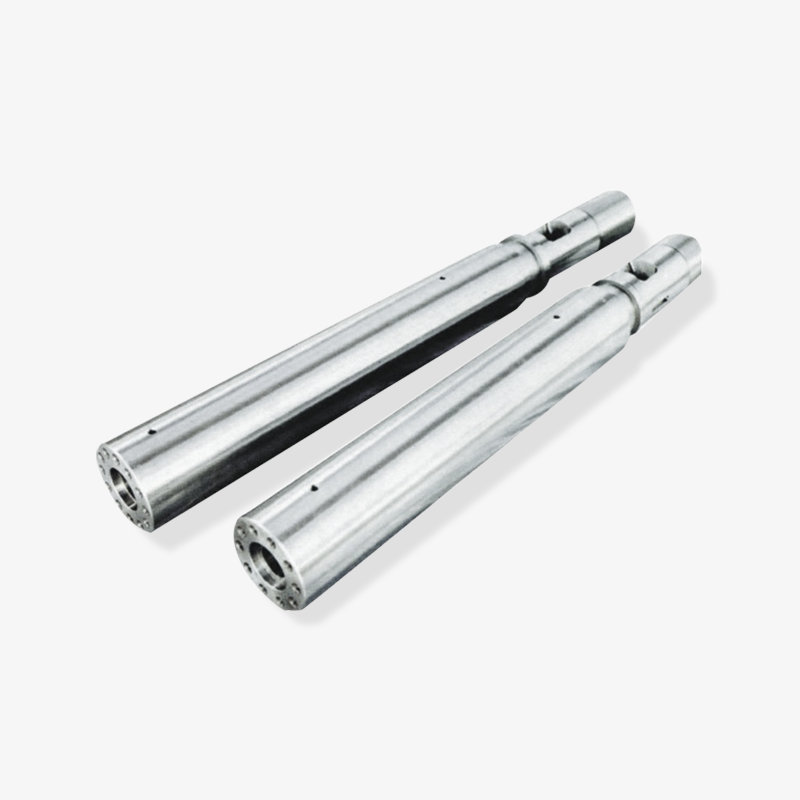
 Componenti e ugelli per viti e ugelli personalizzati per macchine per stampaggio a iniezione Corpo anteriore SKD61, componenti a vite e ugello per stabilità alla plastificazione; utile per specificare parti soggette ad usura abbinate e conservare pezzi di ricambio critici con i componenti principali. Visualizza il prodotto →
Infine, ordina le parti piccole con quelle grandi. Le punte delle viti, gli anelli di ritegno, le sedi, le punte degli ugelli e le fasce riscaldanti sono economici rispetto ai componenti principali e sono gli elementi che fermano una linea quando si guastano. Una singola spedizione contenente un anello di ricambio e un ugello di ricambio costa molto meno di un trasporto aereo di emergenza tre mesi dopo.
Una richiesta di offerta completa con dimensioni della flangia, posizioni della termocoppia e dettagli del riempitivo elimina la maggior parte dei rischi legati ai tempi di consegna prima che venga effettuato l'ordine.
Prezzo, tempi di consegna e selezione del fornitore
Per un progetto di macchina a due piani, il pacchetto vite-cilindro rappresenta una piccola quota del costo totale ma una quota importante del rischio di pianificazione. Una vite e un cilindro nitrurati standard per un'unità di iniezione di medie dimensioni richiedono in genere diverse settimane dall'approvazione del disegno, mentre un'unità bimetallica o una flangia personalizzata può richiedere più tempo. Quelle settimane intercorrono tra l'installazione della macchina e la prima parte vendibile, quindi appartengono al piano del progetto, non a un'e-mail di follow-up.
Tre fattori muovono il prezzo più di ogni altra cosa. Il materiale e il trattamento vengono prima di tutto, con un cilindro bimetallico e una vite che costano sostanzialmente più di una coppia nitrurata. Le dimensioni vengono dopo, perché una canna da 130 mm consuma molto più acciaio e tempi di lavorazione rispetto a una da 60 mm. La complessità viene al terzo posto: una flangia non standard, una gola di alimentazione insolita o una vite con una sezione di miscelazione specializzata aggiungono tempo di progettazione prima che il primo truciolo venga tagliato.
La selezione dei fornitori di solito si basa sulle prove. Chiedi da quanto tempo l'azienda produce set di viti e cilindri, quanti metri quadrati di spazio di lavorazione gestisce e quali mercati di esportazione già serve. Un produttore che da decenni fornisce costruttori di macchinari per la plastica in Nord America, Europa e Sud-Est asiatico ha già superato gli audit dei fornitori che il proprio team di qualità effettuerebbe.
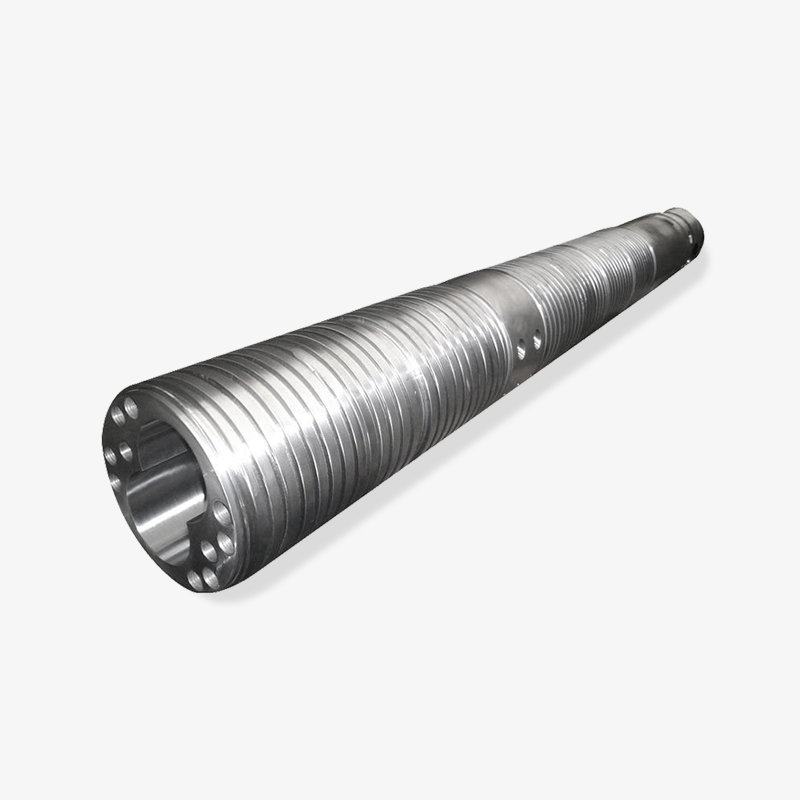
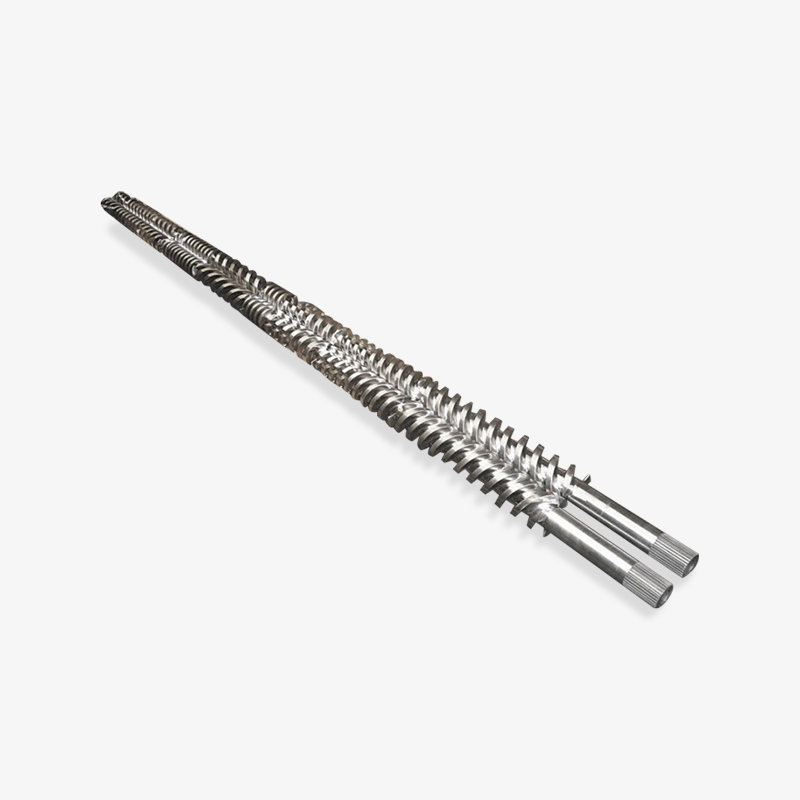
Zhoushan Microwave Screw Machinery produce viti e cilindri per macchinari per la plastica dal 1990, operando in un'officina di oltre 10.000 metri quadrati ed esportando in mercati tra cui Stati Uniti, Germania, Dubai, Vietnam e Tailandia. La gamma di prodotti comprende viti singole, cilindri bivite conici e paralleli, cilindri a vite planetaria, cilindri a vite bimetallici, viti per estrusione di gomma e cilindri a vite per macchine per stampaggio a iniezione e accessori, il che significa che un acquirente che assembla un'unità di iniezione per una grande macchina a due piastre può procurarsi il pacchetto completo di usura da un unico contatto tecnico invece di coordinare diverse officine.
Tratta l'ordine di viti e cilindri come un articolo di programma con i propri tempi di consegna e seleziona un fornitore in base alla capacità di produzione documentata piuttosto che al solo prezzo.
Domande frequenti: due domande sulla macchina per lo stampaggio a iniezione a piastra
Una macchina per lo stampaggio a iniezione a due piani è migliore di una macchina a ginocchiera?
È meglio al di sopra delle 800 tonnellate circa, dove l'unità di chiusura più corta, la gamma più ampia di altezze dello stampo e le parti soggette a usura ridotte superano il costo di capitale più elevato. Al di sotto delle 400 tonnellate circa, una macchina a ginocchiera è solitamente più economica e leggermente più veloce nel ciclo a secco, quindi il vantaggio delle due piastre si riduce notevolmente.
Come posso calcolare la forza di serraggio di cui ho bisogno?
Moltiplica l'area proiettata del pezzo e della guida in centimetri quadrati per la pressione della cavità in bar, quindi dividi per 1.000 per ottenere le tonnellate. Aggiungere un margine dal 10 al 20% per l'imballaggio e gli stampi futuri e confermare la cifra confrontandola con l'analisi di riempimento del produttore dello stampo prima di impegnarsi sulla dimensione della macchina.
L'unità di iniezione è diversa su una macchina a due piastre?
Non in linea di principio, ma in scala. Le unità di serraggio di grandi dimensioni si accoppiano con viti nella gamma da 90 a 130 mm e pesi dei pallini da circa 1,8 a 5,5 chilogrammi per il polistirolo, quindi la capacità di plastificazione, le zone di riscaldamento del cilindro e il recupero della vite diventano più critici per il tempo di ciclo rispetto a una macchina piccola.
Con quale frequenza è necessario sostituire viti e cilindri?
Per resine di base pulite su una macchina ben funzionante, una vite e un cilindro nitrurati possono durare molti anni. Con i composti caricati di vetro, potrebbe essere necessario sostituire l'anello di ritegno entro un anno e la canna stessa molto prima, motivo per cui le applicazioni abrasive di solito giustificano fin dall'inizio un rivestimento bimetallico.
Posso montare una vite e un cilindro nuovi su una macchina più vecchia?
Di solito sì, a condizione che le dimensioni della flangia, la gola di alimentazione, la lunghezza della vite e il collegamento dell'azionamento siano misurati accuratamente. Molte macchine più vecchie hanno flange non standard, quindi è essenziale un disegno dimensionale o una misurazione sul posto prima di produrre la sostituzione.
Cosa devo controllare alla consegna?
Confermare il rapporto dimensionale confrontandolo con il disegno, controllare le letture della durezza, ispezionare la canna e le superfici di volo per individuare eventuali punteggi e verificare che i fori della termocoppia e le posizioni della fascia riscaldante corrispondano alla macchina. Eseguire un riscaldamento a bassa temperatura dell'unità prima della produzione per verificare la copertura del riscaldatore e la risposta del sensore.
La maggior parte delle domande sull'acquisto delle piastre si basano su tre numeri: forza di serraggio richiesta, peso della stampata e conferma che lo stampo si inserisce tra le colonne.
Lettura correlata e passaggi successivi
Il design della pinza e l'unità di iniezione vengono specificati nella stessa riunione di progetto ma gestiti da persone diverse ed entrambi meritano una decisione documentata. Prima che l'ordine di acquisto venga emesso, inserisci il calcolo della forza di chiusura, il disegno della busta dello stampo e le specifiche della vite e del cilindro in un unico file e invia tale file a tutti i fornitori coinvolti.
Pagine utili di questo sito
Se la macchina è ancora in fase di scelta, richiedere anticipatamente al costruttore della macchina il disegno dell'unità di iniezione. Questo unico documento indica al produttore di viti e cilindri la dimensione della flangia, la lunghezza della vite, la disposizione della zona di riscaldamento e l'interfaccia dell'ugello e consente all'ordine delle parti soggette ad usura di essere eseguito parallelamente all'installazione della macchina anziché dopo.
Per gli acquirenti che gestiscono un portafoglio misto di grandi macchine a due piani e presse a ginocchiera più piccole, è utile anche standardizzare i diametri delle viti laddove consentito dalla gamma di componenti. Meno dimensioni significano meno anelli di ricambio, meno varianti di fasce riscaldanti e tempi di risposta più brevi quando una linea si ferma.
Ordina il pacchetto vite e cilindro insieme alla macchina, utilizzando un unico documento che combina i dati della pinza, l'involucro dello stampo e le dimensioni dell'unità di iniezione.
Display cuscinetto selezionato

 浙公网安备 33090202000520 号
