

Autore: Weibo
Data: Oct 19, 2026
Partner di viti e cilindri per i costruttori di macchinari per materie plastiche CI Cincinnati
Un costruttore di estrusori di Cincinnati cita una linea di profili in PVC e si imbatte nella stessa domanda che alla fine si pone ogni produttore di macchine della regione: il cliente vuole un'aspettativa di usura di dieci anni, ma il set vite e cilindro sul disegno è già stato ricostruito due volte in tre anni. L'avvitamento di un pezzo di ricambio identico non risolve nulla.
Questo è il motivo pratico per cui così tanti acquirenti nel corridoio dei macchinari per la plastica dell'Ohio finiscono per digitare "ci cincinnati" in una barra di ricerca quando ciò che stanno veramente cercando è un partner per viti e cilindri piuttosto che un catalogo di ricambi. La risposta breve è che questo mercato non acquista una vite generica. Acquista una geometria che corrisponde a una resina specifica, un pacchetto antiusura che sopravvive ai composti riempiti e alla macinazione, un rapporto di ispezione che un tecnico della qualità OEM può accettare senza traduzione e un programma di consegna che mantiene in movimento una catena di montaggio. Il prezzo si trova dietro tutti e quattro.
Questa guida è scritta per le persone che devono ottenere la giusta combinazione: responsabili degli acquisti che confrontano i preventivi riga per riga, ingegneri di processo che confermano le dimensioni rispetto a un originale usurato e proprietari che firmano un nuovo rapporto con il fornitore che può durare un decennio. Vengono illustrate le geometrie delle viti effettivamente utilizzate nella regione, le differenze pratiche dei pacchetti di usura, gli elementi inclusi in una richiesta di preventivo, come viene solitamente organizzato il trasporto in Ohio e dove si trovano i rischi reali di acquisto.
Ciò che gli acquirenti di CI Cincinnati confrontano prima di effettuare un ordine di vite e canna
Cincinnati non è un mercato unico. Si tratta di una cintura industriale compatta in cui tre diversi tipi di acquirenti siedono a distanza di un'ora l'uno dall'altro e ognuno giudica un fornitore di viti e cilindri su basi diverse.
Il primo gruppo è l'OEM dei macchinari. Queste aziende costruiscono estrusori o macchine per lo stampaggio a iniezione e acquistano set di viti e cilindri come componenti di produzione, non come pezzi di ricambio. Il reparto di ingegneria controlla il disegno, il reparto di qualità controlla l'ispezione in entrata e il reparto acquisti controlla il volume e la pianificazione. La ripetibilità tra lotti conta più di un singolo prezzo unitario, perché un set che misura leggermente diversamente dall'ultima spedizione si presenta come un problema di assemblaggio sul loro piano.
Il secondo gruppo è quello dei trasformatori di plastica. Questi impianti gestiscono tubi, lastre, profili, schiuma o parti stampate a iniezione e acquistano una vite e un cilindro quando quello vecchio si usura o quando una linea viene aggiornata. Il loro vincolo è il tempo di inattività. Un'azienda che misura una canna usurata con un alesametro e la abbina a un disegno del 2009 ha bisogno di un fornitore in grado di lavorare da uno schizzo a mano con la stessa comodità con cui si lavora da un file CAD nativo.
Il terzo gruppo è l'officina di ricostruzione e manutenzione che serve entrambi. Si siedono nel mezzo, acquistano facchini sostitutivi, gole di alimentazione, valvole di non ritorno e set completi, e si preoccupano maggiormente della documentazione e della coerenza perché la loro reputazione viaggia con ogni parte che installano.
In tutti e tre, gli stessi quattro confronti decidono l'ordine. La corrispondenza della geometria viene prima di tutto, perché una vite con uno spostamento di 0,05 mm rispetto al diametro della radice modifica il rapporto di compressione e la qualità della fusione. Il pacchetto antiusura viene al secondo posto, perché un cilindro nitrurato contenente il 40% di poliammide caricata con vetro non raggiungerà le ore promesse dal cliente. I dati di ispezione vengono al terzo posto, perché un tecnico della qualità di Cincinnati vorrà nella scatola i dati dimensionali e i valori di durezza. I costi di spedizione e i tempi di consegna sono al quarto posto e sono più importanti quando la sostituzione è urgente piuttosto che pianificata.
Un produttore di viti e cilindri che riesce a rispondere a tutte e quattro le domande nella prima risposta di solito vince l'account. Uno che risponde con un listino prezzi e una richiesta di numero di disegno raramente lo fa.
Nel mercato di Cincinnati, il preventivo vincente è quello che arriva con la conferma della geometria, una raccomandazione sull'usura, un piano di ispezione e una data di spedizione realistica, non il prezzo unitario più basso.
Abbinamento della geometria della vite alla macchina utilizzata dal cliente
La maggior parte degli errori di approvvigionamento iniziano qui, molto prima che venga discusso il prezzo. Un acquirente confronta due preventivi per un "bivite e canna" senza notare che uno è conico e l'altro parallelo, o che il rapporto di compressione è diverso perché l'originale del cliente è stato ricostruito con una profondità di volo non standard. Le quattro geometrie principali riportate di seguito coprono quasi tutto ciò che un costruttore di macchine o un processore di Cincinnati chiederà.
Bivite conica e cilindro
I set di viti bivite coniche dominano i lavori in PVC rigido: tubi, profili di rivestimenti e finestre, recinzioni, terrazze e compositi legno-plastica. Il design conico intrecciato genera un'elevata pressione di trasporto in una lunghezza ridotta, che si adatta all'alimentazione di miscele secche e ad una zona di compressione impegnativa. Quando un costruttore di estrusori di profili di Cincinnati specifica un set conico, i dettagli che decidono se le parti si adattano sono la distanza centrale, la geometria della punta della vite, la progressione del passo di volo e il modello della flangia della canna.
La distanza centrale è il punto in cui l'usura si manifesta per prima. Le viti coniche si usurano alle punte dei facchini e alla radice e quando il gioco si apre, la potenza diminuisce e la curva di pressione diventa instabile. Un processore che segnala "la linea non mantiene la sagoma" su una macchina di dieci anni di solito descrive una deriva della distanza centrale, non un problema di riscaldamento. Un fornitore che richiede la misurazione dell'alesaggio della canna in tre punti lungo la lunghezza, più l'interasse attuale, è un fornitore che lo ha già fatto in precedenza.
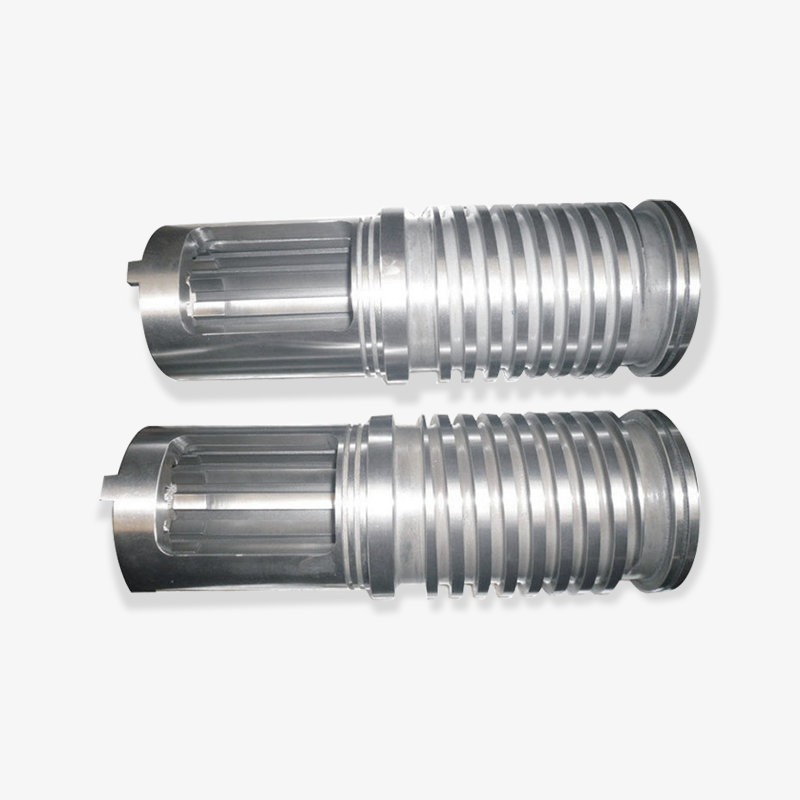
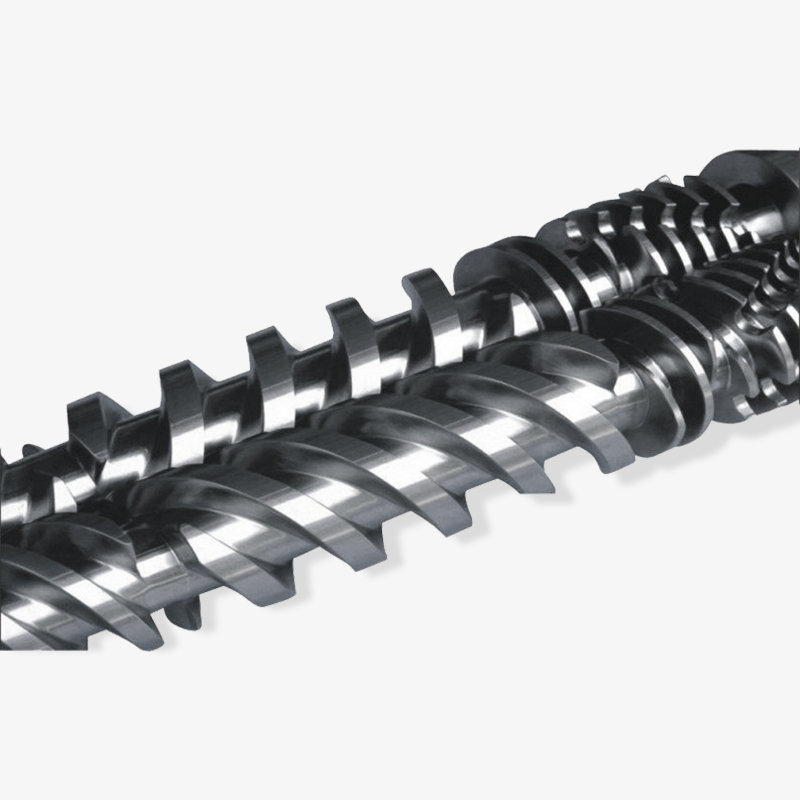
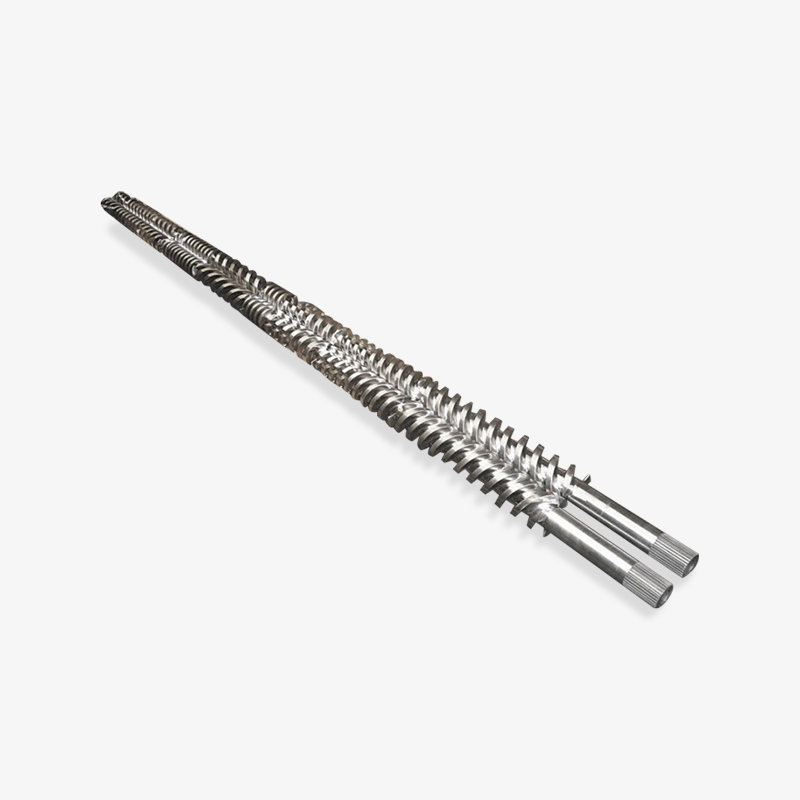
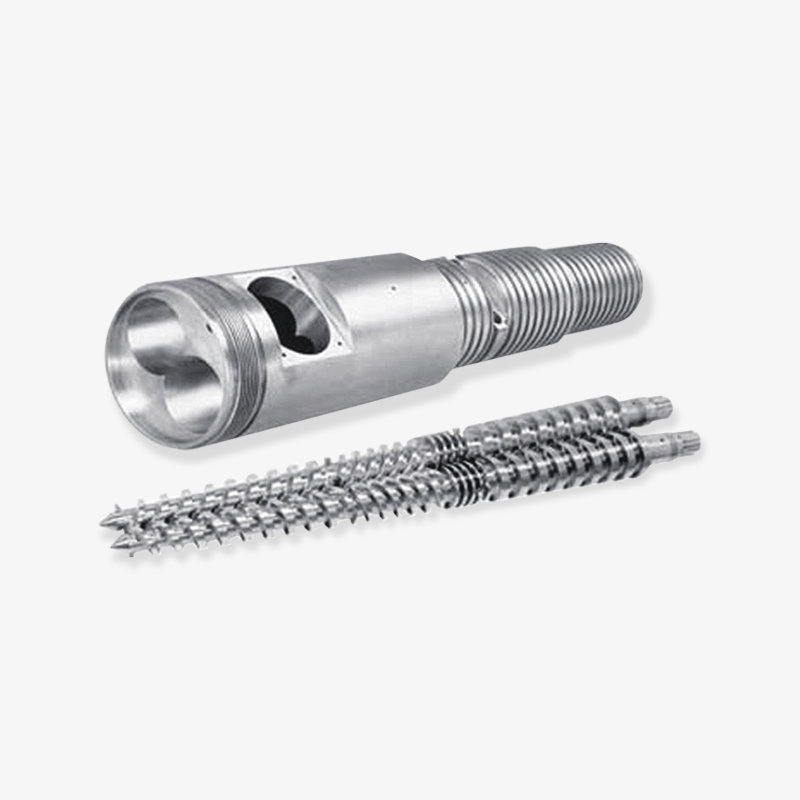
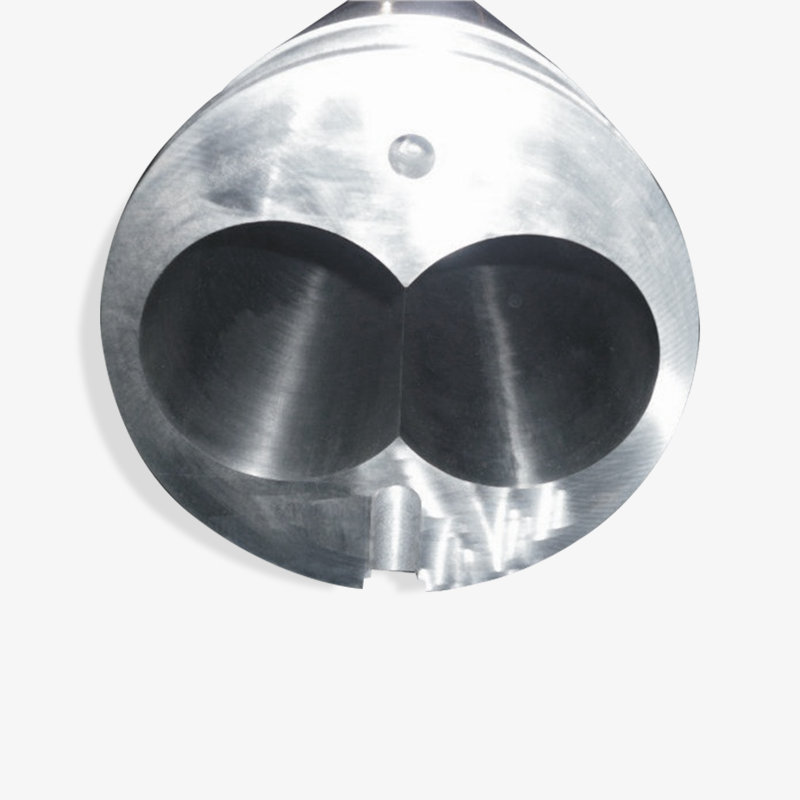 Doppia vite e cilindro conici personalizzati per la lavorazione dei materiali Rivedi questo set personalizzato di viti coniche e cilindro quando l'usura dell'interasse o la stabilità del trasporto del materiale sono importanti; confermare il tipo di acciaio di base e le misurazioni del foro prima di ordinare. Visualizza il prodotto →
Per un primo ordine, chiedi il grado del materiale dietro la specifica nitrurazione o bimetallica, non solo il numero di durezza superficiale. Una superficie da 900 HV su un acciaio di base morbido si comporta in modo molto diverso dalla stessa durezza su un substrato adeguatamente trattato termicamente una volta che la parte passa attraverso il ciclo termico.
Bivite e cilindro paralleli
Le macchine bivite parallele gestiscono compounding, masterbatch, composti caricati e rinforzati e il lavoro di pellettizzazione ad alto rendimento che si trova a monte di molte operazioni di stampaggio di Cincinnati. La geometria è modulare nella maggior parte delle macchine moderne, il che cambia il discorso sull'approvvigionamento: gli acquirenti non ordinano una canna ma una serie di sezioni della canna, e il modello di usura differisce zona per zona.
La zona di alimentazione, la zona di miscelazione e la testa della filiera subiscono ciascuna carichi diversi. Un fornitore che considera un doppio cilindro parallelo come una specifica di rivestimento uniforme solitamente sovradimensionerà la sezione di alimentazione e sottodimensionerà la sezione di miscelazione. Suddividere le specifiche di usura per zona costa un po' di più sulla carta e molto meno nel corso della vita della macchina. Se desideri una panoramica tecnica più approfondita su come queste macchine ottengono la miscelazione e il trasporto, l'articolo su tecnologia bivite parallela è un riferimento utile da inviare a un collega ingegnere.
Vite singola, foglio e schiuma EPE
Gli estrusori monovite rimangono il cavallo di battaglia per lavori su lamiere, tubi, barre e profili generali in cui il composto è già ben miscelato. Nell'area di Cincinnati, le linee di produzione lamiera che servono i clienti dell'imballaggio e dell'edilizia sono una fonte costante di ordini di sostituzione di viti singole. Il rapporto di compressione e il design della sezione di alimentazione contribuiscono a determinare la stabilità dell'output in misura maggiore rispetto al diametro nominale, motivo per cui un fornitore dovrebbe sempre chiedere quale resina e quale densità apparente utilizza il cliente.
La schiuma EPE è un caso separato. L'estrusione della schiuma fa passare un agente espandente attraverso il cilindro e la geometria della vite deve gestire la dispersione del gas, la caduta di pressione e il raffreddamento senza consentire la decomposizione prematura. Un set di viti e cilindro in cotone perlato non è una vite singola per uso generale con un'etichetta diversa e gli acquirenti che lo trattano in questo modo si ritrovano con una struttura cellulare incoerente. Specificare la produzione di schiuma, il tipo di agente espandente e la densità target sullo stampo fa la differenza tra un set funzionante e una linea che funziona per due settimane e poi si ferma.
Estrusori planetari per PVC rigido
Le sezioni dei rulli planetari sono ancora utilizzate nella calandratura del PVC rigido e in alcune operazioni sui tubi perché le viti planetarie multiple forniscono una plastificazione delicata e uniforme con un'ampia superficie di scambio termico. La geometria dell'usura è completamente diversa da quella di una doppia vite: i giochi tra le viti planetarie e le scanalature del cilindro determinano le prestazioni, e tali giochi devono essere controllati individualmente anziché come media. Gli acquirenti che specificano le parti planetarie devono inviare la misurazione dell'usura per ciascuna stazione, non un singolo numero.
| Geometria | Applicazioni tipiche di Cincinnati | Cosa specificare nella richiesta | Ricostruisci e ripara le note |
|---|---|---|---|
| Doppia vite e canna conica | Tubo in PVC rigido, profilo per finestre, rivestimenti, terrazze in WPC | Interasse, L/D, passo di volo, rapporto di compressione, modello della flangia | L'usura si manifesta prima alle punte e alla radice del volo; controllare l'interasse prima di ordinare |
| Bivite parallela e canna | Compounding, masterbatch, compound caricati, pellettizzazione | Elenco delle sezioni della canna, specifiche del rivestimento zona per zona, sequenza degli elementi a vite | L'usura varia in base alla zona; non applicare un solo grado di rivestimento su tutta la lunghezza |
| Vite singola e canna | Lastra, tubo, barra, profilo generale, schiuma EPE | Resina e densità apparente, rapporto di compressione, design della sezione di alimentazione, pacco vagli | L'usura della conicità del foro della canna e dell'elica della vite solitamente si muove insieme |
| Vite planetaria e cilindro | Calandratura PVC rigido, alcune linee di tubazioni | Misurazioni della distanza per stazione, conteggio delle scanalature, disposizione del raffreddamento del barile | Le distanze devono essere controllate stazione per stazione, non calcolate la media |
Pacchetti antiusura: nitrurati, bimetallici e cosa dovrebbe mostrare la quotazione
L'usura è la seconda metà di ogni conversazione tra vite e botte a Cincinnati, ed è la metà più spesso ridotta a un singolo numero in una citazione. Il solo valore della durezza dice ben poco. Ciò che conta è la combinazione di acciaio di base, profondità del trattamento e carico di riempitivo effettivo che la parte vedrà.
Le poliolefine non caricate, il polistirene e le miscele secche di PVC rigido sono relativamente gentili. Non lo sono la poliammide caricata con vetro, il polipropilene caricato con minerali, il masterbatch con un elevato carico di pigmenti e qualsiasi flusso contenente rimacinato e contaminazione abrasiva. Il grafico seguente confronta le opzioni di costruzione più comuni su un indice relativo, utilizzando un set nitrurato standard come base di 100.
Indice di usura relativo per struttura della vite e del cilindro (riferimento nitrurato = 100)
Vite e cilindro nitrurati, custodia standard
Canna nitrurata con alette lucidate
Canna bimetallica con vite nitrurata
Set vite bimetallica e cilindro
Rivestimento in carburo sui facchini, costruzione speciale
I valori dell'indice sono confronti relativi per le discussioni sulla pianificazione, non garanzie di prestazione. La durata effettiva dipende dal carico del riempitivo, dalla velocità della vite, dal profilo di temperatura e dal livello di contaminazione.
Una canna bimetallica viene normalmente prodotta mediante colata centrifuga di un rivestimento in lega resistente all'usura nel corpo della canna, che conferisce una durezza del rivestimento nella regione compresa tra 58 e 62 HRC con una fase di carburo dispersa al suo interno. Quel rivestimento resiste all'abrasione molto meglio di una custodia nitrurata, che in genere è profonda da 0,3 a 0,6 mm ed è al meglio contro l'adesione e la corrosione piuttosto che contro i riempitivi duri. Abbinare un cilindro bimetallico con una vite nitrurata è un compromesso comune: protegge il componente più costoso e più difficile da sostituire mantenendo il costo della vite ragionevole.
Per una macchina che utilizza più del 30% circa di composto caricato con vetro o che utilizza rimacinato con riempitivo minerale, l'abbinamento di una vite bimetallica e un set di cilindri è solitamente più facile da giustificare rispetto a sostituzioni ripetute. Vale la pena fare i conti con il cliente piuttosto che limitarsi a citare entrambe le opzioni e lasciare che sia lui a scegliere il prezzo. I tempi di inattività su una linea di lamiere o profili Cincinnati in genere costano molto di più al giorno rispetto al divario di prezzo tra un set nitrurato e uno bimetallico.
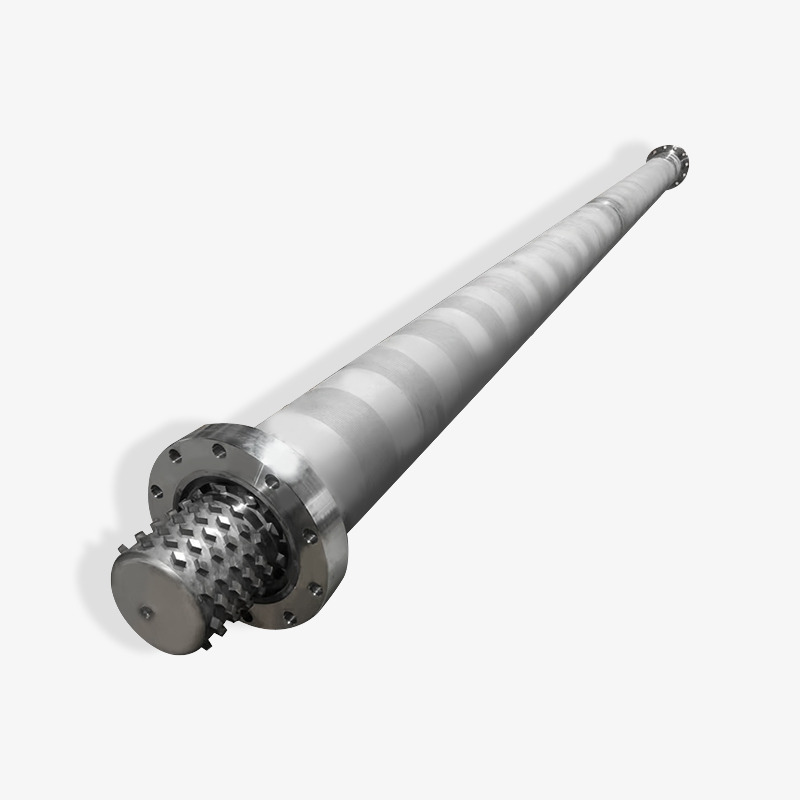
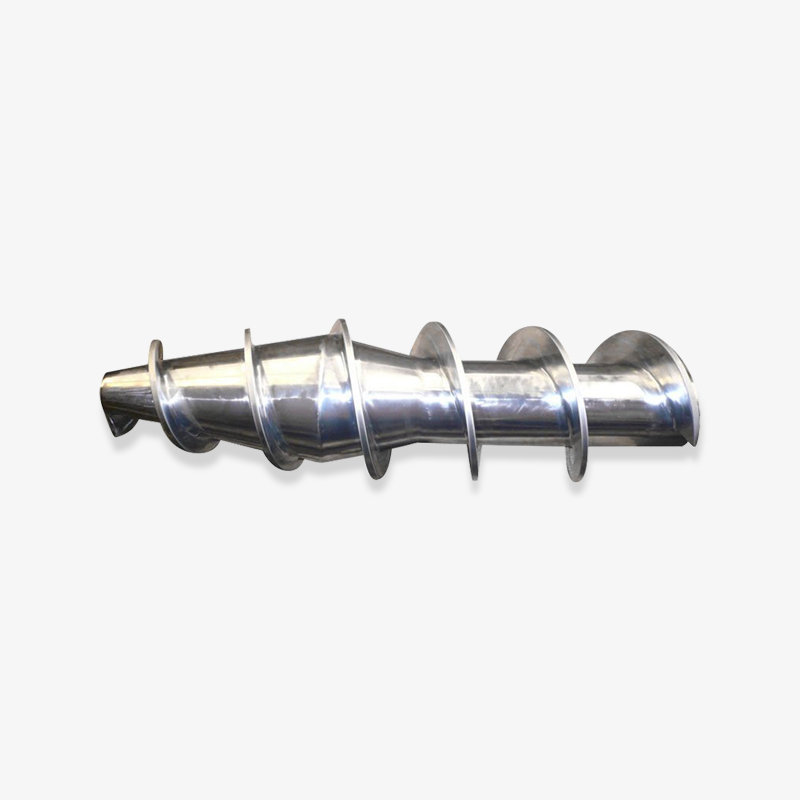
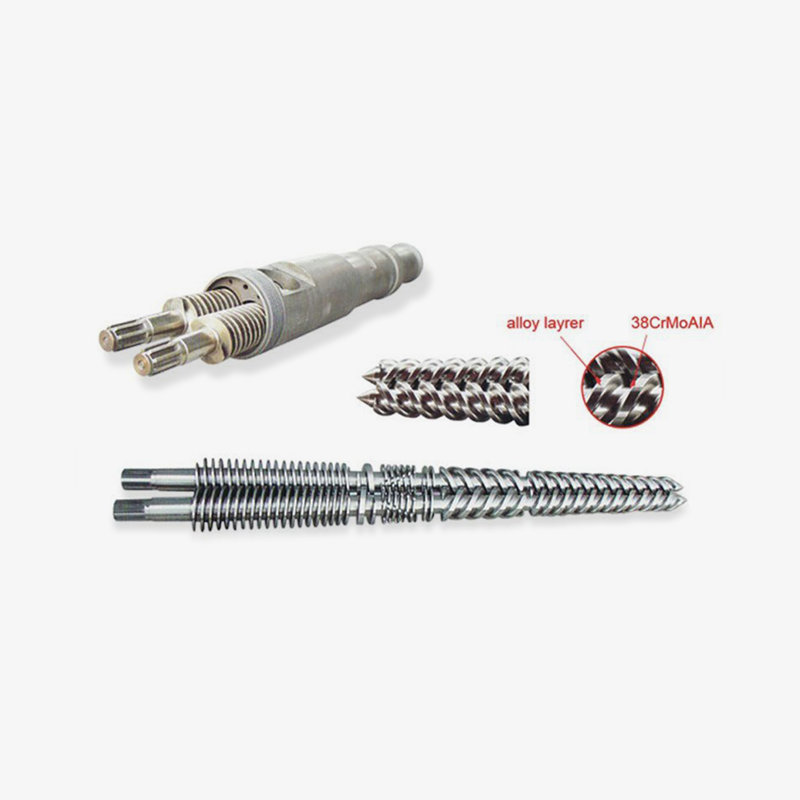 Vite bimetallica per materiali plastici riempiti di vetro e tecnopolimeri Considera questa vite bimetallica per composti abrasivi riempiti di vetro o minerali; confermare la copertura della lega e i dettagli della fusione del rivestimento del cilindro prima di ordinare. Visualizza il prodotto →
Due note pratiche per gli acquirenti. Innanzitutto bisogna chiedersi se il rivestimento bimetallico viene colato mediante centrifugazione su tutta la lunghezza di lavoro oppure solo nella zona di dosaggio; la risposta cambia notevolmente il prezzo e la vita. In secondo luogo, chiedete lo spessore del rivestimento nel preventivo, perché una canna che può essere affilata una volta e riutilizzata è una proposta di valore diversa da una che deve essere rottamata al primo segno di usura.
Scegliere il pacchetto di usura in base al carico di materiale di riempimento e al costo dei tempi di inattività, non solo in base al numero di durezza; una canna bimetallica con vite nitrurata è spesso l'abbinamento più economico.
Cilindri per viti per stampaggio a iniezione e accessori che si dimenticano
Lo stampaggio a iniezione è l’altro grande flusso di domanda nella regione e si comporta in modo diverso dall’estrusione. La vite non funziona continuamente a regime stazionario; si plastifica in cicli, sperimenta rapidi cambiamenti di pressione e si prevede che si riprenda rapidamente tra uno scatto e l'altro. Le viti per uso generale gestiscono bene le poliolefine e il polistirene, ma la poliammide, il policarbonato, il POM e qualsiasi grado caricato con vetro richiedono geometrie e scelte di usura adatte al ciclo.
L'errore di specifica più comune con i cilindri delle viti per stampaggio a iniezione è quello di trattare la vite come un elemento isolato. La valvola di non ritorno, l'anello di ritegno, la punta della vite e l'ugello si trovano tutti nello stesso percorso di fusione e sono tutti soggetti a usura. Un acquirente che sostituisce una vite usurata ma mantiene un anello di controllo usurato noterà di solito la stessa incoerenza nel peso della pallina che ha portato alla sostituzione. Ordinare insieme la vite, la valvola e la punta costa un po' di più in anticipo e consente di risparmiare un secondo smontaggio.
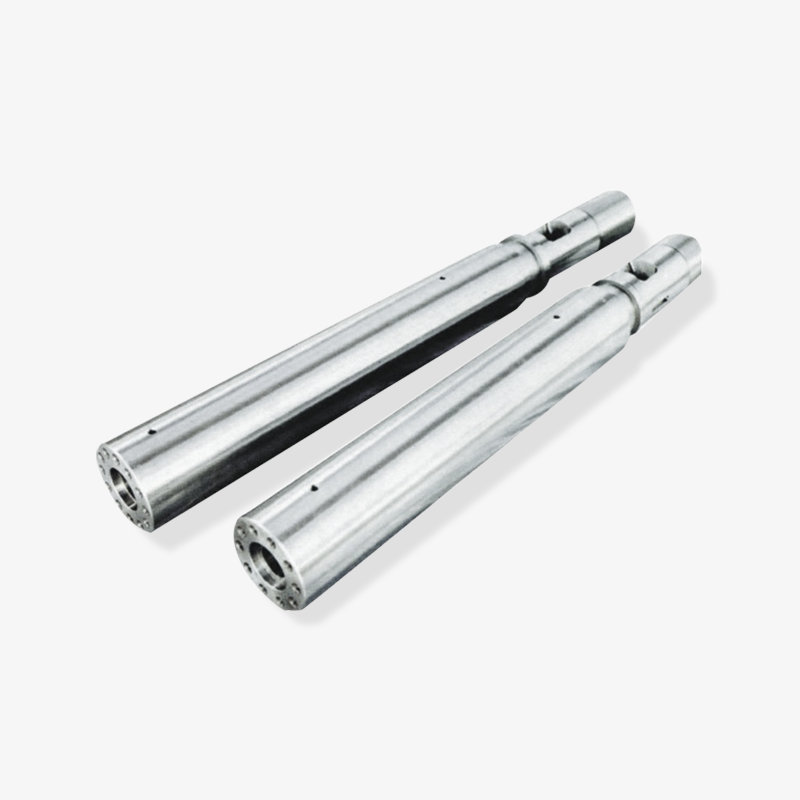
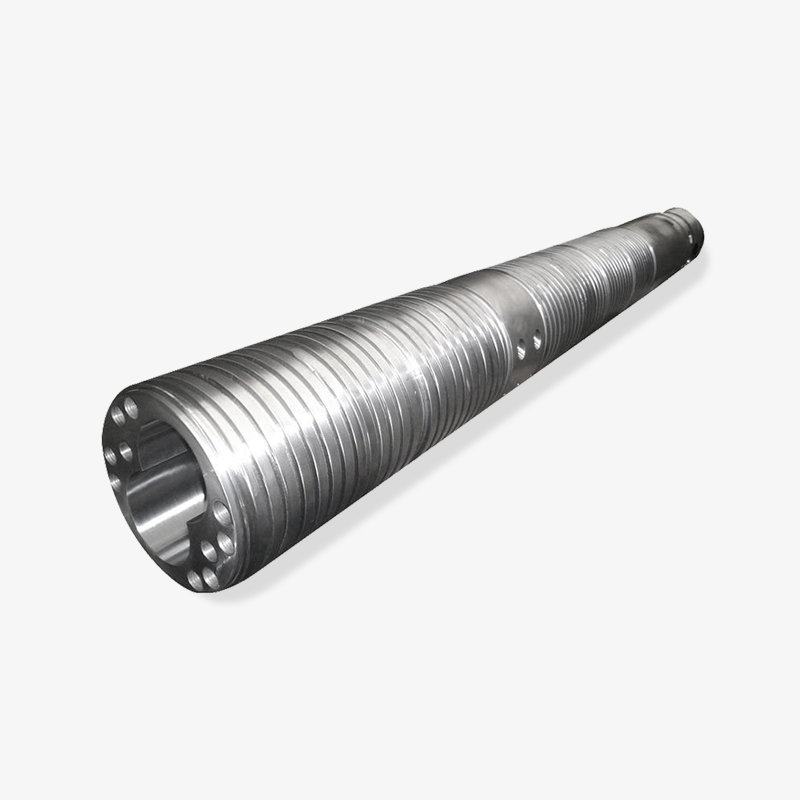
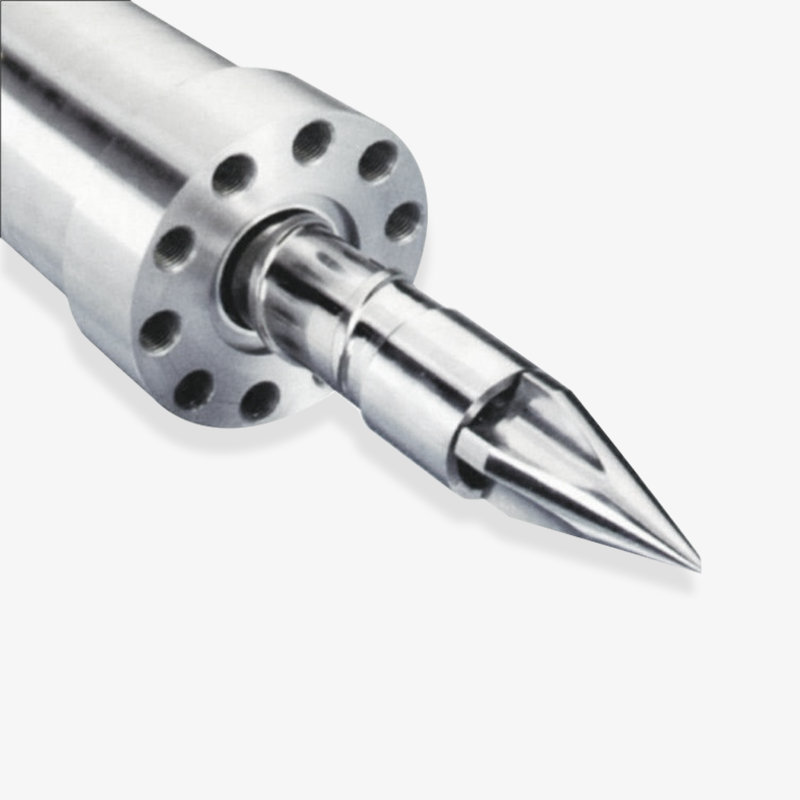 Gruppo vite e cilindro per stampaggio a iniezione personalizzato Esamina questa vite e cilindro personalizzati per progetti di stampaggio a iniezione in cui la stabilità della plastificazione è importante; confermare la corrispondenza dei componenti del percorso di fusione e i dettagli del disegno prima della produzione. Visualizza il prodotto →
Per un costruttore di macchine che acquista componenti per un nuovo assemblaggio, la revisione del disegno dovrebbe coprire l'estremità di comando, i dettagli della chiavetta e del giunto, la disposizione della fascia riscaldante e le posizioni della termocoppia. Una vite dimensionalmente perfetta ma con i fori della termocoppia distanti 15 mm non funzionerà durante la messa in servizio perché il profilo di temperatura non può essere impostato come previsto. Vale la pena confermare questi dettagli per iscritto prima dell'inizio della produzione piuttosto che scoprirli presso la stazione di assemblaggio.
I processori che sostituiscono un set su una macchina da stampa esistente hanno una priorità diversa. È necessario che il fornitore lavori in base alle dimensioni misurate della parte usurata, compreso il foro effettivo nella zona di alimentazione e nella zona di dosaggio, e confermi quali dimensioni sono critiche e quali hanno margine di tolleranza. Un fornitore che richiede tre misurazioni del foro, il diametro esterno della vite su entrambe le estremità e una fotografia del giunto di trasmissione sta svolgendo il lavoro correttamente.
Tolleranze, ispezione e cosa rientra nella richiesta di offerta
La maggior parte delle controversie tra un acquirente di Cincinnati e un fornitore estero di viti e cilindri risalgono a una vaga richiesta di preventivo piuttosto che a un fallimento di produzione. Il fornitore ha realizzato ciò che diceva il disegno; l'acquirente si aspettava qualcosa che il disegno non catturava. La tabella seguente elenca le voci che devono essere regolate per iscritto prima della produzione, soprattutto per il primo ordine.
| Elemento della richiesta di offerta | Perché cambia il risultato | Cosa fornire o richiedere |
|---|---|---|
| Dati sulla geometria della vite | Il diametro della radice e il passo del volo determinano il rapporto di compressione e la qualità della fusione | Disegno o misurazione della parte usurata, inclusi L/D e rapporto di compressione |
| Foro e camicia della canna | La tolleranza del foro e il grado del rivestimento determinano sia l'adattamento che la durata | Foro nominale, foro misurato in tre punti, tipo e spessore della camicia |
| Dettagli dell'interfaccia | Errori di flangia, gola di alimentazione, sede per chiavetta e accoppiamento impediscono il montaggio | Schema della flangia, disegno della gola di alimentazione, dettaglio dell'estremità di comando, disposizione del riscaldatore |
| Specifiche del materiale e dell'usura | L'acciaio di base e la profondità del trattamento determinano la reale durata dell'usura | Grado di acciaio base, profondità di nitrurazione o grado bimetallico, intervallo di durezza superficiale |
| Registro dell'ispezione | Gli ingegneri della qualità hanno bisogno di dati, non di garanzie | Rapporto dimensionale, letture di durezza, valori di runout, risultato della prova di pressione |
| Marcatura e confezionamento | Previene scambi e danni durante la spedizione su ordini con più articoli | Convenzione di marcatura delle parti, tipo di cassa, protezione antiruggine, formato della lista di imballaggio |
Per quanto riguarda le tolleranze, i numeri stessi dovrebbero provenire dal disegno ovunque esista un disegno. In caso contrario, il fornitore dovrebbe essere in grado di indicare un intervallo di funzionamento e spiegare le conseguenze dell'intervallo, ad esempio quanta variazione di rettilineità può assorbire il supporto del cilindro della macchina prima che la vite inizi a sfregare. Gli acquirenti dovrebbero essere cauti nei confronti di qualsiasi quotazione che indichi una tolleranza senza spiegare con cosa viene misurata.
La documentazione dell'ispezione merita una riga a parte nell'ordine di acquisto. Per un OEM di macchinari, un rapporto dimensionale con i valori misurati effettivi è standard. Per un processore che sostituisce un set, in genere è sufficiente un breve rapporto che comprenda l'alesaggio, il diametro esterno della vite, la durezza e il runout. Richiedete il formato desiderato prima della produzione, perché produrre retroattivamente un report per un pezzo finito non è la stessa cosa che misurarlo durante la produzione.
Una richiesta di offerta dettagliata con dati sulla geometria, specifiche di usura, dettagli dell'interfaccia e un formato di ispezione concordato elimina la maggior parte dei rischi da un primo ordine.
Tempi di consegna, trasporto e costi di sbarco a Cincinnati
Cincinnati è nell'entroterra, il che significa che ogni spedizione da un produttore cinese di viti e barili è un movimento a più gambe. Gli acquirenti che confrontano solo il prezzo franco fabbrica spesso ottengono una spiacevole sorpresa una volta aggiunti il trasporto, i dazi e il trasporto interno. La tabella seguente suddivide il costo nelle sue parti, che è anche la struttura giusta per confrontare due fornitori.
| Elemento di costo | Cosa copre | Nota pratica |
|---|---|---|
| Prezzo del componente | Vite, cilindro ed eventuali accessori presso lo stabilimento del fornitore | Confronta i prodotti simili per qualità di acciaio, tipo di rivestimento e accessori inclusi |
| Revisione ingegneristica e di disegno | Conferma dimensionale, consiglio di usura, marcatura disegno | Solitamente incluso; chiedere esplicitamente su parti personalizzate o decodificate |
| Imballaggio per l'esportazione | Imballaggio, protezione antiruggine, marcatura delle parti, lista di imballaggio | Le viti devono essere sostenute per tutta la loro lunghezza e non a sbalzo nella cassa |
| Trasporto terrestre e marittimo | Trasporto al porto, tratta marittima, movimentazione portuale | I tempi di transito variano in base al percorso; pianificare per la coppia di porte, non per un singolo numero |
| Dazi e misure commerciali | Dazi all'importazione ed eventuali azioni commerciali applicabili al momento dell'ingresso | Le tariffe cambiano; confermare la posizione attuale con un broker doganale prima di quotare |
| Consegna interna in Ohio | Treno o camion dal porto di arrivo all'area di Cincinnati | Consenti giorni extra per il trasporto ferroviario e per programmare una consegna dotata di gru |
Per quanto riguarda i tempi, una vite singola standard o un cilindro nitrurato in genere passa alla produzione in poche settimane una volta approvato il disegno. Le costruzioni bimetalliche, i set planetari e tutto ciò che richiede un nuovo modello o il reverse engineering richiedono più tempo. Il transito marittimo aggiunge settimane in più e la consegna nell'entroterra in Ohio aggiunge qualche giorno in più. Un acquirente che pianifica una chiusura dovrebbe lavorare a ritroso a partire dalla data di installazione, non in avanti a partire dalla data dell'ordine.
Due modi pratici per ridurre i tempi di consegna effettivi. Innanzitutto, ordinare la parte soggetta ad usura insieme alla macchina anziché dopo il guasto; un set di riserva sullo scaffale trasforma un'emergenza di quattro settimane in uno scambio di un giorno. In secondo luogo, per un OEM di macchinari con un volume costante, concordare un programma a rotazione con il fornitore in modo che le geometrie comuni siano già in produzione quando arriva l'ordine di acquisto.
Rischi di acquisto e come ridurre i rischi del primo ordine
Nessuno dei rischi elencati di seguito riguarda esclusivamente i fornitori cinesi, ma ciascuno di essi si presenta più spesso quando l'acquirente e il fornitore si trovano a undici fusi orari di distanza e la parte non può essere ispezionata prima della spedizione.
- Deriva della geometria su parti sottoposte a reverse engineering. Un campione usurato misurato senza compensazione dell'usura produce una vite che, quando è nuova, si trova già al limite della sua fascia di tolleranza. Invia sia il disegno che le dimensioni misurate e indica quale governa.
- Sostituzione specifiche di usura. Una citazione che dice "bimetallico" senza grado o spessore del rivestimento lascia spazio a una costruzione più economica. Richiedere il grado e lo spessore per iscritto.
- Mancate corrispondenze dell'interfaccia. I modelli di flangia, le sedi per chiavetta e la disposizione del riscaldatore sono la causa più comune di una parte che arriva corretta ma non viene assemblata. Confermateli con fotografie e disegni annotati.
- Lacune nella documentazione. Se il rapporto di ispezione non è stato concordato prima della produzione, potrebbe arrivare come un certificato generico che non soddisfa nessuno nel reparto qualità.
- Danni all'imballaggio. Le viti lunghe e sottili si piegano quando sono supportate solo alle estremità di una cassa. Specificare come la parte dovrebbe essere supportata.
Il passo più efficace per ridurre il rischio è un piccolo primo ordine. Un singolo set sostitutivo per una linea che il cliente già conosce bene offre a entrambe le parti la possibilità di testare la comunicazione, la documentazione e l'idoneità prima che venga discusso un contratto di fornitura pluriennale. Un fornitore di viti e cilindri che vale la pena mantenere tratterà il primo set con la stessa serietà di un ordine di cento unità.
Inizia con un set misurabile, conferma la documentazione e i dettagli dell'interfaccia, quindi passa a un contratto di fornitura una volta dimostrato il rapporto di lavoro.
Background del fornitore e ulteriori letture
Profilo del produttore di viti e cilindri Fondata nel 1990, l'azienda gestisce un'area produttiva di oltre 10.000 metri quadrati e fornisce set di viti e cilindri conici, paralleli, singoli, planetari e bimetallici, componenti per stampaggio a iniezione, viti per estrusori in gomma e linee di estrusione complete a costruttori di macchine e trasformatori negli Stati Uniti, Germania, Medio Oriente e Sud-Est asiatico.
Quando un acquirente ha bisogno di una geometria personalizzata piuttosto che di un articolo da catalogo, il primo passo utile è una conversazione sulla resina, sulla macchina e sulla storia dell'usura, seguita da una revisione del disegno. La maggior parte delle questioni tecniche sopra descritte possono essere risolte in tale borsa prima che venga emessa una quotazione.
Domande frequenti: approvvigionamento di viti e barili per il mercato di Cincinnati
In che modo gli acquirenti di CI Cincinnati avviano solitamente una richiesta di informazioni su viti e barili?
La maggior parte inizia con un disegno, una parte usurata misurata o entrambi, oltre al carico di resina e riempitivo utilizzato dalla macchina. Le richieste più frequenti riguardano il tipo di macchina, il L/D, la misurazione del foro attuale e il motivo della sostituzione. Questa combinazione consente al fornitore di confermare la geometria e consigliare un pacchetto di usura nella prima risposta invece di porre tre serie di domande di follow-up.
Può un fornitore abbinare una vite ad una macchina che ha vent'anni e non ha disegno?
Nella maggior parte dei casi sì, a condizione che la parte usurata venga misurata attentamente e che il margine di usura venga escluso. Le fotografie dell'estremità di trasmissione, della gola di alimentazione e di eventuali segni sulla canna sono di aiuto. L'acquirente deve confermare quali dimensioni sono critiche, perché una parte realizzata con il reverse engineering costruita su un campione usurato di solito avrà prestazioni inferiori a una parte costruita secondo le dimensioni nominali originali.
Quanto dovrebbe durare un set vite-cilindro bimetallico rispetto ad un set nitrurato?
Dipende più dal carico di riempitivo e dalle condizioni operative che dall'etichetta. Nei composti abrasivi come la poliammide caricata con vetro o il polipropilene caricato con minerali, un set bimetallico generalmente mantiene le sue dimensioni per un periodo notevolmente più lungo di un set nitrurato. Nelle poliolefine non caricate il divario si restringe e un set nitrurato può essere l'acquisto più sensato. Richiedi un confronto con la tua resina specifica piuttosto che un'affermazione generale.
Qual è l'ordine minimo per una prima prova?
Normalmente è realizzabile un unico set, in particolare per la sostituzione su una macchina esistente. Gli acquirenti dovrebbero aspettarsi che il prezzo unitario sia meno favorevole rispetto a un ordine di volume programmato e dovrebbero tenere conto del trasporto nel confronto. Per gli OEM di macchinari, un piccolo lotto di due o tre set è spesso il modo pratico per testare la ripetibilità prima di impegnarsi in un programma.
In che modo gli acquirenti gestiscono le merci e i dazi in Ohio?
La maggior parte si avvale di un broker doganale esperto e confronta i fornitori sulla base dei costi allo sbarco anziché sul prezzo franco fabbrica. La spedizione di solito si sposta via mare fino a un porto degli Stati Uniti e poi via ferrovia o camion fino all'area di Cincinnati. Le aliquote del dazio e le eventuali misure commerciali applicabili dovrebbero essere confermate al momento dell'ingresso, perché cambiano e incidono sostanzialmente sul confronto tra i fornitori.
I fornitori forniscono estrusori completi e componenti?
Alcuni lo fanno. Oltre ai set di viti e cilindri, possono essere forniti estrusori bivite planetari e conici e linee complete di tubi, lastre e profili, utili per un costruttore di macchine che assembla un sistema completo o per un processore che aggiunge capacità. Per gli acquirenti che necessitano solo di un componente sostitutivo, il percorso del componente rimane il percorso più semplice e veloce.
Quali documenti devono arrivare con la spedizione?
Come minimo, una lista di imballaggio che corrisponda ai contrassegni delle parti, un rapporto di ispezione dimensionale con i valori misurati effettivi, le letture della durezza ed eventuali risultati dei test di pressione per la canna. Gli acquirenti con un processo formale di ispezione in entrata dovrebbero concordare il formato del rapporto prima dell'inizio della produzione, poiché aggiornare la documentazione su un pezzo finito non equivale a misurarlo durante la produzione.
Il modello per ogni tipologia di acquirente nella regione è coerente. Il costruttore di macchine di Cincinnati, l'azienda di trasformazione che utilizza PVC rigido e l'officina di ricostruzione hanno tutti bisogno di una risposta chiara alle stesse quattro cose: la geometria corrisponde, il pacchetto di usura sopravviverà a questa resina, la documentazione soddisferà la qualità e quando arriverà effettivamente. Se li prendi bene, il prezzo diventerà una normale conversazione commerciale piuttosto che una scommessa.
Se una linea di corrente perde potenza, tiene male il manometro o consuma più energia rispetto al passato, il set vite-cilindro è solitamente il primo posto che vale la pena misurare. Un breve scambio tecnico con un produttore che ha già notato questi sintomi è un percorso più veloce per ottenere una risposta rispetto a un altro giro di preventivi per un pezzo di ricambio identico.
Display cuscinetto selezionato
 浙公网安备 33090202000520 号
